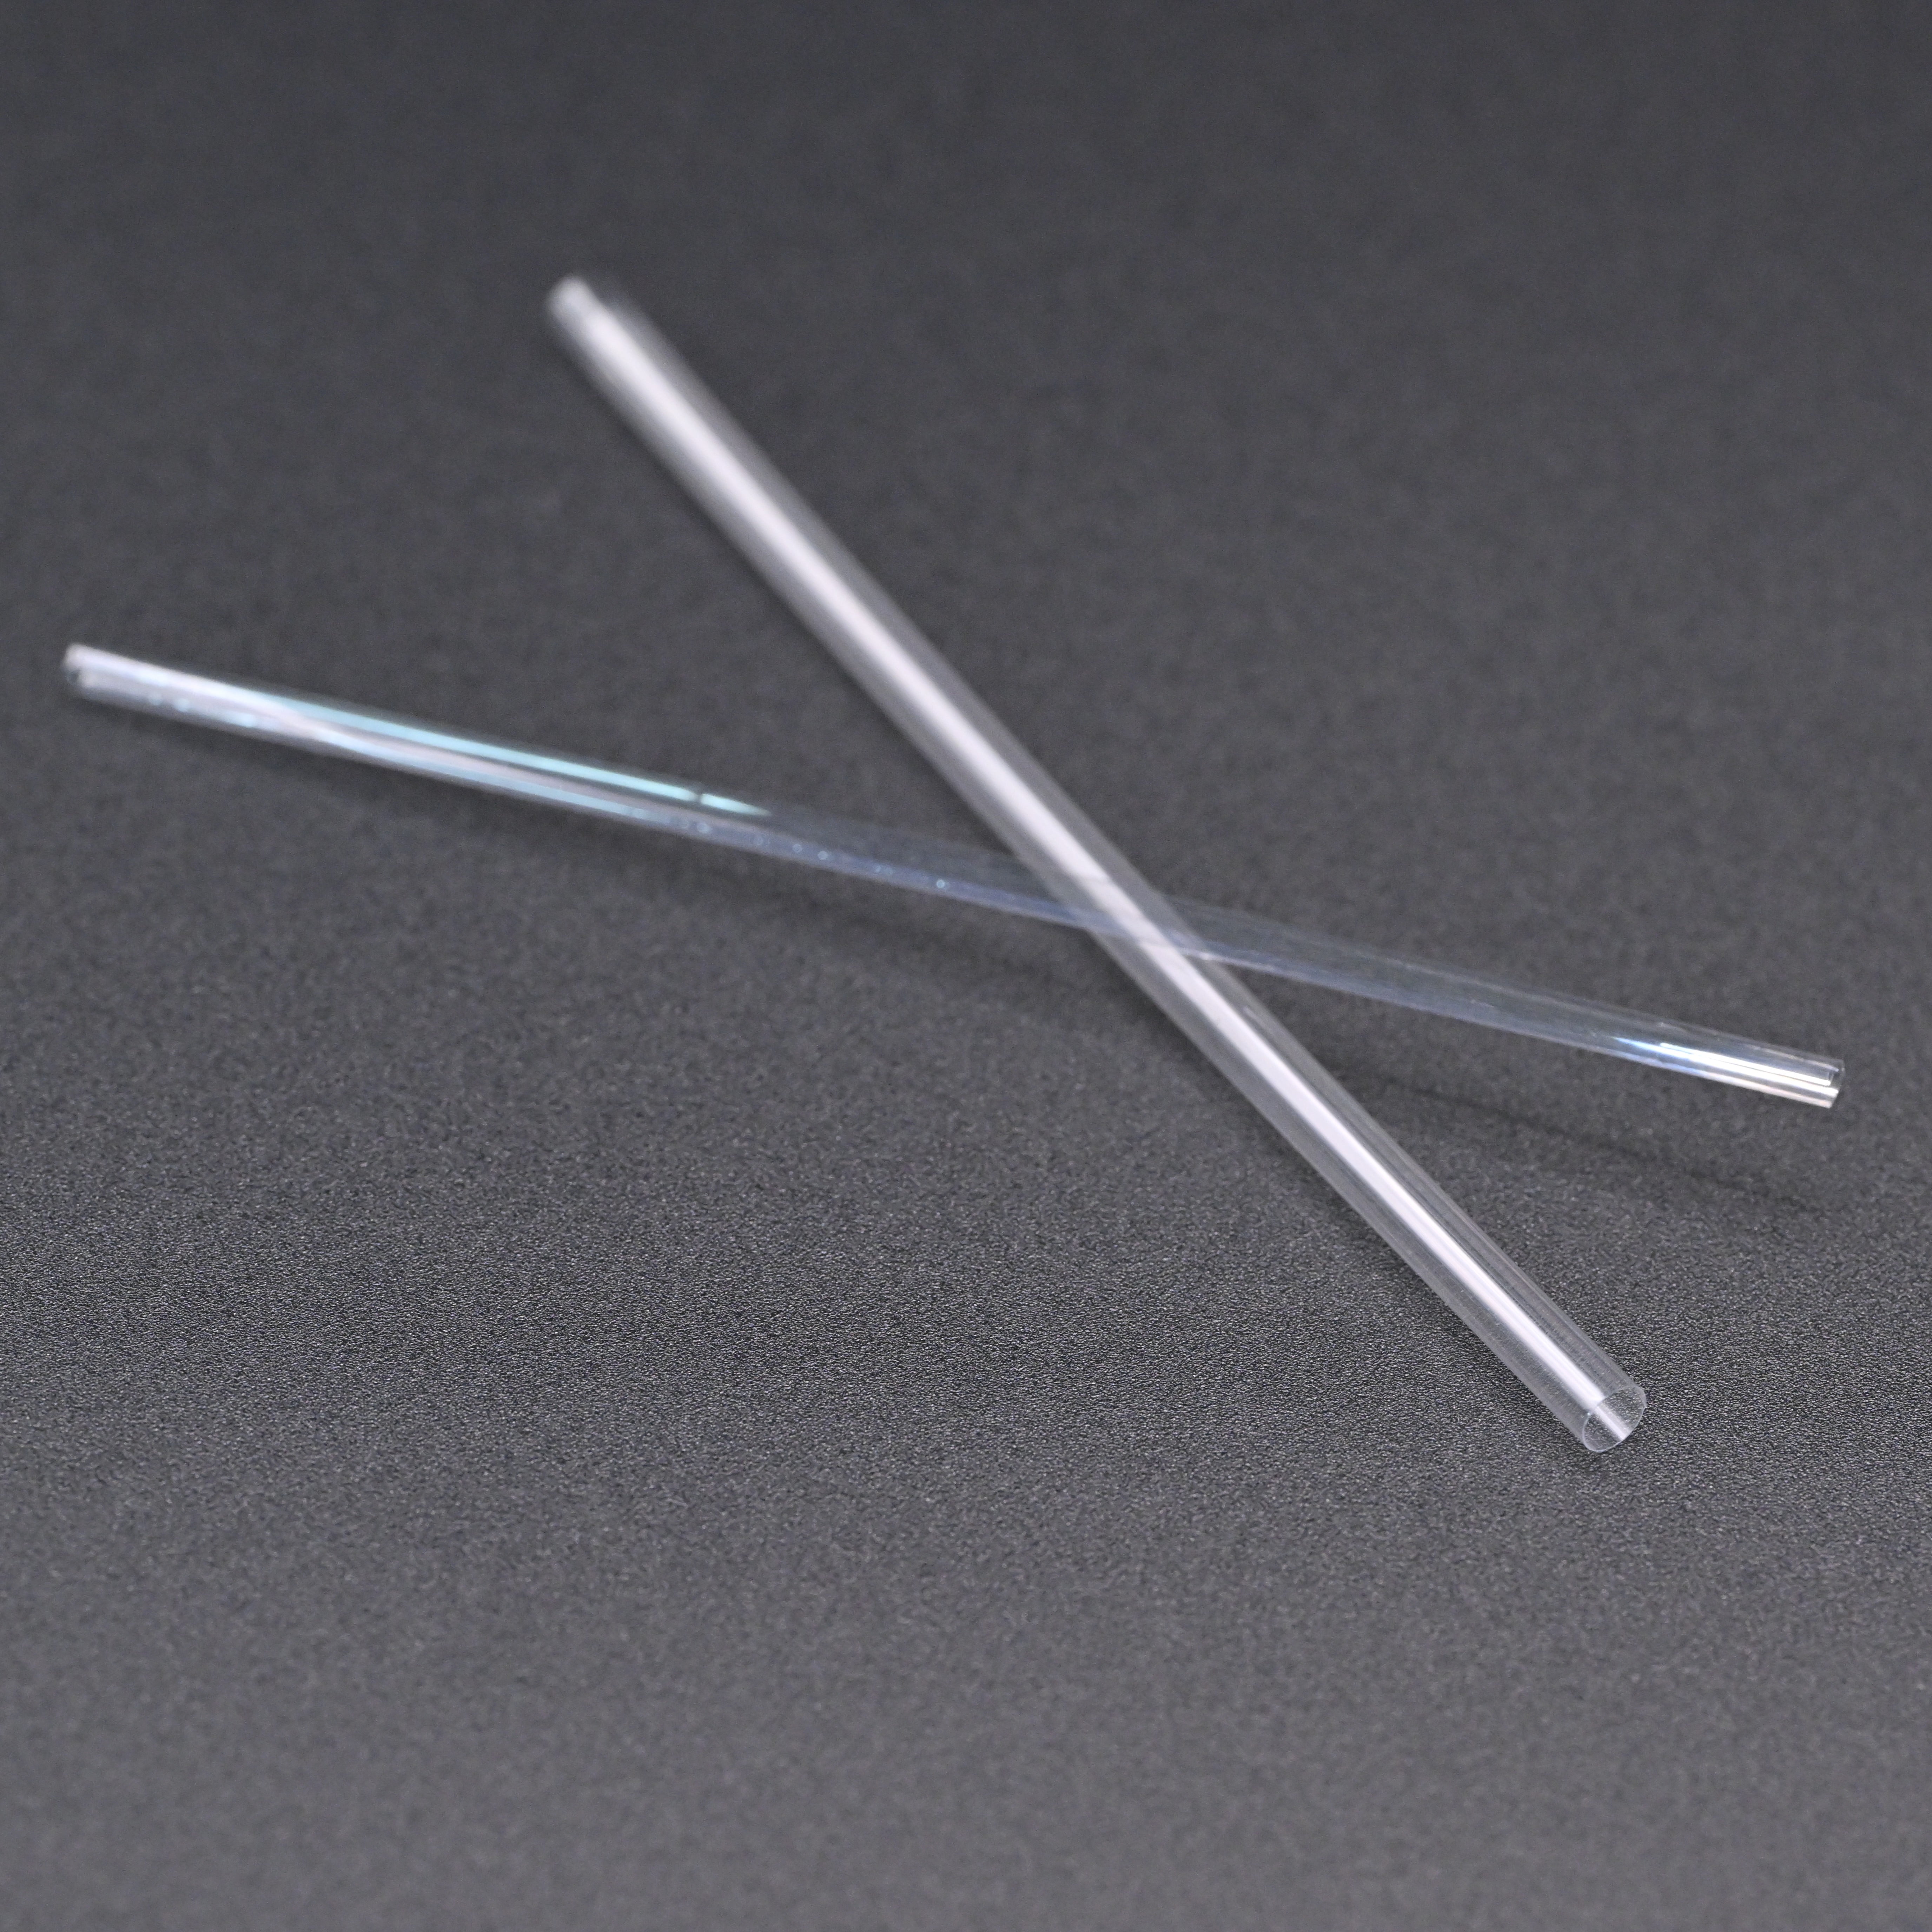
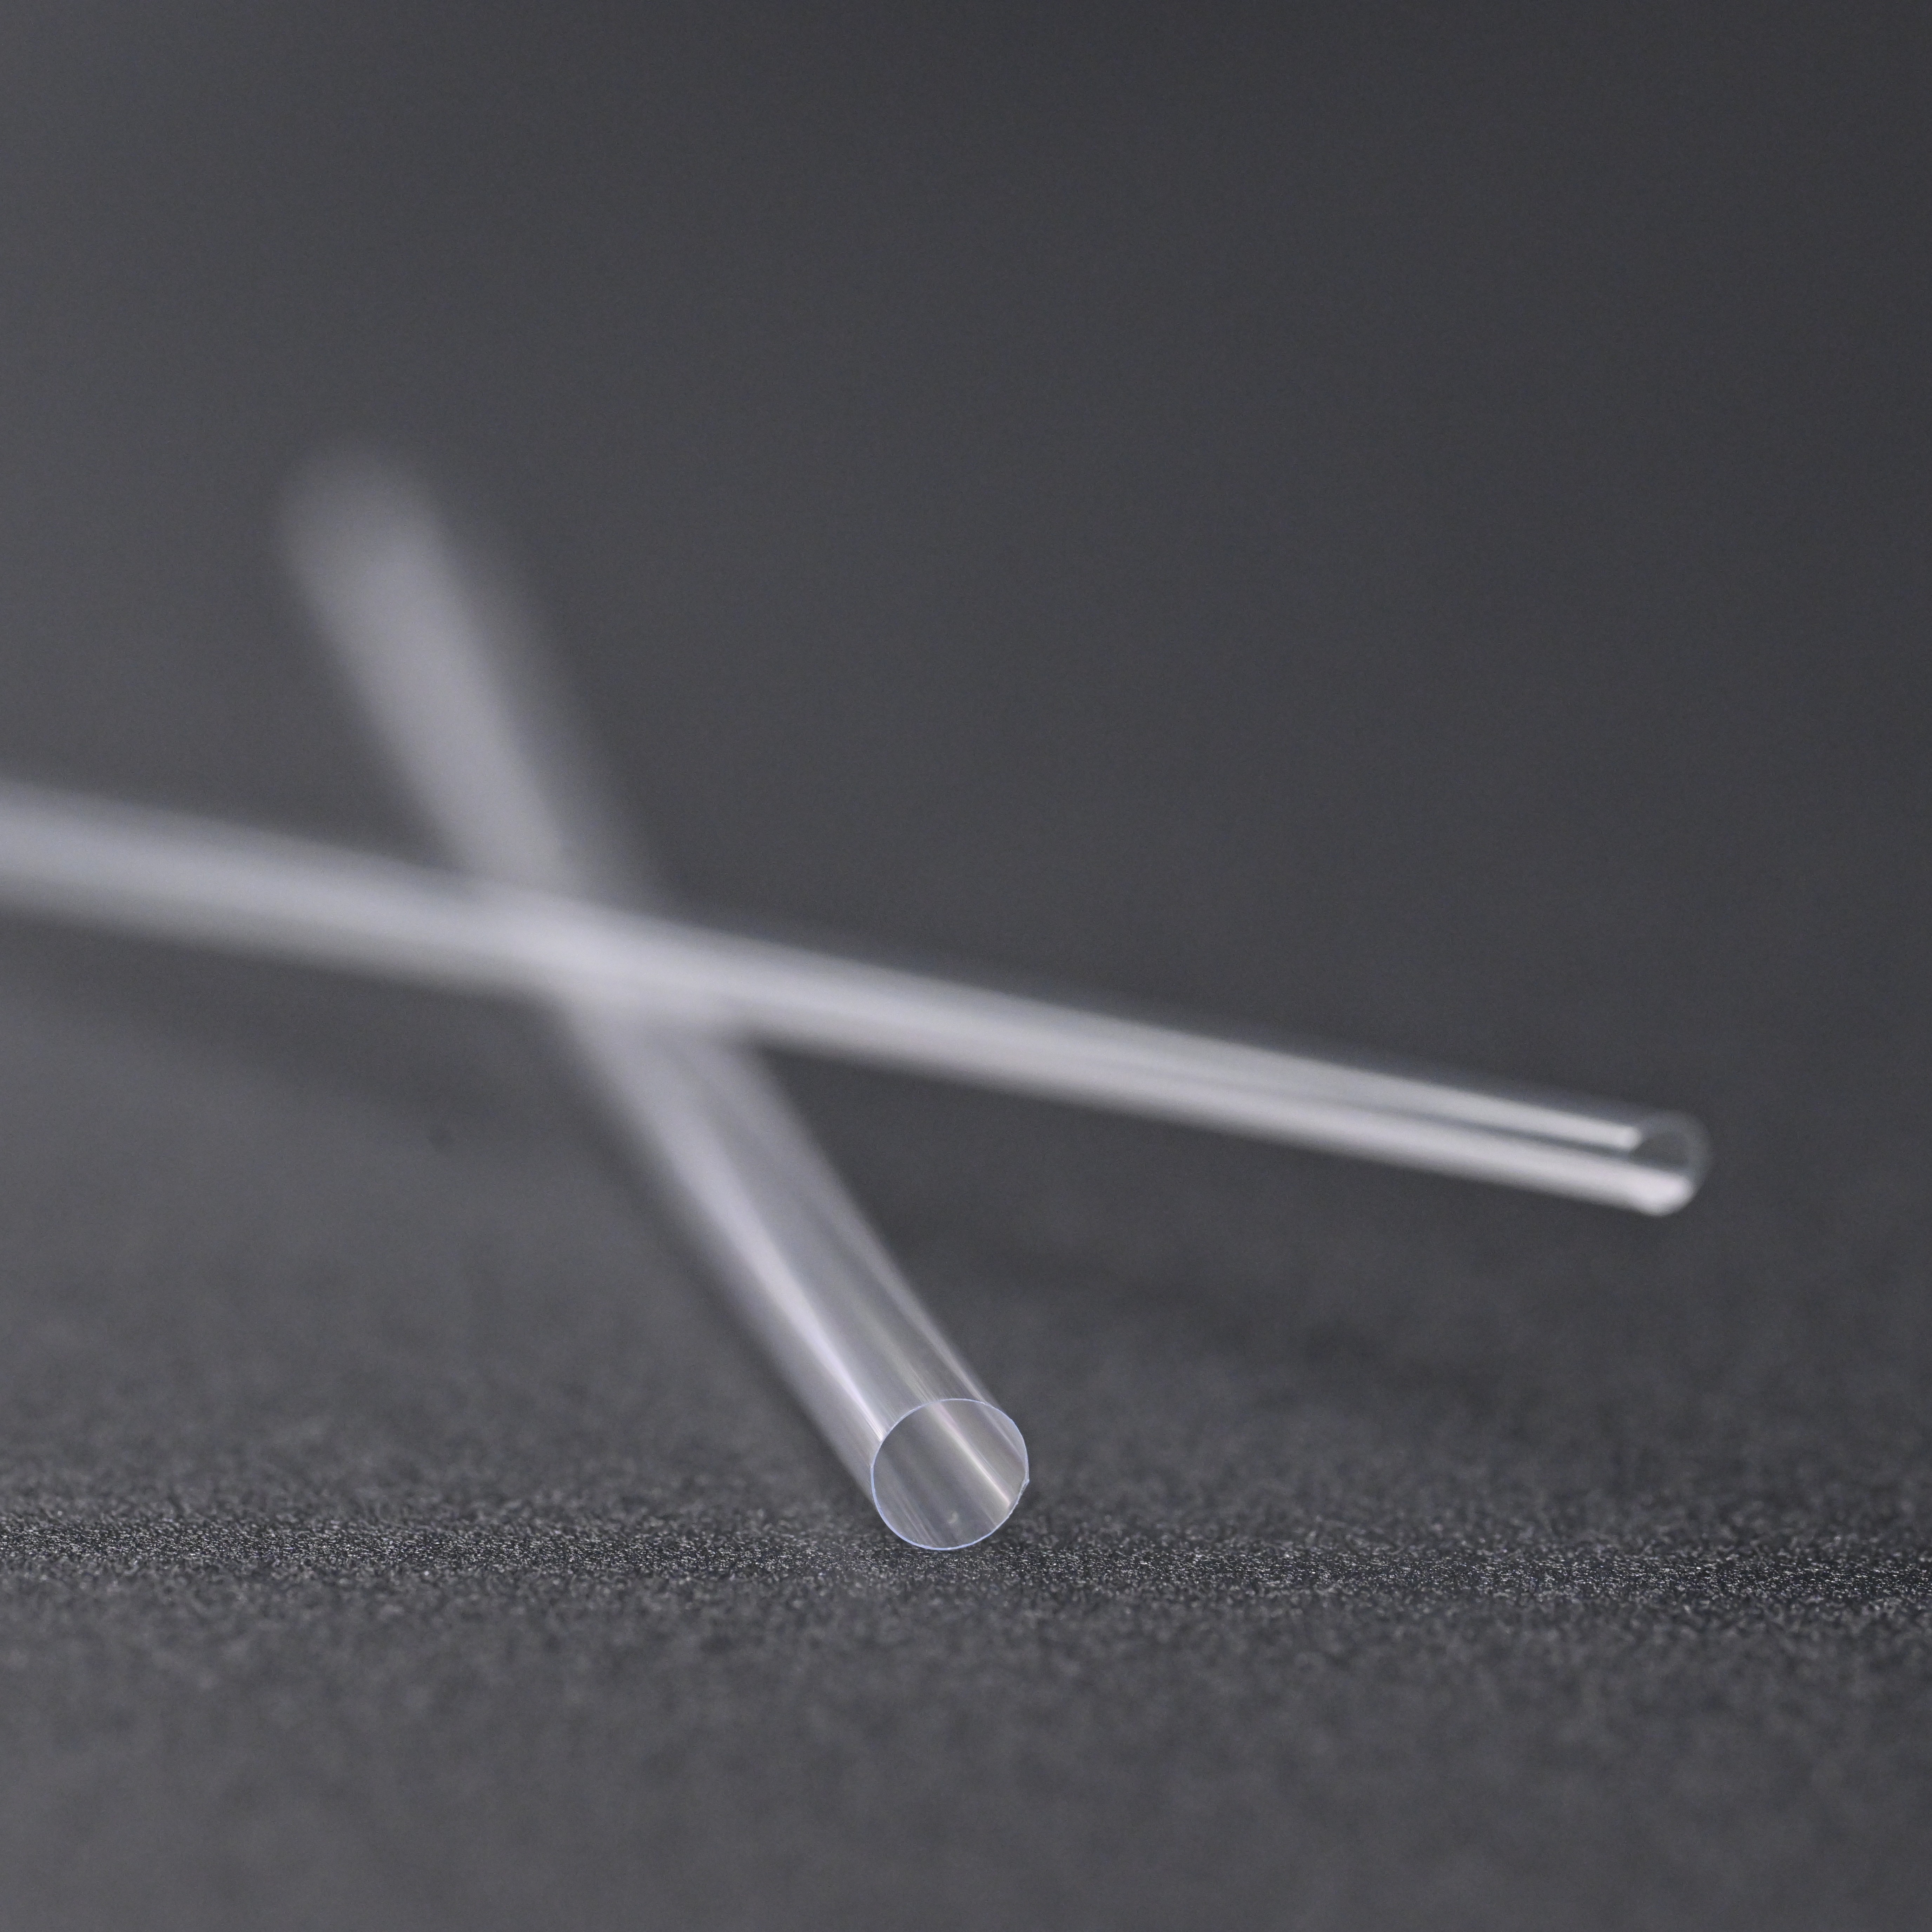
Клетка для спондилодеза, вкладыш микрокатетера, подшипник насоса и полупроводниковое зажимное кольцо могут быть вырезаны из одного и того же бежевого полимера. Этот полимер — ПЭК, и краткий ответ на вопрос «что такое ПЭК» таков: это полукристаллический инженерный термопласт из семейства полиарилэфиркетонов, который сохраняет полезную механическую прочность примерно до 250 °C, выдерживает большинство химикатов и может подвергаться экструзии, формованию или механической обработке. Более развернутый ответ заключается в том, где проекты успешны, а где нет, потому что выбор марки, кристалличность и окно обработки определяют, сохранятся ли свойства таблицы в готовой детали. PEEK Химия простыми словами Полиэфирэфиркетон получил свое название от своей основной цепи: ароматические бензольные кольца, соединенные двумя эфирными связями и одной кетоновой связью, повторяющимися в регулярном порядке. Эта закономерность позволяет цепочкам упаковываться в кристаллические области, обычно занимающие от 25 до 35 процентов объема, в зависимости от того, как деталь охлаждалась и отжигалась. Кристаллическая фаза обеспечивает жесткость, усталостную прочность и стойкость к растворителям; аморфная фаза обеспечивает прочность. Две цифры определяют все остальное. Температура стеклования составляет около 143 °C, при которой аморфная фаза начинает размягчаться. Температура плавления составляет около 343 °C, поэтому оборудование для переработки PEEK должно работать при температуре около 380 °C. Между этими двумя числами PEEK ведет себя как жесткий, устойчивый к ползучести твердый материал, а не как эластичный пластик, и именно поэтому он вытесняет металл в изнашиваемых деталях и компонентах имплантатов. Стоит заранее упомянуть одну нормативную деталь: PEEK не содержит фтора. Это не фторполимер и не ПФАС. В то время, когда пер- и полифторалкильные вещества сталкиваются с серьезным нормативным давлением, этот один факт заставил несколько групп разработчиков отказаться от ПТФЭ и перейти к PEEK. Профиль недвижимости за репутацией Опубликованные данные по ненаполненному кластеру PEEK тесно связаны между поставщиками, что упрощает написание спецификаций, чем для товарных пластиков. Типичные значения для ненаполненного PEEK при комнатной температуре; Марки заполненных подшипников и имплантатов различаются. Недвижимость Типичное значение Что это значит в дизайне Плотность 1,30–1,32 г/см³ Примерно одна шестая веса стали на тот же объем. Стеклование (Tg) ≈143 °С Жесткость начинает падать выше этой точки. Температура плавления (Tm) ≈343 °С Устанавливает окно обработки расплава около 350–400 °C. Постоянная рабочая температура ≈250 °С на воздухе Предел долгосрочной несущей способности в зависимости от класса Предел прочности 90–100 МПа Сопоставимо с некоторыми алюминиевыми сплавами на единицу веса. Модуль упругости при изгибе 3,6–4,1 ГПа Ближе к кортикальной кости, чем титан. Водопоглощение ≈0,15% (24 ч), ≈0,5% насыщенный Размеры слегка изменяются in vivo; позвольте это Воспламеняемость UL 94 V-0 при толщине 1,5 мм, малодымный Полезно в салонах самолетов и на железных дорогах. Химическая стойкость Нерастворим в обычных растворителях. Воздействует только концентрированной серной кислотой Типичная максимальная температура непрерывной эксплуатации (°C) Полиимид (ПИ) 300 ПТФЭ 260 PEEK 250 ППС 220 ПХТФЭ 120 Приблизительные значения взяты из опубликованных технических характеристик полимеров; реальные пределы зависят от нагрузки, среды и толщины стенки. Считайте эти цифры полом, а не потолком. Сорт, наполненный стеклом на 30 процентов, повышает модуль упругости и снижает тепловое расширение; углеродсодержащая марка повышает износостойкость и электропроводность; Добавление сульфата бария делает PEEK рентгеноконтрастным, когда врачу необходимо увидеть его под рентгеноскопией. PEEK против ПТФЭ, полиимида и ППС Широкое сравнение незаполненных оценок; в каждой семье есть много вариантов специальности. Недвижимость PEEK ПТФЭ Полиимид ППС Непрерывное использование (°C) ≈250 ≈260 ≈300 ≈220 Предел прочности (MPa) 90–100 20–30 90–110 75–85 Износостойкость Отлично Бедный Хорошо Хорошо Перерабатываемый расплав Да Трудный Нет Да Содержит фтор Нет Да Нет Нет Относительная стоимость материала Высокий Средний Высокий Средний Выбирайте ПТФЭ, когда преобладают трение и инертность, а механическая нагрузка невелика; его холодное течение при сжатии является обычным видом отказа. Выбирайте полиимид, когда температура превышает предел, который может выдержать PEEK, а деталь тонкая, например армирующий слой катетера, но помните, что его нельзя обрабатывать в расплаве. Выбирайте PPS, когда решение зависит от стоимости, а воздействие химических веществ остается умеренным. Выбирайте PEEK, когда один компонент должен нести структурную нагрузку, выдерживать многократную стерилизацию и в то же время оставаться рентгенопрозрачным. От смолы к готовой детали PEEK поглощает достаточно влаги, поэтому перед плавлением его необходимо высушить, обычно при 150 ° C в течение трех или более часов в влагопоглотительной сушилке. Затем обработка расплава происходит при температуре от 350 до 400 °C, а температура пресс-формы или штампа составляет около 170–200 °C, а отжиг выше стеклования обеспечивает кристалличность, обеспечивающую указанные вами свойства. Пропустите отжиг, и вы получите деталь, которая выглядит правильно и работает хуже ожиданий. Четыре направления охватывают большую часть производства: экструзия в стержни, пленки и трубки; литье под давлением сложной геометрии; прессование крупных плит; и обработка стандартных форм. Медицинские трубки обычно получают методом экструзии или механической обработки, и обсуждение допусков имеет значение заранее: на медицинских чертежах обычно указываются допуски на внутренний диаметр в диапазоне от ±0,02 до ±0,05 мм, что достижимо, но необходимо проверять правильным методом. Высокий-Precision PEEK Tubing for Medical Applications Прецизионные трубки из PEEK с внутренним диаметром от 0,10 до 23,00 мм и жесткими допусками по наружному диаметру для небольших размеров, подходящие для катетерных и эндоскопических компонентов. Посмотреть продукт → Термоусадочная трубка — это отдельный, но связанный инструмент: муфта из PEEK или FEP сжимается на стержне катетера во время оплавления, сжимая слои вместе без образования постоянной внешней стенки. Термоусадочная трубка из PEEK для чувствительных компонентов Термоусадочная муфта из PEEK с соотношением 1,3/1,4 и температурой восстановления 170–190°C, подходящая для защиты чувствительных компонентов и ответственных соединений в медицинских сборках. Посмотреть продукт → Где PEEK зарабатывает на производстве медицинского оборудования В трех объектах находится большая часть медицинских дел. Во-первых, рентгенопрозрачность: незаполненный компонент из PEEK невидим на рентгеновских снимках и создает гораздо меньше артефактов МРТ, чем титан, поэтому изображения вокруг него остаются чистыми. Во-вторых, модуль упругости: при примерно 3,6 ГПа PEEK гораздо ближе к кортикальной кости, чем металлические сплавы, что снижает защиту от напряжений в спинальных и травматологических устройствах. В-третьих, стабильность при стерилизации: PEEK выдерживает воздействие гамма-излучения, оксида этилена и паровых циклов без пожелтения или охрупчивания, свойственных более дешевым полимерам. При использовании катетеров PEEK используется в виде сегментов стержня высокой жесткости, плетеных вкладышей и альтернатив гипотрубкам там, где необходима электрическая или тепловая изоляция. Если вы хотите более подробно изучить, как ведет себя материал в форме трубки, этот обзор PEEK трубки охватывает толщину стенок, прямолинейность и допуски. Обработанный PEEK также используется при разработке устройств: пробных имплантатов, приспособлений для стерилизации, ручек инструментов и испытательных стендов, которые не должны царапать или загрязнять то, что они держат. Прецизионные детали из PEEK для медицинского оборудования Прецизионные детали из PEEK для пробных имплантатов, приспособлений для стерилизации, ручек инструментов и компонентов медицинского оборудования, обладающие высокой твердостью, коррозионной стойкостью и биосовместимостью. Посмотреть продукт → Стоимость, время выполнения заказа и риск замены Состав PEEK обычно стоит на порядок дороже за килограмм, чем POM, PBT или нейлон, а партии имплантатов с полной отслеживаемостью снова стоят выше этой цены. Цена редко является решающим фактором для небольшого компонента, но она доминирует в большом жилье. Из этого следуют два практических следствия. Спроектируйте толщину стенки, которая вам действительно нужна, а не толщину, которую вы унаследовали от металлической детали. И убедитесь, что сорт доступен в той форме, которая вам нужна, до того, как проект будет заморожен, поскольку специальные сорта часто требуют более длительного времени выполнения заказа и более высоких минимальных объемов, чем ненаполненный природный запас. Тихий риск – замена. PEEK внешне похож на несколько более дешевых полимеров бежевого цвета, и известно, что поставщики поставляют непроверенный сорт, когда спрос резко возрастает. Попросите прослеживаемость партии, сертификат анализа на точный сорт и подтверждение источника смолы. Пять проверок перед тем, как PEEK приступит к рисованию Подтвердите реальную рабочую температуру, включая короткие отклонения, а не цитируйте заголовочную цифру 250 °C. Решите, нуждается ли деталь в отжиге и кто за это отвечает. Перечислите все химические вещества, с которыми будет контактировать деталь; PEEK устойчив к широкому спектру действия, но не универсален. Укажите метод контроля вместе с допуском, особенно для внутренних диаметров труб. Сопоставьте марку с областью применения: промышленные, медицинские марки и марки для имплантатов не взаимозаменяемы. О компании Ningbo LINSTANT Polymer Materials Co., Ltd. Компания Ningbo LINSTANT Polymer Materials Co., Ltd. была основана в 2014 году и с тех пор превратилась в высокотехнологичное предприятие национального уровня с более чем 500 профессиональными сотрудниками. Компания стремится выйти за рамки роли традиционного поставщика компонентов и стать неотъемлемой частью продукции своих клиентов. От точного соответствия на этапе совместного проектирования до обеспечения надежности во время производства, LINSTANT глубоко интегрируется в основную цепочку создания стоимости продукции своих клиентов, превращая катетерную технологию в основное конкурентное преимущество своей продукции. Благодаря постоянным технологическим инновациям и строгому контролю качества мы можем предоставить производителям медицинского оборудования более безопасные, точные и технологически совершенные индивидуальные решения для катетерных систем. Наши мощности по экструзии, литью под давлением и механической обработке PEEK находятся рядом с OEM и ODM услуги для производителей устройств, которым нужен партнер-производитель, а не каталог. PEEK: Часто задаваемые вопросы Вопрос 1. Для чего используется пластик PEEK? Уплотнения, подшипники, компоненты насосов и клапанов, кронштейны для аэрокосмической отрасли, полупроводниковые детали, спинальные клетки, зубные каркасы и катетерные трубки — везде, где тепло, износ или химическое воздействие исключают использование обычных инженерных пластмасс. В2. Какую температуру выдерживает PEEK? Постоянно около 250 °C на воздухе для ненаполненных марок, с температурой плавления около 343 °C. Короткие отклонения выше непрерывного предела возможны, но требуют проверки для конкретного приложения. Вопрос 3. PEEK прочнее металла? Не в абсолютном выражении — предел прочности на разрыв 100 МПа значительно ниже, чем у нержавеющей стали. Но на единицу веса PEEK конкурирует с алюминием, он никогда не подвергается коррозии и не вызывает истирания сварных швов. Вопрос 4. PEEK — это PFAS или фторполимер? Нет. PEEK не содержит фтора, поэтому не выходит за рамки ограничений, связанных с фторполимерами и PFAS. Это основная причина, по которой некоторые команды отказываются от ПТФЭ. Вопрос 5. Является ли PEEK биосовместимым и медицинским? Доступны марки PEEK для медицинских целей и имплантатов, которые обычно проходят испытания на соответствие ISO 10993 и классу VI USP. Их никогда нельзя заменять промышленными сортами. Вопрос 6. Сколько стоит ПЭК? Цены на соединения обычно на порядок выше обычных конструкционных пластиков, а имплантаты снова стоят дороже. Жесткие допуски и небольшие объемы еще больше повышают цену детали. .article-section{font-family:-apple-system,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;color:#2b2b2b;line-height:1.7;margin-bottom:24px;box-sizing:border-box;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background:#eef4fa;text-align:left;font-size:15px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.sec-lead{background:#f4f8fb;border-left:4px solid #0f5c8c;padding:16px 18px;}.sec-lead p:last-child{margin-bottom:0;}.sec-data{background:#fbfcfe;border:1px solid #e4ecf3;border-radius:8px;padding:16px 18px;}.sec-compare{background:#f7f9f4;border:1px solid #e3e8db;border-radius:8px;padding:16px 18px;}.sec-med{background:#f6f9fc;border-radius:8px;padding:16px 18px;}.sec-checks{background:#fdf8f3;border:1px solid #f0e3d5;border-radius:8px;padding:16px 18px;}.sec-about{background:#eef4f8;border-top:3px solid #0f5c8c;padding:18px;}.chart-wrap{width:440px;max-width:100%;margin:0 auto 18px;padding:14px;background:#f7fafc;border:1px solid #e2eaf1;border-radius:8px;box-sizing:border-box;}.chart-title{font-size:13px;font-weight:bold;color:#0f5c8c;margin-bottom:10px;}.chart-note{font-size:11px;color:#7a8794;margin-top:8px;line-height:1.5;}.bar-row{display:flex;align-items:center;margin-bottom:8px;}.bar-label{flex:0 0 104px;font-size:12px;color:#33404d;}.bar-track{flex:1;height:16px;background:#e3ebf2;border-radius:3px;overflow:hidden;}.bar-fill{display:block;height:16px;background:#9db8cf;}.bar-fill.hl{background:#0f5c8c;}.bar-value{flex:0 0 40px;text-align:right;font-size:12px;color:#33404d;}.w100{width:100%;}.w87{width:87%;}.w83{width:83%;}.w73{width:73%;}.w40{width:40%;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#f2f7fb;border:1px solid #d7e5f1;border-left:4px solid #0f5c8c;border-radius:6px;padding:14px;}.faq-q{font-size:15px;font-weight:bold;color:#0f5c8c;margin-bottom:8px;}.faq-item p{font-size:15px!important;margin-bottom:0!important;color:#37424e;}@media (max-width:640px){.chart-wrap{width:100%;}.faq-grid{grid-template-columns:1fr;}.bar-label{flex:0 0 88px;font-size:11px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
04Nov-2026Что такое ПИК? Объяснение основных свойств, марок и медицинского применения
-
20Oct-2026Производство управляемых катетеров CDMO: управляющий стержень, наконечник и сборкаУправляемый катетер может пройти стендовое испытание на отклонение и при этом оставаться неопределенным в извилистом сосуде. Обычная причина заключается не только в ручке; это накопленные различия в стержне, армировании, соединении наконечника, пути натяжения троса и методе проверки. Практический вывод: выберите CDMO, производящую управляемые катетеры, которая владеет этими интерфейсами в рамках одной системы качества, вместо того, чтобы координировать работу четырех поставщиков и надеяться, что совокупность продуктов останется в пределах допуска. Что на самом деле контролирует CDMO при производстве управляемых катетеров В программах по созданию управляемых катетеров CDMO — это не продавец трубок со сборочным столом. Он должен владеть передачей дизайна, экструзией, армированием, оплавлением, формованием наконечников, интеграцией ручек, разработкой методов испытаний, проверкой процесса и серийным производством. Этот объем имеет значение, поскольку отклонение — это результат системного уровня. Изменение смазывающей способности вкладыша, натяжения оплетки или отверждения клея может сместить кривую перемещения силы настолько, что рукоятка больше не будет соответствовать ожиданиям врача. Таблица ниже представляет собой полезный контрольный список во время квалификации поставщика. Попросите каждого кандидата отметить, какие этапы выполняются собственными силами, какие выполняются субподрядчиком и как контролируются критические параметры процесса при передаче. Таблица 1. Интерфейсы процессов, в которых достигается или теряется эффективность управляемого катетера. Этап процесса Общий режим отказа Что должен контролировать CDMO Экструзия Смещение внутреннего/наружного диаметра, овальность, слабая связь с гильзой Температура плавления, скорость вытяжки, лазерное измерение, SPC и отслеживание партии. Армирование Изменение шага оплетки, зазор в катушке, неплотное окончание Натяжение проволоки, покрытие, шаг, крепление концов и контроль в ходе процесса. Оплавление и склеивание Оболочка истончается, впитывание клея, слабая связь кончиков Термический профиль, поддержка оправки, контроль вулканизации и испытание на отслаивание Возьмитесь за ручку и потяните проволоку Люфт, высокое трение, перекручивание проволоки Радиус фрезерования, предварительное натяжение, смазка, ограничители хода и полная проверка сборки. Проверка выпуска Проходит визуальную проверку, но при использовании ощущается плохо Угол отклонения, гистерезис силового перемещения, реакция на крутящий момент, испытания на утечки и частицы Более сильный вопрос: «Можете ли вы сделать этот катетер?» но «Покажите мне карту процесса, критичные для качества параметры и метод испытаний, который вы будете использовать для подтверждения повторяемости отклонений». CDMO, который может предоставить данные, приспособления и отслеживаемость, обычно лучше подготовлен к передаче проекта, чем тот, который отвечает каталогом. Проектирование технологичности начинается с стержня, а не с ручки Управляемый катетер представляет собой путь силы: ручка, тянущая проволока, анкерное кольцо, компрессионная катушка или оплетка, вкладыш, оболочка и наконечник. Тяговый трос не действует в одиночку. Он натягивает дистальную структуру и сжимает стержень; если лайнер имеет нестабильное трение или оболочка ползет, ручка может казаться тугой, а кончик отстает. В этом потере хода часто обвиняют ручку, но основная причина находится выше по течению. Прежде чем нарезать инструмент, следует проверить конструкцию вала. CDMO должен определить толщину стенки, угол оплетки, зазор катушки, соединение оплавлением, длину контактной площадки и радиус прокладки тянущего провода как контролируемое окно, а не единый номинал. Здесь также становится практичным выбор материала. Вкладыши из полиимида и ПТФЭ, оболочки из PEEK, PEBA, TPU и фторполимера обеспечивают разный баланс жесткости, смазывающей способности, способности к склеиванию и совместимости при стерилизации. Конструкция управляемого вала (схема) Внешняя куртка Оплетка или катушка Вкладыш с низким коэффициентом трения Просвет тросовой проволоки Зона крепления наконечника Не в масштабе; только для обсуждения обзора дизайна. Полезный обзор DFM позволяет проверить соответствие проекта технологическому процессу. Можно ли заплести косу без комочка? Можно ли проверить соединение наконечника, не разрезая деталь? Можно ли промыть просвет тягового провода и проверить его на герметичность? Если ответ отрицательный, конструкция не готова к передаче в производство, независимо от того, насколько хорошо прототип отклоняется. Выдавливание и армирование Установите окно прогиба Экструзия устанавливает внутренний и внешний диаметры, концентричность стенок и соединение облицовки, которые наследует остальная часть конструкции. Затем армирование определяет, как этот вал выдерживает крутящий момент и сжатие. Угол оплетки, количество проводов, зазор в катушке и покрытие не являются косметическими деталями. Более плотная оплетка может улучшить реакцию на крутящий момент, но уменьшить дальность действия кончика; более мягкая катушка может казаться гладкой, но терять возможность толкания. Правильный ответ зависит от анатомии, пути доступа и механизма ручки. В профиле компании LINSTANT перечислены 15 импортных экструзионных линий, 8 экструзионных линий PEEK и около 100 машин для плетения, пружин и нанесения покрытий. Эти активы имеют значение, когда программе требуется соэкструзия, многопросветные валы, плетеная или спиральная арматура и обработка поверхности в одной цепочке поставок. Они также упрощают планирование ранних инженерных итераций, поскольку этапы вала, армирования и покрытия не должны перемещаться между разными поставщиками для каждой сборки. Армированные оплеткой трубки для стержней катетеров Встроенная металлическая или волоконная оплетка между слоями поддерживает давление разрыва, прочность колонны и передачу крутящего момента, что делает ее актуальной для армированных стержней катетеров и конструкций управляемых интродьюсеров. Посмотреть продукт → Управляемый интродьюсер для регулируемого дистального отклонения Сочетает в себе плетеное усиление стержня с регулируемым дистальным наконечником, закругленным наконечником и вкладышем из ПТФЭ; подходит для электрофизиологического, сосудистого и урологического доступа, где важно точное отклонение. Посмотреть продукт → Для управляемых интродьюсеров и отклоняемых катетеров усиленный стержень и отклоняемый кончик следует разрабатывать вместе. Поставщик, который может настраивать оплетку, намотку и оплавление в одном и том же технологическом окне, лучше подготовлен к обеспечению одинаковой силы отклонения от партии к партии. Соединение наконечников, оплавление и интеграция рукояток: где появляется потерянное движение Дистальный кончик — это наиболее обследуемая часть управляемого катетера и часто наименее щадящая. Оплавление может сделать оболочку на месте склеивания более тонкой; клей может проникнуть в просвет; натяжное кольцо может мигрировать под действием циклической нагрузки. Каждая проблема может пройти визуальную проверку, но изменить кривую перемещения силы. CDMO должен контролировать температурные профили, поддержку оправки, отверждение клея и проверку линии соединения как проверенные процессы. Интеграция ручки вводит еще один набор переменных: предварительное натяжение троса, радиус трассировки, смазку, ограничители хода и разгрузку от натяжения. Ручка, которая кажется гладкой на столе, может вызвать люфт после стерилизации или транспортировки, если путь проволоки не ограничен. Поэтому производственная группа должна тестировать всю сборку, а не только вал. Угол отклонения в зависимости от хода рукоятки, гистерезис, прочность соединения наконечника с отрывом, утечка, разрыв и чистота частиц относятся к одному и тому же плану выпуска. Микрокатетер для доступа к мелким сосудам и нервно-сосудистой системе Небольшой армированный катетер с настраиваемыми переходами по твердости и диаметру, а также закругленным кончиком; актуально для нейрососудистых и коронарных платформ, где важны дистальное ощущение и точность. Посмотреть продукт → Для платформ на основе микрокатетера набор допусков становится еще менее щадящим. Небольшие изменения в трении вкладыша или толщине соединения наконечника могут влиять на ощущение на дистальном конце. Вот почему CDMO с собственным опытом работы с микрокатетерами полезен при проверке конструкции, а не только при серийном производстве. Контроль качества, специфичный для управляемых устройств Общий сертификат ISO 13485:2016 необходим, но недостаточен. Журнал аудита должен связывать входные данные проекта с элементами управления процессом и тестами выпуска. Для управляемых катетеров это означает измерение характеристик, влияющих на управление: диапазон отклонения, гистерезис силы перемещения, реакция на крутящий момент, радиус излома, прочность соединения кончика, утечка и чистота частиц. Полезные доказательства включают в себя: Проверка и проверка манометров для отклоняющих приспособлений, а не только сертификаты калибровки. IQ/OQ/PQ для оплавления, склеивания, нанесения покрытия и сборки ручек. Отслеживание партии от партии полимера до готового узла сборки. Контроль изменений, который запускает повторную проверку при изменении лайнера, оплетки или клея. Записи отклонения и CAPA, показывающие, как сдерживался дрейф. Не допускайте окончательного контроля, при котором проверяется только внешний вид и один угол отклонения. Управляемый катетер может пройти это испытание, но при этом иметь плохую тактильную обратную связь. Метод высвобождения должен фиксировать путь силы, потому что именно это чувствует врач. Масштабирование от клинических разработок до коммерческих объемов Масштабирование выявляет скрытую зависимость от операторов, приспособлений и неформальных корректировок. Процесс, основанный на ощущениях одного специалиста при отверждении клея или натяжении оплетки, не готов к коммерческому выпуску. CDMO должен заморозить окно процесса, квалифицировать приспособления, установить пределы SPC и определить, как обрабатывать отклонения перед первой коммерческой партией. Заявления о емкости полезны только при подключении к продукту. LINSTANT сообщает о наличии чистых помещений GMP площадью около 20 000 квадратных метров, 15 импортных экструзионных линий, 8 экструзионных линий PEEK, 2 линий литья под давлением, почти 100 машин для плетения, пружин и нанесения покрытий, а также 40 комплектов для сварки и формовки. В приведенной ниже таблице суммированы указанные ресурсы оборудования. Ресурсы процесса LINSTANT (данные компании) Количество оборудования указано в профиле компании. Импортированные экструзионные линии 15 Экструзионные линии PEEK 8 Оплетка/пружина/покрытие ≈100 Наборы для сварки/формовки 40 Данные о плетении/пружине/покрытии являются приблизительными; остальные показатели соответствуют заявленным. Практический вопрос заключается в том, насколько эти активы подходят для конкретного управляемого катетера. Попросите исследование возможностей процесса, список приспособлений, план совместимости со стерилизацией и план действий на случай единичного отказа. Это лучший показатель эффективности запуска, чем общие цифры мощности. Где LINSTANT подходит для программы управляемого катетера Компания Ningbo LINSTANT Polymer Materials Co., Ltd. была основана в 2014 году и с тех пор превратилась в высокотехнологичное предприятие национального уровня с более чем 500 профессиональными сотрудниками. Компания стремится выйти за рамки роли традиционного поставщика компонентов и стать неотъемлемой частью продукции своих клиентов. От точного соответствия на этапе совместного проектирования до обеспечения надежности во время производства, LINSTANT глубоко интегрируется в основную цепочку создания стоимости продукции своих клиентов, превращая катетерную технологию в основное конкурентное преимущество своей продукции. Благодаря постоянным технологическим инновациям и строгому контролю качества мы можем предоставить производителям медицинского оборудования более безопасные, точные и технологически совершенные индивидуальные решения для катетерных систем. Такое позиционирование актуально для производства управляемых катетеров, поскольку работа происходит между поставкой компонентов и сборкой готового устройства. OEM/ODM-модель LINSTANT охватывает экструзию, армирование, вторичную обработку и сборку катетеров в соответствии со стандартами ISO 13485:2016 и средствами управления чистыми помещениями GMP. Команды, которым нужен CDMO для участия в передаче проекта, могут просмотреть Страница разработки катетера OEM/ODM до первой технической проверки. Часто задаваемые вопросы: Производство управляемых катетеров и выбор CDMO Вопрос 1. Что делает управляемый катетер, производящий CDMO? Он управляет передачей проекта, экструзией, армированием, соединением наконечников, интеграцией ручек, проверкой и серийным производством в рамках единой системы качества, а не только поставкой трубок. В2. Чем управляемый катетер отличается от направляющего катетера? Направляющий катетер обеспечивает стабильный проводник; управляемый катетер имеет проволочный или отклоняемый кончик, что позволяет врачу активно формировать дистальный конец. Некоторые платформы совмещают обе функции. Вопрос 3. Какие материалы используются в гибких стержнях катетеров? Обычный выбор включает в себя футеровки из полиимида или ПТФЭ, оплетку или армирование катушки из нержавеющей стали, а также оболочки из PEEK, PEBA, TPU или фторполимера. Выбор зависит от жесткости, смазывающей способности, способности к склеиванию и стерилизации. Вопрос 4. Как вы проверяете отклонение кончика и усталость троса? Создавайте приспособления, которые измеряют угол отклонения в зависимости от хода ручки, гистерезиса и циклической нагрузки на тягу. Свяжите метод с исходными данными для проектирования, с исследованиями и разработками датчиков и проверкой процесса в соответствии с ISO 13485. Вопрос 5. Может ли CDMO поддерживать небольшие клинические разработки и масштабирование? Да, если используется одно и то же технологическое окно от пилотных до коммерческих партий. Спросите, как осуществляется управление светильниками, операторами, SPC и контролем изменений между этапами. Вопрос 6. Что мне следует спросить перед переносом конструкции управляемого катетера? Запросите карту процесса, характеристики, определяющие качество, проверку склеивания и оплавления, владение методами испытаний, отслеживаемость и план контроля изменений для вкладышей, оплетки и клеев. Если вы сравниваете CDMO, производящий управляемый катетер, с отклоняемым интродьюсером, микрокатетером или направляющей платформой, начните с карты процесса, а не с брошюры. Команда инженеров LINSTANT может проверить конструкцию вала, армирование, соединение наконечников и план проверки на соответствие вашим проектным данным. Свяжитесь с LINSTANT, чтобы обсудить программу управляемого катетера. .article-section { background: #ffffff; border: 1px solid #e5e7eb; border-radius: 12px; padding: 20px; margin-bottom: 18px; color: #1f2937; line-height: 1.6;}.article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; color: #0f172a;}.article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; color: #0f172a;}.article-section p { font-size: 16px !important; margin-bottom: 12px;}.article-section ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.article-section ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.article-section li { list-style: inherit; font-size: 16px; margin-bottom: 6px;}.article-section table { display: table !important;}.article-section thead { display: table-header-group !important;}.article-section tbody { display: table-row-group !important;}.article-section tr { display: table-row !important;}.article-section th { display: table-cell !important;}.article-section td { display: table-cell !important;}.article-section table { width: 100%; border-collapse: collapse; margin-bottom: 16px;}.article-section table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080;}.article-section th { font-weight: bold; border: 1px solid #cccccc; padding: 8px; background: #f1f5f9; text-align: left;}.article-section td { border: 1px solid #cccccc; padding: 8px; vertical-align: top;}.intro-section { background: #f8fafc; border-left: 4px solid #1d4ed8;}.chart-wrap { width: 440px; margin: 0 auto 16px; padding: 8px; background: #f8fafc; border: 1px solid #e2e8f0; border-radius: 10px; box-sizing: border-box;}.chart-wrap svg { display: block; width: 100%; height: auto;}.company-card { background: #f0f9ff; border-color: #bae6fd;}.faq-grid { display: grid; grid-template-columns: 1fr 1fr; gap: 12px;}.faq-item { background: #f8fafc; border: 1px solid #dbeafe; border-left: 4px solid #2563eb; border-radius: 10px; padding: 14px;}.faq-item h3 { color: #1e3a8a; margin-bottom: 8px;}.faq-item p { color: #334155; margin-bottom: 0;}.cta-section { background: #0f172a; border-color: #0f172a;}.cta-section p { color: #e2e8f0;}.cta-section a { color: #fde68a; font-weight: bold;}@media screen and (max-width: 640px) { .article-section { padding: 16px; } .chart-wrap { width: 100%; } .faq-grid { grid-template-columns: 1fr; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
28Oct-2026Руководство по трубкам для ВЭЖХ: как выбрать внутренний диаметр, материал, фитинги и качество резки.Обычный метод начал расщеплять пики через несколько минут после того, как сервисный инженер заменил передающую линию диаметром 0,005 дюйма на трубку длиной 0,017 дюйма, которая случайно оказалась у него в сумке. Колонка, подвижная фаза и градиент не были затронуты. Примерно 40 микролитров дополнительного объема между инжектором и головкой колонки было достаточно, чтобы разрушить разделение. Это вкратце то, что имеет значение для трубок для ВЭЖХ: внутренний диаметр, качество резки и сборка фитинга решают результат гораздо больше, чем название на катушке. Материал решает, выживут ли ваши аналиты вообще при контакте с потоком. В разделах ниже описано, как выбрать каждую переменную, как выглядят распространенные виды отказов и как определить полимерные трубки для жидкостных узлов и медицинских устройств. Что делают трубки ВЭЖХ внутри пути потока Трубка жидкостного хроматографа выполняет три функции одновременно. Он выдерживает давление в системе, поддерживает низкий объем дополнительного объема колонки и не должен адсорбироваться, катализировать или выщелачиваться в поток, проходящий через него. Соединение, которое химически совершенно, но физически слишком широко, приведет к уширению пиков; соединение узкое и инертное, но плохо разрезанное, под давлением даст течь. В руководствах по выбору поставщиков указаны цифры для первых двух требований. Для высокоэффективных колонок с узким отверстием стандартной рекомендацией является использование трубок с внутренним диаметром 0,12 мм (около 0,005 дюйма), в то время как обычные колонки с внутренним диаметром 4,6 мм допускают внутренний диаметр 0,17 мм (0,007 дюйма). Все, что шире, увеличивает объем смешивания, который колонка не может отменить. Насос Инжектор Столбец Детектор Более короткие прогоны с меньшим внутренним диаметром сохраняют пики острыми Каждый сегмент капилляра между инжектором и колонкой увеличивает объем до того, как образец достигнет стационарной фазы. Арифметика неумолима. Линия с внутренним диаметром 0,020 вмещает около 203 микролитров на метр, а с внутренним диаметром 0,005 — 12,7 микролитра на метр. Таким образом, десять сантиметров широкой линии добавляют примерно 20 микролитров, что составляет около 1,2 процента от объема пустот в 1,6 мл колонки размером 150 x 4,6 мм, заполненной частицами размером 5 микрометров. Поместите те же 20 микролитров на колонку размером 150 х 2,1 мм, и объем пустот станет близок к 6 процентам, что достаточно для заметного ухудшения разрешения пиков раннего элюирования. Внутренний диаметр: переменная, которая перемещает ваши пики Меньший внутренний диаметр означает меньшую дисперсию, но более высокое противодавление, и штраф будет серьезным, поскольку падение давления масштабируется с четвертой степенью внутреннего радиуса. Уменьшение внутреннего диаметра вдвое увеличивает падение давления в шестнадцать раз для того же расхода и длины. На двух диаграммах ниже показаны обе стороны этого компромисса для типичных размеров соединений. Падение давления на метр трубки (вода, 1 мл/мин, 25 °C) 0,005 дюйма (127 мкм) 337 фунтов на квадратный дюйм 0,007 дюйма (178 мкм) 88 фунтов на квадратный дюйм 0,010 дюйма (254 мкм) 21 фунт на квадратный дюйм 0,020 дюйма (508 мкм) 1,3 фунта на квадратный дюйм 0,030 дюйма (762 мкм) 0,26 фунтов на квадратный дюйм В столбцах используется логарифмическая шкала, поскольку значения охватывают более трех порядков величины. Цифры рассчитаны по соотношению Хагена-Пуазейля для воды при 25 °C; настоящие подвижные фазы с более высокой вязкостью пропорционально увеличивают каждое значение. Внутренний объем нитки НКТ по внутреннему диаметру Объем (мкл) 400 300 200 100 0 0 0.5 1.0 1.5 2.0 Длина трубки (м) Объем растет линейно с длиной, но пропорционально квадрату внутреннего диаметра. Внутренний диаметр 0,005 дюйма: 12,7 мкл/м Внутренний диаметр 0,010 дюйма: 50,7 мкл/м 0,020 дюйма внутр.: 202,7 мкл/м Сопоставьте идентификатор с форматом колонки: от 0,005 до 0,007 дюйма для колонок диаметром 4,6 мм и 0,005 дюйма или уже для форматов 2,1 мм и меньше. Делайте каждый цикл настолько коротким, насколько это позволяет конструкция прибора, поскольку объем и падение давления масштабируются с увеличением длины. Используйте один конец идентификатора для завершения, где это возможно; широкий сегмент рядом с узким действует как камера смешения. Помните, что падение давления увеличивается с увеличением вязкости подвижной фазы, поэтому охлажденные колонки или модификаторы вязкости быстрее достигают предела производительности насоса. Материалы: что дает каждый вариант Ни один материал трубок не выигрывает по всем направлениям. Нержавеющая сталь используется по умолчанию, поскольку она выдерживает давление и переносит практически любые растворители, но может адсорбировать или катализировать чувствительные к металлам аналиты. Полимерные трубки решают эту проблему, но теряют некоторый запас по давлению, а фторполимеры создают проблемы ползучести и герметизации, о которых пользователи стали никогда не задумываются. Рабочие диапазоны являются типичными значениями; уточните у поставщика трубок совместимость по давлению и растворителям, чтобы узнать точный внутренний диаметр, толщину стенок и температуру. Материал трубок Типичная роль Рабочее давление Практические предостережения нержавеющая сталь 316 Стандартные аналитические соединения и соединения для УВЭЖХ Обычно используется при изготовлении от сотен до тысяч слитков с соответствующими наконечниками. Чувствительные к металлам аналиты могут адсорбироваться или вступать в реакцию; несоответствующая втулка приводит к утечкам или мертвому объему PEEK Биосовместимые пути потока, не содержащие металлов Обычно давление составляет несколько сотен бар, но снижается по мере повышения температуры и внутреннего диаметра. Пределы совместимости растворителей с некоторыми хлорированными растворителями и ДМСО; более низкий потолок, чем стальной ПТФЭ и ФЭП Перенос при низком давлении и коррозионная работа Только низкое давление, значительно ниже 30 бар в большинстве конфигураций. Ползет при длительной нагрузке; концы необходимо обрезать под прямым углом, чтобы запечатать Плавленый кварц с полиимидным покрытием Высокоэффективные соединения с низкой дисперсией Высокое давление при правильной подготовке конца Хрупкий; поврежденное покрытие или скол на конце приводит к поломке Номинальное давление Химическая инертность Гибкость Резка и отбортовка Прозрачность Относительная прочность трех наиболее распространенных материалов для проточных каналов, оцененная по критериям, определяющим надежность повседневного метода. нержавеющая сталь 316 PEEK ПТФЭ/ФЭП Выбор между двумя полимерными «рабочими лошадками» достаточно распространен, чтобы заслуживать отдельного сравнения; мы ведем понятную разбивку Трубки из ПТФЭ и ПЭЭК для команд, которые еще принимают решение. Короткий ответ: PEEK выигрывает там, где важны давление и стабильность размеров, а PTFE выигрывает там, где химическая стойкость и низкая стоимость погонного метра имеют большее значение. Фитинги, наконечники и качество резки Производители фитингов сводят большинство жалоб на трубки ВЭЖХ к двум основным причинам: утечкам и мертвому объему. Оба обычно возвращаются к одному и тому же месту: наконечнику, который не уплотняется на кончике трубки, или концу, который не перпендикулярен оси. Режьте специальным труборезом, а не лезвием или бокорезами; изогнутый конец или конец с заусенцами не герметичен, и никакой крутящий момент не исправит его. Установите наконечник на первое соединение и держите пары гайка и наконечник вместе; втулка, повторно использованная в другом порту, является надежным источником протечек. Следуйте процедуре затяжки, указанной производителем. Полимерные гайки необратимо деформируются при чрезмерной затяжке, а стальные наконечники, затягиваемые только вручную, проскальзывают под давлением. Следите за мертвым объемом седла наконечника: если трубка достигает дна до того, как наконечник зацепится, оставшийся зазор превращается в камеру смешения прямо перед колонкой. Прежде чем применять реальный метод к новому соединению, выполните испытание под давлением с ограничительным капилляром вместо колонки. Выбор полимерных трубок для жидкостных и медицинских сборок Материалы, используемые в проточных путях ВЭЖХ: PEEK, PTFE, FEP, PFA и полиимид, представляют собой те же семейства полимеров, которые производители медицинского оборудования указывают для стержней катетеров, вкладышей и усиленных оболочек. Такое совпадение не является совпадением: оба приложения поощряют строгие допуски по размерам, чистый срез и стабильность от партии к партии. Компания Ningbo LINSTANT Polymer Materials Co., Ltd. экструдирует именно эти материалы. В нашем каталоге трубок представлены трубы из PEEK, полиимидные трубки, экструзии из ПТФЭ и других фторполимеров, многослойные и многопросветные конструкции, а также армированные или плетеные валы, при этом второстепенные операции, такие как резка, опрокидывание и термоусадка, доступны в одном и том же рабочем процессе. Типичные требования к допускам на внутренний диаметр и толщину стенок обсуждаются на этапе предложения, а не предполагаются, поскольку отклонение в 0,02 мм имеет большее значение для капилляра диаметром 0,5 мм, чем для дренажной линии диаметром 12 мм. Трубы из PEEK для высокотемпературных медицинских и аэрокосмических применений Трубки из PEEK обеспечивают жесткие допуски, высокотемпературную стабильность и биосовместимость для сердечно-сосудистых, спинальных и других сложных медицинских применений. Посмотреть продукт → Экструзионные трубки из ПТФЭ для катетеров и систем доставки Экструзионные трубки из ПТФЭ сочетают в себе смазывающую способность, химическую стойкость и биосовместимость, что делает их пригодными для использования в катетерах, системах внутрисосудистой доставки и одноразовых аксессуарах. Посмотреть продукт → Медицинские полиимидные трубки для компонентов катетера малого диаметра Медицинские полиимидные трубки имеют тонкие стенки, малый внутренний диаметр и устойчивость к высоким температурам для катетеров, электрофизиологии и систем доставки стентов. Посмотреть продукт → Группы по производству медицинского оборудования также используют жидкостную хроматографию во время контроля качества, например, при количественном определении покрытия лекарственным средством на поверхности баллона или проверке остаточных мономеров после стерилизации. Трубки внутри жидкостного тракта этого инструмента и трубки внутри тестируемого устройства созданы из одной и той же материаловедения, поэтому мы рассматриваем размерную согласованность и прослеживаемость как одну проблему, а не две. Если вашему проекту требуется индивидуальная экструзия, покрытие или сборка на стороне, наша Служба разработки OEM и ODM охватывает поддержку проектирования вплоть до серийного производства в соответствии с системой качества ISO 13485:2016. О компании Ningbo LINSTANT Polymer Materials Co., Ltd. Компания Ningbo LINSTANT Polymer Materials Co., Ltd. была основана в 2014 году и с тех пор превратилась в высокотехнологичное предприятие национального уровня с более чем 500 профессиональными сотрудниками. Компания стремится выйти за рамки роли традиционного поставщика компонентов и стать неотъемлемой частью продукции своих клиентов. От точного соответствия на этапе совместного проектирования до обеспечения надежности во время производства, LINSTANT глубоко интегрируется в основную цепочку создания стоимости продукции своих клиентов, превращая катетерную технологию в основное конкурентное преимущество своей продукции. Благодаря постоянным технологическим инновациям и строгому контролю качества мы можем предоставить производителям медицинского оборудования более безопасные, точные и технологически совершенные индивидуальные решения для катетерных систем. Часто задаваемые вопросы о трубках для ВЭЖХ Вопрос 1. Каков наилучший внутренний диаметр трубок для ВЭЖХ? Используйте внутренний диаметр от 0,005 до 0,007 дюйма для столбцов диаметром 4,6 мм и от 0,005 дюйма или уже для форматов 2,1 мм. Всегда выбирайте наименьший внутренний диаметр, который может поддерживать давление насоса. В2. Трубки из PEEK или трубки из нержавеющей стали: какие лучше использовать? PEEK для чувствительных к металлам аналитов и биосовместимых каналов, нержавеющая сталь, где требуется максимальное давление и устойчивость к растворителям. Перед заменой проверьте совместимость растворителей. Вопрос 3. Какое давление выдерживают трубы PEEK? Обычно несколько сотен бар, точный предел зависит от внутреннего диаметра, толщины стенки и температуры. Оно всегда ниже, чем у соответствующего соединения из нержавеющей стали. Вопрос 4. Как разрезать трубки для ВЭЖХ, не создавая мертвого объема? Используйте специальный труборез, осмотрите конец под увеличением и выбросьте все порезы с заусенцами или фасками. Квадратные концы правильно фиксируют втулки. Вопрос 5. Как часто следует заменять ферулы для ВЭЖХ? Заменяйте их всякий раз, когда соединение переключается на другой порт или при первых признаках неисправности. Наконечники являются расходными материалами, а не постоянным оборудованием. Вопрос 6. Почему пики спадают после замены трубки? Обычно дополнительный объем колонки из-за более широкого внутреннего диаметра, слишком длинного пробега или зазора в седле наконечника. Прежде чем прикасаться к методу, измерьте объем и сократите путь. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#123a5e;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#1f6feb;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section a{color:#1f6feb;}.section-lead{border-left:4px solid #1f6feb;background:#f6f9fd;padding:16px 18px;border-radius:6px;}.chart-card{background:#f7f9fc;border:1px solid #e2e9f2;border-radius:8px;padding:16px;margin-bottom:20px;}.viz{width:440px;margin:0 auto 16px;}.viz svg{display:block;width:440px;height:auto;margin:0 auto;}.viz figcaption{font-size:14px;color:#6b7a8c;text-align:center;margin-top:6px;}.bar-row{display:flex;align-items:center;gap:8px;margin-bottom:8px;}.bar-label{width:120px;font-size:12px;color:#33475b;}.bar-track{flex:1;background:#eaeff6;border-radius:3px;height:14px;}.bar{display:block;height:14px;border-radius:3px;background:#3b7ebf;}.bar-1{width:88%;}.bar-2{width:74%;}.bar-3{width:58%;}.bar-4{width:28%;}.bar-5{width:10%;}.bar-value{width:60px;text-align:right;font-size:12px;color:#33475b;}.chart-note{font-size:13px!important;color:#6b7a8c;margin-bottom:0;}.legend{display:flex;flex-wrap:wrap;justify-content:center;gap:14px;font-size:13px;color:#33475b;margin-bottom:0;text-align:center;}.dot{display:inline-block;width:12px;height:12px;border-radius:2px;margin-right:6px;}.dot-green{background:#0f9d58;}.dot-blue{background:#1f6feb;}.dot-orange{background:#d97706;}.dot-slate{background:#6b7a8c;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#eef4fb;border:1px solid #d7e3f2;border-radius:8px;padding:14px;}.faq-item:nth-child(even){background:#f2f8f3;border-color:#d9e8dc;}.faq-item h3{color:#123a5e;margin-bottom:8px;}.faq-item p{margin-bottom:0;}.about-card{background:#f2f6fb;border-top:4px solid #1f6feb;border-radius:8px;padding:18px;}a[data-product-card="true"]{display:block;border:1px solid #dbe3ee;border-left:4px solid #1f6feb;border-radius:6px;padding:16px;margin:10px 0 14px;background:#f7f9fc;}@media (max-width:640px){.viz{width:100%;}.viz svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
21Oct-2026Выбор трубок для УВЭЖХ: идентификаторы PEEK, PTFE и FEP, фитинги и мертвый объем.Система УВЭЖХ, работающая при давлении 600 бар через трубку длиной 10 см и внутренним диаметром 0,005 дюйма, удерживает внутри этой линии примерно 1,3 мкл подвижной фазы. Замените его трубкой той же длины с внутренним диаметром 0,020 дюйма, и линия вмещает около 20 мкл. Больше ничего не изменилось, однако ширина пиков, время удерживания и видимое количество тарелок изменились. Это практический случай рассмотрения трубок УВЭЖХ как компонента системы, а не водопровода: внутренний диаметр определяет дисперсию, материал определяет химическую совместимость, а качество среза определяет, будет ли фитинг герметично закрываться или протекать. Далее описывается, как взаимодействуют эти три фактора, какие числа относятся к спецификациям и где находятся реалистичные пределы для труб из полимеров и нержавеющей стали. Трубки для УВЭЖХ и бюджет объема внеколонки Внеколоночный объем представляет собой сумму инжектора, трубки между инжектором и колонкой и ячейки детектора. В литературе по устранению неполадок хроматографии обычно рекомендуется поддерживать общий объем примерно ниже 10–15 мкл, когда колонка заполнена частицами размером менее 2 мкм, поскольку такие колонки дают очень узкие пики, а любой объем вне колонки разбавляет и уширяет их. Эмпирическое правило: при внутреннем диаметре 0,005 дюйма перемычка длиной 10 см вносит около 1,3 мкл. При внутреннем диаметре 0,020 дюйма те же 10 см составляют около 20 мкл. Объем трубки легко вычислить и легко недооценить: V = π r² L. Поскольку радиус квадратичен, удвоение внутреннего диаметра увеличивает объем в четыре раза при той же длине. В приведенной ниже таблице показано, что это означает для диаметров отверстий, которые обычно имеются в наличии для аналитических работ. Рисунок 1. Внеколоночный объем в трубке диаметром 100 мм (расчетный) внутренний диаметр 0,0025 дюйма 0,32 мкл внутренний диаметр 0,005 дюйма 1,27 мкл внутренний диаметр 0,010 дюйма 5,07 мкл внутренний диаметр 0,020 дюйма 20,3 мкл внутренний диаметр 0,030 дюйма 45,6 мкл Размер отверстия в зависимости от объема, удерживаемого на разрезе длиной 100 мм. Объемы рассчитываются по формуле V = π r² L; Внутренний диаметр 0,0025 дюйма содержит менее одного процента от того, что содержит линия 0,030 дюйма. Далее следуют две привычки. Длина пути от инжектора к колонке должна быть настолько короткой, насколько это позволяет геометрия автосамплера, поскольку перемычка длиной 5 см удерживает четверть того, что перемычка длиной 20 см удерживается при том же внутреннем диаметре. И не используйте везде одно отверстие: на стороне низкого давления системы, включая впуск насоса, дегазатор и сливные линии, можно без каких-либо штрафов пропускать трубки диаметром 0,020 дюйма или больше, поскольку дисперсия там никогда не достигает детектора. Внутренний диаметр: компромисс в четвертой степени Узкая трубка уменьшает дисперсию, но снижает давление. Поток через небольшое отверстие подчиняется соотношению Хагена-Пуазейля, в котором падение давления обратно пропорционально четвертой степени радиуса. Уменьшение внутреннего диаметра вдвое увеличивает падение давления в шестнадцать, поэтому последние несколько сантиметров перед колонкой являются одновременно наиболее чувствительной частью пути потока и частью, которая с наибольшей вероятностью сработает за предел давления. Рисунок 2. Падение давления на трубке длиной 250 мм, вода при температуре 20 °C (расчетное) 0 25 50 75 100 бар внутренний диаметр 0,0025 дюйма внутренний диаметр 0,005 дюйма Уменьшение внутреннего диаметра вдвое увеличивает падение давления в 16 раз. 0.1 0.4 0.7 1.0 скорость потока, мл/мин Рассчитывается по соотношению Хагена-Пуазейля. Реальные подвижные фазы более вязкие, поэтому воспринимайте это как относительное поведение, а не как абсолютный прогноз для данного метода. Рабочие диапазоны, которые применяются в повседневной практике УВЭЖХ: Внутренний диаметр от 0,0025 до 0,005 дюйма для линии инжектор-колонка, где дисперсия оказывает наибольшее влияние на форму пика. Внутренний диаметр от 0,005 до 0,010 дюйма от колонки до детектора, где диаметр немного большего диаметра обычно является приемлемой компенсацией более низкого противодавления. Внутренний диаметр 0,020 дюйма и выше для впуска насоса, отвода и любой линии передачи низкого давления. Выбор материала: PEEK, ПТФЭ, ФЭП, ПФА, ЭТФЭ и нержавеющая сталь. Выбор материала обычно сводится к двум вопросам: что находится в подвижной фазе и что детектируется. PEEK: стандарт по умолчанию, не содержащий металлов PEEK является стандартным выбором для соединения инжектор-колонка при работах, чувствительных к металлу. Он биосовместим, не выщелачивает железо или никель в поток и переносит фосфатные буферы и реагенты для образования ионных пар, которые вызывают проблемы с нержавеющей сталью. У него также есть ограничения: PEEK набухает в ДМСО, ТГФ и дихлорметане, а концентрированные кислоты разъедают его. В технических описаниях трубок из ПЭЭК с малым внутренним диаметром обычно указывается номинальное давление примерно от 5000 до 7000 фунтов на квадратный дюйм (около 345–480 бар) при комнатной температуре, что соответствует большинству условий метода УВЭЖХ. ПТФЭ и ФЭП: сторона низкого давления Фторполимеры покрывают те части пути потока, где давление умеренное и химическая стойкость имеет наибольшее значение. ПТФЭ и ФЭП эффективно инертны практически ко всем подвижным фазам, они мягкие, их легко прокладывать, и они являются обычным материалом для впускных линий насосов, соединений дегазаторов и отходов. Их потолок давления составляет долю от PEEK, поэтому они не могут заменить перемычку высокого давления. Экструзионная трубка из ПТФЭ для применения в медицине и жидкостных путях Химически стойкие трубки из фторполимера для путей потока низкого давления, с биосовместимостью, широким температурным диапазоном и возможностью использования в катетерах или системах доставки. Посмотреть продукт → PFA и ETFE: когда температура и жесткость имеют значение PFA сохраняет свои механические свойства при более высоких температурах, чем FEP, что важно, когда трубки расположены рядом с термостатом колонны. ЭТФЭ более жесткий и более устойчив к истиранию, чем ПТФЭ, при сопоставимой химической стойкости, поэтому его часто выбирают для линий, с которыми неоднократно обращаются во время технического обслуживания. Медицинская экструзионная трубка из PFA для линий аналитических и промышленных жидкостей Трубки из фторполимера для перекачивания пищевых жидкостей и точных аналитических соединений, сочетающие химическую стойкость с эффективностью вблизи нагретых приборов. Посмотреть продукт → Нержавеющая сталь: потолок давления Нержавеющая сталь 316 с внешним диаметром 1/16 дюйма достигает давления примерно до 20 000 фунтов на квадратный дюйм при правильно выполненных соединениях, поэтому системы, постоянно работающие при давлении выше 1000 бар, обычно остаются с ней. Компромиссы реальны: ионы металлов могут выщелачиваться в подвижные фазы с высоким содержанием солей, а аналиты, которые хелатируют металлы, могут адсорбироваться на стенках. Рисунок 3. Качественное сравнение материалов, баллы от 1 до 5. Допустимое давление Химическая стойкость Гибкость Экономическая эффективность Путь потока без металлов PEEK ПТФЭ/ФЭП 316 СС Баллы представляют собой качественную инженерную оценку, предназначенную для сужения вариантов, а не замену паспортов материалов. Таблица 1. Материалы трубок, используемые в проточных путях УВЭЖХ, с компромиссами, которые чаще всего определяют выбор. Материал Типичный диапазон идентификаторов Рабочее давление Примечания по растворителям и аналитам Лучше всего подходит PEEK от 0,0025 до 0,030 дюйма. Обычно указывается от 5000 до 7000 фунтов на квадратный дюйм для небольших внутренних диаметров. Набухание в ДМСО, ТГФ и дихлорметане; избегайте концентрированных кислот; без металлов Линии «инжектор-колонка», чувствительные к металлу аналиты PTFE от 0,010 до 0,062 дюйма. Низкое давление, ниже нескольких сотен фунтов на квадратный дюйм. Широчайшая химическая стойкость; мягкий и легко маршрутизируемый Вход насоса, слив, перекачка низкого давления FEP от 0,010 до 0,062 дюйма. Низкое давление Химический состав аналогичен ПТФЭ, прозрачная стенка. Линии отходов дегазатора и детектора PFA от 0,010 до 0,062 дюйма. От низкого до умеренного Инертность фторполимера с лучшей стабильностью при высоких температурах Очереди возле колонной печи ETFE от 0,010 до 0,062 дюйма. От низкого до умеренного Хорошая химическая стойкость с более высокой жесткостью Линии, обработанные во время технического обслуживания нержавеющая сталь 316 от 0,0025 до 0,020 дюйма. Приблизительно до 20 000 фунтов на квадратный дюйм при правильных фитингах Может выделять ионы металлов методами с высоким содержанием солей или ионными парами. Системы, работающие при давлении выше 1000 бар Если выбор действительно близок, параллельное сравнение Трубки из ПТФЭ и ПЭЭК против вашего списка мобильной фазы, как правило, это самый быстрый способ решить проблему. Допуски, качество резки и фитинги Два параметра на чертеже трубки определяют, будет ли метод правильно передаваться между инструментами: допуск внутреннего диаметра и качество резки. Допуск внутреннего диаметра выражается либо в абсолютном значении, например /-0,0005 дюйма (около /-13 мкм), либо в процентах от номинального значения. Поскольку объем масштабируется пропорционально квадрату диаметра, допуск напрямую преобразуется в колебание объема, и колебание пропорционально больше на маленьком диаметре, чем на большом. Рисунок 4. Колебание объема, вызванное допуском внутреннего диаметра (шкала объема с квадратом диаметра) /-20% /-40% /-10% /-20% внутренний диаметр 0,005 дюйма /-0,0005 дюйма. внутренний диаметр 0,005 дюйма /-0,001 дюйма. внутренний диаметр 0,010 дюйма /-0,0005 дюйма. внутренний диаметр 0,010 дюйма /-0,001 дюйма. Номинальный диаметр отверстия и заявленный допуск в зависимости от результирующего изменения объема Рассчитывается по формуле V ∝ d². Допуск /-0,0005 дюйма для отверстия диаметром 0,005 дюйма уже увеличивает объем лески примерно на двадцать процентов. Качество резки – вторая половина проблемы. Трубка, срезанная под углом или оставленная с заусенцем на конце, не может плотно прилегать к конусу порта 10-32. В результате образуется небольшой захваченный объем непосредственно перед колонкой, что является классической причиной дополнительной ширины пика, которую не устраняет никакое кондиционирование колонки. Фреза с направляющей с острыми краями позволяет получить квадратную поверхность без заусенцев; диагональный резак этого не делает. Фурнитура завершает сборку. Внешний диаметр 1/16 дюйма является стандартным для конических портов 10–32, а затягиваемые вручную гайки из PEEK являются обычным выбором для трубок из PEEK, поскольку они надежно герметизируют и могут использоваться повторно. Распространенной ошибкой является чрезмерная затяжка: полимер течет в холодном состоянии, сужает отверстие в соединении и незаметно увеличивает противодавление и мертвый объем. Что относится к чертежу трубопровода Спецификация, выдерживающая смену поставщика, содержит шесть пунктов: сорт материала и краситель, номинальный внутренний диаметр с допуском, внешний диаметр, длина реза с допуском, состояние поверхности реза, а также требования к чистоте или экстрагируемым веществам для предполагаемого режима обнаружения. Квадратная поверхность среза без заусенцев внутренний диаметр 0,005 дюйма lumen Внешний диаметр 1/16 дюйма (1,59 мм) Стена 0,029 дюйма (0,73 мм) Рисунок 5. Изометрический вид трубки с наружным диаметром 1/16 дюйма и внутренним просветом 0,005 дюйма. Разрезанная грань и стена — это две особенности, которые чаще всего остаются неуказанными, и позже в них обвиняют колонну. OD и ID — это номера, которые покупатели проверяют в первую очередь, но они реже всего пишутся с указанием допуска. При диаметре отверстия 0,005 дюйма разница между /-0,0005 дюйма и неуказанным допуском представляет собой двадцатипроцентное колебание объема трубопровода, что достаточно велико, чтобы сместить время удерживания при замене трубок между инструментами. Производственная сторона: допуск на экструзию – это продукт Компания Ningbo LINSTANT Polymer Materials Co., Ltd. была основана в 2014 году и с тех пор превратилась в высокотехнологичное предприятие национального уровня с более чем 500 профессиональными сотрудниками. Компания стремится выйти за рамки роли традиционного поставщика компонентов и стать неотъемлемой частью продукции своих клиентов. От точного соответствия на этапе совместного проектирования до обеспечения надежности во время производства, LINSTANT глубоко интегрируется в основную цепочку создания стоимости продукции своих клиентов, превращая катетерную технологию в основное конкурентное преимущество своей продукции. Благодаря постоянным технологическим инновациям и строгому контролю качества мы можем предоставить производителям медицинского оборудования более безопасные, точные и технологически совершенные индивидуальные решения для катетерных систем. Для тех, кто заказывает прецизионные полимерные трубки, соответствующие возможности заключаются в следующем: чистое помещение, соответствующее требованиям GMP, площадью около 20 000 м², 15 импортных экструзионных линий с одинарной, двойной и тройной совместной экструзией, восемь специализированных экструзионных линий из PEEK, сертификация ISO 13485: 2016 и ОЭМ/ОДМ программы, которые работают с чертежом и набором допусков, а не с каталожным номером. Часто задаваемые вопросы о трубках для УВЭЖХ Вопрос 1. Что такое трубки для УВЭЖХ и чем они отличаются от трубок для ВЭЖХ? Та же работа, более точные цифры. Системы УВЭЖХ работают при более высоких давлениях с колонками размером менее 2 мкм, поэтому линия между инжектором и колонкой обычно имеет меньший внутренний диаметр, обычно от 0,0025 до 0,005 дюйма, и более жесткий допуск по внутреннему диаметру, чем у обычной линии ВЭЖХ. В2. Какую идентификационную трубку следует использовать для УВЭЖХ? Используйте расстояние от 0,0025 до 0,005 дюйма от инжектора до колонки, от 0,005 до 0,010 дюйма от колонки до детектора и 0,020 дюйма или больше на стороне низкого давления, например на входе насоса и отходах. Вопрос 3. Подходят ли трубки из PEEK для УВЭЖХ? Да, для большинства условий метода, и это обычный ответ, когда путь потока не должен содержать металлов. Сначала проверьте совместимость с растворителями, поскольку PEEK набухает в ДМСО, ТГФ и дихлорметане и остается в пределах номинального давления для конкретного внутреннего диаметра. Вопрос 4. Трубки из PEEK или нержавеющей стали для УВЭЖХ? Нержавеющая сталь выдерживает самые высокие давления, примерно до 20 000 фунтов на квадратный дюйм при правильных фитингах, но может выделять ионы металлов и взаимодействовать с реагентами для образования ионных пар. PEEK инертен и биосовместим, имеет более низкий потолок давления и ограничения по растворителям. Вопрос 5. Как разрезать трубки из PEEK, не создавая мертвого объема? Используйте резак с направляющей с острыми краями, чтобы поверхность была квадратной и без заусенцев, затем осмотрите конец перед установкой. Наклонный срез или срез с заусенцами не будет плотно прилегать к конусу порта и оставляет захваченный объем перед колонной. Вопрос 6. Почему время удерживания смещается после замены трубок? Обычно это изменение объема внеколонки или допуска по внутреннему диаметру. Более длинная леска или большее отверстие добавляют объема и расширяют пики; отверстие, выходящее за пределы допуска, делает то же самое менее предсказуемо, поэтому допуск учитывается в заказе на поставку. .article-section{background:#ffffff;border-radius:10px;padding:20px 24px;margin:0 0 18px 0;box-shadow:0 1px 3px rgba(16,42,80,0.08);}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;border-left:6px solid #0f6fb8;padding-left:12px;color:#12314f;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0f3862;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin:12px 0;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f2f7fc;color:#12314f;text-align:left;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section:nth-of-type(1){border-top:4px solid #0f6fb8;}.article-section:nth-of-type(2){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(3){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:nth-of-type(4){border-top:4px solid #7a4fd0;background:#faf8ff;}.article-section:nth-of-type(5){border-top:4px solid #0f6fb8;background:#f5f9fd;}.article-section:nth-of-type(6){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(7){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:last-of-type{border-top:4px solid #0f6fb8;background:#eef6ff;}.key-fact{background:#0f6fb8;color:#ffffff;border-radius:8px;padding:14px 18px;font-size:16px;margin-bottom:14px;}.chart-figure{width:440px;margin:18px auto;text-align:center;}.chart-figure svg{display:block;width:440px;height:auto;margin:0 auto;}.chart-caption{font-size:13px;color:#5d7086;text-align:center;margin-top:8px;}.faq-grid{display:grid;grid-template-columns:repeat(2,minmax(0,1fr));gap:14px;}.faq-item{background:#ffffff;border:1px solid #cfe0f2;border-radius:10px;padding:14px 16px;}.faq-item h3{margin-bottom:8px;}.faq-item p{margin-bottom:0;font-size:15px!important;}.faq-item:nth-child(4n 1){border-left:5px solid #0f6fb8;}.faq-item:nth-child(4n 2){border-left:5px solid #12a37a;}.faq-item:nth-child(4n 3){border-left:5px solid #b8860b;}.faq-item:nth-child(4n 4){border-left:5px solid #7a4fd0;}@media (max-width:640px){.chart-figure{width:100%;}.chart-figure svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
14Oct-2026Литье под давлением PEEK: Руководство по температуре, инструментам и контролю дефектов.Литье под давлением PEEK не является аналогом ПК, АБС-пластика или нейлона. Для этого процесса требуется форма, выдержанная при температуре 150–200 °С, смола, высушенная до уровня влажности, измеряемого сотнями частей на миллион, и расплав, который остается при температуре выше 360 °С от сопла до последней полости. Выполните эти три условия, и детали сохранят свои размеры в ходе повторяющихся циклов автоклавирования; пропустите один, и деталь часто будет выглядеть идеально на печати, а через несколько недель выйдет из строя. Знакомый пример: отлитая в форму люэровская втулка из PEEK проходит проверку размеров, а затем трескается у корня резьбы после трех циклов стерилизации паром при 134 °C. В камере ничего не изменилось, кроме охладителя, который в теплые дни понижал температуру инструмента до 90 °C. Кожа застыла аморфной, сердцевина продолжала сжиматься, а остаточное напряжение нашло самый острый угол детали. Эта единственная история содержит в себе большую часть того, что отличает формованные изделия из PEEK от обычных инженерных пластиков: материал поощряет контроль и наказывает за упрощенные методы. Почему PEEK нарушает стандартные предположения о формовании PEEK плавится примерно при 343 °C, а его стеклование происходит при температуре около 143 °C, поэтому разрыв между текучестью и замерзанием невелик. Из обычных смол формуют инструменты, выдерживаемые при температуре от 30 до 80 °C. Инструменты из PEEK обычно работают при температуре 150–200 °С, а марки с высокой кристалличностью иногда повышают. Из этого следуют два практических следствия. Во-первых, инструмент становится нагреваемым узлом, а не стальным блоком: картриджный или масляный нагрев, изоляционные пластины и припуски на тепловое расширение в запорных устройствах должны быть предусмотрены с самого начала. Во-вторых, время цикла увеличивается — от 30 до 60 секунд является нормальным для небольшого участка стены, а толстые детали работают дольше, потому что деталь нельзя извлечь, пока сердцевина не остынет достаточно, чтобы сохранять свою форму. ПП/ПЭ 30–60 АБС 60–80 ПК 80–120 PEEK 150–200 Типичный диапазон температур поверхности формы в зависимости от семейства полимеров, в °C. Длина бара указывает на середину диапазона. Окно процесса, номер за номером Окно процесса полезно только тогда, когда цифры записаны, а затем подвергнуты реальному испытанию. Приведенные ниже значения являются типичными отправными точками для ненаполненных марок PEEK; Составы с волокнистым наполнителем меняют давление и поведение усадки, и каждый инструмент должен быть проверен отдельно. Начальные параметры для литья под давлением из ненаполненного PEEK. Прежде чем приступить к испытанию, сверьтесь с техническим описанием поставщика смолы. Параметр Типичная отправная точка Почему это важно Сушка смолы 150 °C в течение 3–6 ч, влагопоглотитель, точка росы ниже −40 °C. Влага приводит к появлению серебряных полос, пустот и дефектов поверхности. Температура плавления 360–400 °С При температуре ниже примерно 350 °C расплав слишком тверд, чтобы заполнить тонкие стенки. Температура формы 150–200 °С Самый большой рычаг влияния на кристалличность, ползучесть и стабильность размеров. Скорость впрыска От среднего до высокого, профилированный Медленное заполнение рискует получить короткие удары; неконтролируемое заполнение приводит к выбросу струи и возгоранию Удержание давления В зависимости от полости, обычно 60–100 МПа. Компенсирует высокую усадку; чрезмерное давление блокирует стресс Противодавление 5–15 бар Удерживает сдвиговый нагрев в шнеке под контролем Скорость винта Низкая, около 50–80 об/мин. Высокий сдвиг приводит к разрушению расплава и образованию черных пятен. Отжиг Поэтапное повышение температуры примерно до 200 °C, выдержка 2–4 часа, медленное охлаждение. Снимает остаточное напряжение перед стерилизацией и сборкой. Инструментальные решения, которые невозможно исправить позже Вязкость расплава PEEK остается высокой даже при температуре 400 °C, поэтому инструмент должен быть щедрым там, где расплав самый тонкий. Именно эти моменты чаще всего решают, будет ли проект работать или останавливаться. Ворота: стремитесь к диаметру не менее 1 мм на небольших медицинских деталях. Точечные заслонки внизу, которые разрезают расплав и оставляют слабые линии сварки. Бегуны: круглый, короткий и хорошо изолированный. Горячий канал с подогреваемым соплом предотвращает замерзание литника между выстрелами. Сталь: Стеклянные и углеродонаполненные марки являются абразивными. Закаленная инструментальная сталь и полированные каналы потока уменьшают износ и появление черных пятен. Усадка: линейная концентрация ненаполненного PEEK обычно составляет около 1,2–1,5%. Сорта с волокнистым наполнителем сжимаются меньше в направлении потока и больше поперек него, поэтому расположение полостей должно соответствовать ориентации волокон. Осадка и радиусы: Уклон 1–2°, большие радиусы и отсутствие острых внутренних углов. PEEK чувствителен к выемкам, и остаточное напряжение концентрируется именно там. Пластина с подогревом полости 150–200 °C Горячеканальное сопло Ворота Полость детали Изометрический вид инструмента из PEEK: пластина с нагретой полостью, горячеканальное сопло, питающее щедрый затвор, и полость углубленной детали. Кристалличность, отжиг и свойства, которые вы действительно отправляете Температура пресс-формы – это не только показатель времени цикла. Он определяет кристаллическую структуру внутри детали, которую вы отправляете. Горячий инструмент позволяет полимерным цепям организовываться по мере остывания детали, создавая кристаллическую оболочку с более высокой жесткостью, лучшей износостойкостью и большей устойчивостью к химическому воздействию. Холодный инструмент замораживает кожу в аморфном состоянии: она становится более прочной и пластичной в краткосрочной перспективе, но склонна к изменению размеров, когда деталь впервые подвергается воздействию тепла при стерилизации, поскольку замороженная кожа пытается кристаллизоваться позже — в процессе эксплуатации, а не в форме. Отжиг закрывает этот пробел. Поэтапное повышение температуры примерно до 200 °C, выдержка в течение двух-четырех часов и медленное охлаждение снимают напряжение, возникающее во время наполнения и упаковки. Для деталей, обращенных к имплантату, или высокоточных деталей этот шаг не является обязательным; это часть спецификации. низкий умеренный высокий очень высокий 60 °C 120 °С 170 °С 200 °C Схематическая зависимость достижимой кристалличности от температуры формы для медленнокристаллизующегося сорта ПЭЭК. Только ориентировочно; фактические значения зависят от марки и скорости охлаждения. Дефекты, основные причины и исправления Большинство отказов от PEEK делятся на шесть групп, и каждая из них указывает на конкретную обстановку, а не на сам материал. Распространенные дефекты формования из PEEK с указанием их наиболее вероятных причин и мер по их устранению, которые следует предпринять в первую очередь. Дефект Вероятная причина Первое корректирующее действие Короткий выстрел Растапливание слишком холодное, наполнение слишком медленное, ворота слишком маленькие. Повысьте температуру бочки, профилируйте более быстрое наполнение, увеличьте затвор. Серебряные полосы или пустоты Влага в смоле Высушите при температуре 150 °C в течение 3–6 часов и проверьте точку росы в сушильной машине. Черные точки или следы ожогов Перегрев, зависание винта, высокое противодавление. Продуйте, снизьте противодавление и скорость шнека, проверьте шнек. Коробление после стерилизации Холодная форма, отсутствие отжига, несбалансированное охлаждение Поднимите температуру формы, добавьте ступенчатый отжиг, сбалансируйте охлаждение. Слабые линии сварки Низкая температура сварного шва или загрязнения Поднимите температуру плавления и формы, переместите литник. Трещины на ребрах и углах Перепаковка, острые углы, холодный инструмент. Уменьшите давление выдержки, добавьте радиусы, повысьте температуру формы. От формованных деталей из PEEK до готовых катетерных систем В минимально инвазивных устройствах PEEK обычно используется там, где встречаются тепло, трение и точность: втулки Люэра, компоненты ручек и клапанов, корпуса разъемов, формованные соединения и усиливающие элементы, которые должны выдерживать многократную стерилизацию паром при 134 °C, не теряя при этом своей посадки. Молдинг обрабатывает эти дискретные формы; экструзия охватывает трубчатую геометрию, которая проходит через одно и то же устройство. Оба маршрута должны соответствовать одним и тем же целевым показателям кристалличности и чистоты, поэтому медицинские программы все чаще покупают их у одного поставщика. Компания Ningbo LINSTANT Polymer Materials Co., Ltd. была основана в 2014 году и с тех пор превратилась в высокотехнологичное предприятие национального уровня с более чем 500 профессиональными сотрудниками. Компания стремится выйти за рамки роли традиционного поставщика компонентов и стать неотъемлемой частью продукции своих клиентов. От точного соответствия на этапе совместного проектирования до обеспечения надежности во время производства, LINSTANT глубоко интегрируется в основную цепочку создания стоимости продукции своих клиентов, превращая катетерную технологию в основное конкурентное преимущество своей продукции. Благодаря постоянным технологическим инновациям и строгому контролю качества мы можем предоставить производителям медицинского оборудования более безопасные, точные и технологически продвинутые индивидуальные решения для катетерных систем. Что касается производства, LINSTANT располагает чистым цехом площадью около 20 000 м², соответствующим требованиям GMP, с системой качества ISO 13485: 2016, с 15 импортными экструзионными линиями, 8 специализированными экструзионными линиями из PEEK, 2 линиями литья под давлением и примерно 40 комплектами для сварки и формовки. Такое сочетание позволяет формованному соединителю из ПЭЭК и его экструдированному стержню разрабатываться друг против друга, а не сопоставляться постфактум - причина, по которой трубки из ПЭЭК стали таким фокусом при проектировании минимально инвазивных устройств, как описано в нашем обсуждении почему трубки из PEEK популярны в медицине . Если компоненту необходимы как отлитые элементы, так и жесткие допуски механической обработки, или если перед обработкой инструмента необходим прототип, вторичные процессы устраняют этот пробел. Для команд, которые предпочитают передать всю спецификацию, а не разбивать ее между поставщиками, OEM/ODM-разработка охватывает подбор дизайна, оснастку, формование, экструзию и отделку в рамках одной системы качества. Литье под давлением PEEK: часто задаваемые вопросы Вопрос 1. Для чего литье под давлением PEEK используется в медицинских приборах? Формованный PEEK используется для изготовления люэровских втулок, корпусов разъемов, ручек, деталей клапанов и элементов усиления — везде, где устройство должно сохранять размеры в автоклавных циклах при 134 °C и противостоять многократному химическому воздействию. В2. Какая температура пресс-формы требуется для PEEK? Большинство ненаполненных марок работают при температуре поверхности формы от 150 до 200 °C. Ниже этого диапазона оболочка становится аморфной, кристалличность падает, и деталь становится склонной к ползучести и деформации после стерилизации. Вопрос 3. Можно ли формовать PEEK на стандартной машине для литья под давлением? Часто да, при условии, что температура цилиндра достигает 400 °C, винт и обратный клапан износостойкие, сушилка может поддерживать низкую точку росы, а инструмент можно нагревать и изолировать. Модернизация является обычным явлением; холодный инструмент - нет. Вопрос 4. Почему PEEK нуждается в сушке и отжиге? Поглощенная влага приводит к появлению серебряных полос, пустот и дефектов поверхности, поэтому смолу сушат при температуре 150 °С в течение 3–6 часов. Отжиг при температуре около 200 °C с медленным охлаждением снимает внутреннее напряжение до того, как деталь подвергнется стерилизации или сборочным нагрузкам. Вопрос 5. Литье под давлением PEEK или обработка на станке с ЧПУ — что лучше? Механическая обработка подходит для прототипов и небольших объемов, поскольку не требует затрат на оснастку. Литое формование выигрывает, когда годовой спрос достигает нескольких тысяч деталей или если геометрия имеет особенности, непрактичные для механической обработки, такие как внутренние подрезы и тонкие ребра. Вопрос 6. Является ли ПЭЭК, отлитый под давлением, биосовместимым и поддающимся стерилизации? PEEK имеет долгую историю применения имплантатов и инструментов, но качество имеет значение. Укажите смолу медицинского назначения или для имплантатов с подтверждающей документацией и тестированием по стандарту ISO 10993, а также при необходимости подтвердите ее пригодность к стерилизации паром, оксидом этилена, гамма-излучением или электронным лучом. .article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section .chart{width:440px;margin:0 auto 20px;padding:14px 14px 10px;border:1px solid #dde3e8;border-radius:6px;background:#fbfcfd;box-sizing:border-box;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .chart figcaption{font-size:13px;line-height:1.5;color:#5a6672;text-align:center;margin-top:10px;}.article-section .bars{display:flex;flex-direction:column;gap:9px;}.article-section .bar-item{display:flex;align-items:center;font-size:13px;color:#33414d;}.article-section .bar-name{flex:0 0 80px;}.article-section .bar-track{flex:1;height:14px;background:#eceff3;border-radius:3px;overflow:hidden;margin-right:8px;}.article-section .bar-fill{display:block;height:100%;}.article-section .bar-f1{width:23%;background:#a8bcc7;}.article-section .bar-f2{width:35%;background:#8aa9b8;}.article-section .bar-f3{width:50%;background:#5f8ba1;}.article-section .bar-f4{width:88%;background:#c0562f;}.article-section .bar-num{flex:0 0 56px;text-align:right;font-size:12px;}.article-section .cols{display:flex;align-items:flex-end;justify-content:space-around;height:150px;}.article-section .col{display:flex;flex-direction:column;justify-content:flex-end;align-items:center;width:70px;}.article-section .col-val{font-size:12px;color:#33414d;margin-bottom:4px;}.article-section .col-bar{display:block;width:44px;border-radius:3px 3px 0 0;}.article-section .col-h1{height:48px;background:#a9c9c1;}.article-section .col-h2{height:78px;background:#78ab9f;}.article-section .col-h3{height:104px;background:#4b8a7c;}.article-section .col-h4{height:118px;background:#2c6257;}.article-section .col-axis{display:flex;justify-content:space-around;border-top:1px solid #ccd5db;margin-top:6px;padding-top:4px;}.article-section .col-axis span{width:70px;text-align:center;font-size:12px;color:#5a6672;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fa;border-left:4px solid #2f6f8f;border-radius:4px;padding:12px;}.article-section .faq-item h3{color:#1d4e6b;}.article-section .faq-item p{color:#3a4750;margin-bottom:0;}.article-section .faq-item:nth-child(even){background:#f8f3f1;border-left-color:#c0562f;}.article-section .faq-item:nth-child(even) h3{color:#8f3f21;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
10Oct-2026Объяснение экструзии катетера: допуски, материалы и контроль процесса.Перепад толщины стенки в 0,03 мм на чертеже выглядит безобидным. На скамейке он превращается в изгиб дуги аорты, в шарик, который не движется, или в капающий клапан гемостаза. По нашему опыту, большинство жалоб на качество катетера связано с линией экструзии, а не с конструкцией катетера. Короткий ответ: Экструзия катетера определяет диапазон допуска, который вы можете удерживать, прочность соединения, доступную на выходе, и насколько воспроизводимым будет готовое устройство в масштабе. Правильно настройте окно экструзии, и каждый последующий шаг станет проще. Если вы ошибетесь, никакие опрокидывание, склеивание или монтажные работы не спасут устройство. В этом руководстве рассказывается о том, что на самом деле контролируется экструзией, о важных переменных процесса, о полимерах, которые ведут себя по-разному на одном и том же шнеке, о дефектах, которые проявляются первыми, а также о проверках качества, которые предотвращают отклонение проверенного процесса. Что прежде всего контролирует экструзия катетера Экструзия — это шаг, который исправляет геометрию, которую предполагает любой другой процесс. Если вал сходит с конвейера с отклонением стенки на 12 процентов, этапы плетения, оплавления и формирования наконечника наследуют это изменение и усиливают его. Вот почему опытные команды блокируют окно экструзии до завершения разработки конструкции катетера, а не после этого. Для типичного интервенционного стержня наибольшее значение имеют пять показателей: внешний диаметр, толщина стенки и концентричность, овальность, обработка поверхности внутреннего просвета и стабильность размеров по всей катушке. Таблица 1. Типичные коммерческие цели для интервенционных катетерных трубок; окончательные ограничения должны исходить из спецификации устройства и проверяться на вашей собственной линии. Параметр Типичная цель Почему это важно в дальнейшем Внешний диаметр от /-0,02 до /-0,05 мм на трубке диаметром 1–3 мм. Французский размер, футляр подходит, замена катетера Толщина стенки/концентричность В пределах 10 % от номинальной стены Устойчивость к изломам, давление разрыва, консистенция оплавления Овальность Низкий однозначный процент Уплотнение клапана, формирование наконечника, герметичные соединения Шероховатость внутренней поверхности Субмикронный Ра на просвет Проходимость, объем смыва, адгезия покрытия Стабильность от катушки к катушке Та же полоса по всей длине Производительность сборки и автоматическая подача Для тонкостенных валов эти цифры усложняются. Когда стенка опускается до 0,05 мм, расплаву остается меньше места для релаксации и окно просадки резко сужается. Ультратонкостенные медицинские трубки для точной транспортировки жидкостей Ультратонкие экструдированные медицинские трубки поддерживают точные внутренние диаметры и такие материалы, как ТПУ, Пебакс и ПЭК, для минимально инвазивного использования и использования в каналах для жидкости. Посмотреть продукт → Экструзионная линия, шаг за шагом Большинство катетерных трубок производятся на одновинтовых или двухвинтовых линиях с крестообразной головкой и вакуумной калибровкой. Приведенная ниже последовательность является стандартной, но каждый шаг имеет контрольную точку, которая определяет окончательный допуск. Сушка и обработка материала. Гигроскопичные смолы, такие как блок-сополимеры на основе полиамида и ТПУ, впитывают влагу. Невысушенные гранулы образуют пузырьки, гель и полосы на поверхности, которые появляются только через несколько часов после начала производственного цикла. Кормление и плавление. Геометрия шнека и степень сжатия определяют, насколько мягко плавится полимер. Чувствительным к сдвигу смолам необходима зона постепенного сжатия, чтобы избежать деградации. Дозирование и стабильность давления. Изменение давления расплава почти напрямую приводит к изменению диаметра. Шестеренчатый насос или хорошо настроенная зона дозирования сглаживают эту кривую. Крестовина умирает и опускается. Матрица задает форму; соотношение просадки между выходом головки и конечным размером трубы определяет стенку. Небольшие изменения здесь быстро меняют толщину стены. Охлаждение и калибровка. Вакуумные калибровочные баки и контроль температуры воды определяют округлость и качество поверхности. Слишком быстрое охлаждение замораживает напряжение в стене. Взлет, замер и намотка. Постоянное напряжение предотвращает растяжки и овальность; линейный калибр улавливает смещение катушки до того, как полная катушка будет потрачена впустую. пеллеты вакуумная калибровка обратная связь с СПК контроль напряжения Экструдер Охлаждающая ванна Лазерный датчик наружного диаметра Взлетный съемник Изометрический вид линии трубок: полимер поступает в экструдер, расплав формируется в крейцкопфной головке, калибруется под вакуумом, измеряется лазерным датчиком, и вытягивается при постоянном натяжении. Каждый блок — это точка управления, а не просто машина. Выбор материала меняет температурное окно Тот же винт и матрица ведут себя совершенно по-другому с новой смолой. Полиамидные блок-сополимеры, такие как Pebax и TPU, обрабатываются при умеренном объеме ствола, в то время как ПЭК и фторполимеры требуют выделенных линий, коррозионностойких инструментов и более длительных циклов продувки. Перевод линии с PEEK на низкотемпературный эластомер редко бывает экономически выгодным, поэтому специалисты держат отдельные экструзионные мощности для высокотемпературных полимеров. 0 100 200 300 400 210 200 230 350 380 Pebax TPU ПВДФ ФЭП PEEK Репрезентативные уставки ствола, градусы Цельсия Помимо температуры, профиль свойств каждого полимера определяет, какая конструкция вала имеет смысл. Жесткий, термостойкий материал не является автоматически лучшим выбором для гусеничного вала. Жесткость Термостойкость Смазывающая способность Проталкиваемость Гибкость PEEK Пебакс / ТПУ PEEK и полиимид имеют высокие показатели жесткости и термостойкости; Pebax и TPU получили высокие оценки за гибкость. Большинство современных валов смешивают оба мира посредством многослойной совместной экструзии, при которой мягкий внешний слой несет гидрофильное покрытие, а жесткий внутренний слой несет просвет. Более подробно о том, как эта технология применяется на практике, читайте в этом обзоре. коэкструзия многослойного катетера . Медицинские многослойные трубки для катетеров и доставки лекарств Многослойные экструдированные трубки сочетают внутреннюю биосовместимость с внешней прочностью или защитой, поддерживая катетеры, системы инфузии, дренажа и доставки лекарств с жесткими допусками. Посмотреть продукт → Откуда на самом деле возникают дефекты экструзии Дефекты редко появляются случайно. При устранении неполадок на производстве те же пять основных причин являются причиной большинства бракованных катушек. Влажность и высыхание материала 34% Температурный профиль и конструкция винта 26% Давление штампа и просадка 18% Охлаждение, вакуум и взлет 14% Обращение, намотка и вторичные операции 8% Иллюстративное распределение основано на типичных схемах устранения неполадок при производстве медицинских трубок, а не на измеренных отраслевых статистических данных. Дрейф диаметра обычно указывает на нестабильность давления расплава или несоответствие скорости взлета. Гели и черные точки указывают на неполную продувку, деградацию смолы в мертвых зонах или наличие влаги. Эксцентриситет стены часто возникает из-за центрирования матрицы или несбалансированного вакуума в калибровочной втулке. Излом расплава и шероховатость появляются, когда производительность превышает то, что геометрия матрицы может выдержать при этой температуре. Овальность на катушке Это проблема натяжения и намотки, а не проблема экструзии. Допуски, поточное измерение и контроль качества Валидированный процесс не является стабильным навечно. Настройки вакуума расползаются, штампы изнашиваются, а новая партия смолы может изменить вязкость расплава. Непрерывное измерение — единственная практическая защита. 8 4 0 -4 -8 Управление с обратной связью Дрейфующая линия 0ч 2 часа 4 часа 6 часов 8 часов Отклонение наружного диаметра в микронах в течение производственного цикла Практические меры контроля на линии экструзии катетера включают: Лазерная или ультразвуковая проверка через фиксированные промежутки времени, фиксируемая по положению золотника. Статистический контроль процесса по наружному диаметру, стенкам и овальности, с правилами реагирования, а не проверкой постфактум. Квалификация установки, эксплуатации и производительности каждой новой комбинации матрицы и смолы. Полная прослеживаемость партии от партии пеллет до готовой катушки в соответствии с системой качества, такой как ISO 13485. Документированный контроль изменений для любой корректировки, которая касается проверенного окна. От экструдированной трубки до готового катетера Экструзия обычно является первой из нескольких операций. Вторичные процессы, такие как наконечник, развальцовка, перфорация, склеивание оплавлением, плетение и термоусадочное ламинирование, превращают катушку трубок в рабочий вал. Эти шаги во многом зависят от того, что произошло выше по течению: просвет, слегка отклоненный от круглой формы, не сможет надежно прилегать к гемостазному клапану, а стенка с замороженным напряжением будет деформироваться во время оплавления. Сложная структура просветов предъявляет самые высокие требования к этапу экструзии. Многопросветные профили с двумя, тремя и более каналами требуют сбалансированного потока через матрицу, чтобы каждый просвет сохранял свою форму и поперечное сечение по всей длине. Многопросветные медицинские трубки для катетеров сложной конструкции Экструдированные трубки с настраиваемыми несколькими каналами обеспечивают одновременный доступ к проводникам, лекарствам и газам при коронарных, диализных, эндоскопических и нейрососудистых катетерах. Посмотреть продукт → Выбор партнера по экструзии Для производителей устройств поставщик экструзии фактически является частью команды разработчиков. Разница между поставщиком компонентов и партнером по разработке проявляется в том, насколько рано они вовлекаются в процесс и какую часть окна процесса они могут для вас документировать. Компания Ningbo LINSTANT Polymer Materials Co., Ltd. была основана в 2014 году и с тех пор превратилась в высокотехнологичное предприятие национального уровня с более чем 500 профессиональными сотрудниками. Компания стремится выйти за рамки роли традиционного поставщика компонентов и стать неотъемлемой частью продукции своих клиентов. От точного соответствия на этапе совместного проектирования до обеспечения надежности во время производства, LINSTANT глубоко интегрируется в основную цепочку создания стоимости продукции своих клиентов, превращая катетерную технологию в основное конкурентное преимущество своей продукции. Благодаря постоянным технологическим инновациям и строгому контролю качества мы можем предоставить производителям медицинского оборудования более безопасные, точные и технологически совершенные индивидуальные решения для катетерных систем. Производственная база занимает около 20 000 квадратных метров чистых помещений, соответствующих требованиям GMP, и включает 15 импортных экструзионных линий, поддерживающих одно-, двух- и трехслойную соэкструзию, восемь специализированных линий из PEEK, две линии литья под давлением и около 100 установок для плетения, намотки и нанесения покрытия. В ассортимент материалов входят PEEK, полиимид, ПТФЭ, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET и PVDF, а ассортимент продукции простирается от базовых трубок, усиленных стержней и баллонных трубок до микрокатетеров и направляющих катетеров. Менеджмент качества сертифицирован по стандарту ISO 13485:2016. Для команд, которым нужна поддержка в проектировании, а не готовые трубки, OEM и ODM-сервис охватывает совместную разработку, оснастку, проверку процессов и серийное производство. Часто задаваемые вопросы Вопрос 1. Что такое экструзия катетера? Это процесс плавления, в результате которого полимерные гранулы превращаются в непрерывные трубки катетера с определенным внутренним диаметром, внешним диаметром и стенками. Он задает геометрию, от которой зависят все последующие этапы сборки. В2. Какую толерантность может соблюдать экструзия катетера? Хорошо контролируемые линии обычно поддерживают внешний диаметр в пределах от /-0,02 до /-0,05 мм и стенку в пределах примерно 10 процентов от номинального значения, в зависимости от смолы, толщины стенки и размера трубки. Вопрос 3. Какие полимеры используются для экструзии трубок катетера? Пебакс, ТПУ, ПВДФ, ПЭТ, полиимид, ПЭЭК, ПТФЭ, ФЭП, ПФА и ЭТФЭ широко распространены. Выбор материала определяет температурный диапазон, жесткость вала и стратегию нанесения покрытия. Вопрос 4. В чем разница между однопросветной и многопросветной экструзией? Однопросветная трубка имеет один канал. Многопросветные трубки объединяют два или более каналов в один профиль, что требует сбалансированного потока в головке, чтобы каждый просвет сохранял свое поперечное сечение по длине. Вопрос 5. Как предотвратить перекручивание экструдированной трубки катетера? Концентрические стенки, постоянная толщина стенок, правильный твердость или плетеный армирующий слой, а также контролируемый процесс оплавления — все это повышает устойчивость к изломам. Вопрос 6. Могут ли экструдированные трубки поставляться как часть полного комплекта катетера OEM? Да. Поставщики экструзионных изделий, обладающие возможностями вторичной обработки, могут поставлять стержни с наконечниками, клееными, плетеными или покрытыми, а также поддерживать полную разработку индивидуальных катетеров от этапа проектирования до серийного производства. .article-section{margin-bottom:28px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;}.article-section table{border-collapse:collapse;width:100%;margin-bottom:12px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .chart{width:440px;margin:0 auto 12px auto;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .company-block{background:#f5f9fd;border:1px solid #dbe4ee;border-left:4px solid #2b6cb0;border-radius:6px;padding:16px;margin-bottom:12px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fd;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-q{font-weight:bold;color:#1a365d;margin-bottom:6px;}.article-section .faq-a{color:#3b4a59;margin-bottom:0;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 СВЯЗАТЬСЯ С НАМИ
Если вы заинтересованы в нашей продукции, пожалуйста, свяжитесь с нами
- КОНТАКТЫ
- Address : 5 Oak Park Dr, Бедфорд, Массачусетс 01730
- Tel: +86-13061789249
- Email: [email protected]
- Информация, представленная на данном веб-сайте, предназначена для использования исключительно в странах и юрисдикциях за пределами Китайской Народной Республики.
- ПРОДУКЦИЯ
- Медицинские экструдированные трубки
- Медицинские армированные трубки
- Полиимид
- ПЭК
- Воздушный шар
- Микро Катетер
- Вторичные процессы
- Термоусадочная трубка
- Фторполимерные медицинские трубки
- Эндоскоп
- Тубус для доступа к отрицательному давлению
- Направляющий катетер
- Ангиографический катетер
- Плетеные трубки высокого давления
- Процесс обработки поверхности медицинских трубок
- НОВОСТНОЙ ЦЕНТР
- Новости отрасли
- Новости компании
- МОБИЛЬНЫЙ ТЕРМИНАЛ

