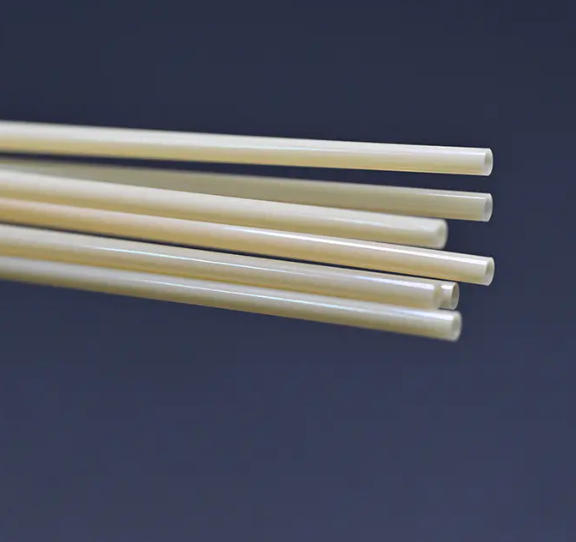
Прямой ответ: что? Медицинские трубки из ПЭК Есть ли и почему это важно Медицинские трубки из ПЭК — это прецизионно экструдированные полимерные трубки, изготовленные из полиэфирэфиркетона (ПЭК) — высокоэффективного термопластика, сочетающего в себе исключительную механическую прочность, термическую стабильность до 250 градусов по Цельсию и доказанную биосовместимость. на единой материальной платформе. Он используется в широком спектре медицинских устройств, включая катетеры, эндоскопы, хирургические инструменты и имплантируемые компоненты, где обычные полимеры, такие как нейлон, ПТФЭ или полиуретан, не могут удовлетворить совокупные требования прочности, точности размеров и устойчивости к стерилизации. Трубки из PEEK для катетера Клиническая значимость значительно возросла за последнее десятилетие, поскольку для минимально инвазивных процедур требуются более тонкие, прочные и надежные материалы стержня катетера. В отличие от металлов, PEEK радиопрозрачен — он не мешает рентгеновским или МРТ-изображениям — и в отличие от более мягких полимеров сохраняет точные допуски по размерам при механических и термических нагрузках при производстве медицинских устройств и клиническом использовании. Для инженеров устройств, пользующихся услугами Медицинские трубки из ПЭК Manufacturer PEEK предлагает такой уровень универсальности процесса и стабильных характеристик, что делает его основным материалом в конструкции современных катетеров и устройств. Свойства основного материала медицинского PEEK Причина, по которой PEEK стал популярным материалом для трубок медицинских устройств, заключается в сочетании свойств, которое действительно трудно воспроизвести с помощью альтернативных полимеров. Его полукристаллическая структура придает ему жесткость и прочность при повышенных температурах, а его химическая основа устойчива к гидролизу, органическим растворителям и суровым условиям повторяющихся циклов стерилизации. Биосовместимые трубки из PEEK Изготовленное в медицинских условиях, оно соответствует требованиям ISO 10993 и USP Class VI, устанавливая четкие нормативные правила для подачи устройств. PEEK и обычные полимеры для медицинских трубок: сравнение свойств Таблица 1. Сравнение основных свойств PEEK и других распространенных материалов для медицинских трубок. Недвижимость PEEK Полиимид (ПИ) ПТФЭ Нейлон Предел прочности (МПа) 100-170 170-230 20-35 50-90 Макс. Рабочая температура (C) До 250 До 260 До 260 До 100 Мин. Толщина стенки (мкм) ~100 ~12 ~150 ~80 Совместимость с МРТ Отлично Отлично Отлично Хорошо Устойчивость к стерилизации ЭО, пар, гамма, электронный луч ЭО, Гамма ЭО, Гамма ЭО, Гамма Химическая стойкость Очень хорошо Отлично Отлично Умеренный Что отличает PEEK в этом сравнении, так это не какое-то отдельное свойство, а широта его профиля возможностей. Это единственный распространенный медицинский полимер, который сочетает в себе устойчивость к автоклавированию (стерилизация паром при 134 градусах Цельсия), рентгенопрозрачность при МРТ и структурную жесткость, приближающуюся к жесткости кортикальной кости — свойство, которое важно для компонентов устройства, прилегающих к имплантату. Для инженеров, определяющих Стерилизуемые медицинские трубки из PEEK , возможность использовать паровое автоклавирование, а не только газ ЭО, значительно упрощает проверку стерильности и снижает затраты на обработку единицы продукции в устройствах многоразового использования. Почему PEEK выбран для применения в катетерах и эндоскопах Решение об использовании Медицинские трубки из ПЭК For Catheters редко определяется одним свойством. Вместо этого он отражает инженерное суждение системного уровня о том, что комбинированный профиль PEEK одновременно решает несколько конструктивных ограничений. Стержни катетеров должны толкаться без перегиба (прочность колонны), сгибаться без перекручивания (сопротивление усталости при изгибе), точно передавать вращение от рукоятки к кончику (передача крутящего момента), выдерживать контрастные среды и физиологический раствор при повышенном давлении ( Медицинские трубки высокого давления из PEEK приложений) и не искажать результаты МРТ или рентгеноскопии. Ни один объект не выигрывает в отборе — это способность PEEK удовлетворить все эти требования одновременно. Оценка требований к конструкции катетера в зависимости от материала (0–100) Сила колонны Сопротивление излому Передача крутящего момента Сопротивление давлению Совместимость с МРТ 0 20 40 60 80 100 88 80 85 90 95 PEEK Performance Score (индекс катетерной инженерии) Баллы представляют собой нормализованные оценки инженерной пригодности для требований к конструкции стержня катетера. Горизонтальная гистограмма выше показывает, что самый высокий показатель PEEK соответствует совместимости с МРТ (95 из 100), что отражает его полностью рентгенопрозрачную, немагнитную природу, которая не создает артефактов изображения при процедурах под контролем МРТ. Сопротивление давлению составляет 90 баллов, что соответствует высокому модулю упругости материала (~3,6 ГПа), что позволяет Медицинские трубки высокого давления из PEEK для поддержания повторяющихся циклов инфляции в баллонных катетерных системах и при инъекциях контрастного вещества. Прочность колонны в 88 единиц отражает преимущество PEEK перед более мягкими полимерами в сохранении способности проталкиваться по длинным извилистым путям доставки без сжатия стержня. Эти оценки в совокупности объясняют, почему PEEK стал ведущим конструкционным материалом для конструкции стержня катетера во всем мире. Ключевые медицинские применения трубок из PEEK Катетеры для интервенционной кардиологии: Стержни направляющих катетеров и диагностические катетеры для коронарных процедур требуют прочности колонны и устойчивости к перегибам на длине, превышающей 100 см. PEEK во многих конструкциях отвечает этим требованиям без металлического армирования. Системы нейроваскулярного доступа: Оболочки доступа и поддерживающие катетеры при нейроинтервенционных процедурах выигрывают от рентгенопрозрачности PEEK и способности одновременно отображать анатомию и устройство без артефактов. Эндоскопический инструментарий: Трубки рабочих каналов и вкладыши биопсийных каналов в эндоскопах желудочно-кишечного тракта и легких усиливают химическую устойчивость PEEK к повторяющимся протоколам ферментативной очистки и дезинфекции. Системы управления жидкостью и инфузии: Инфузионные линии высокого давления для введения контрастного вещества и доставки лекарств используют прочность на разрыв и стабильность размеров PEEK для поддержания безопасного рабочего давления в течение длительного времени процедуры. Имплантируемые компоненты устройства: Производители спинальных и ортопедических устройств используют трубки из PEEK в компонентах для выделения лекарств и структурных направляющих элементах, где требуется модуль, подобный костному, и долгосрочная биосовместимость. Каналы инструментов роботизированной хирургии: Каналы доставки инструмента при использовании роботизированных лапароскопических систем Прецизионные медицинские трубки из PEEK за стабильность размеров при повторяющихся циклах шарнирного сочленения. Тонкостенные и микроотверстия PEEK-трубки: размерные возможности Один из наиболее практически важных аспектов Тонкостенные медицинские трубки из PEEK это понимание того, какие размеры достижимы в производстве и как эти характеристики влияют на производительность устройства. Полукристаллическая структура PEEK делает его более жестким и менее деформируемым, чем аморфные полимеры, что требует более строгого контроля процесса во время экструзии, но дает преимущество в стабильности размеров готового компонента. Медицинские трубки из PEEK с микродиапазоном обычно производится с внешним диаметром от 0,5 мм и толщиной стенок в диапазоне 100-200 мкм. В отличие от полиимида, толщина стенок которого может достигать всего 12 мкм, технологические характеристики PEEK делают примерно 100 мкм практической нижней границей стабильного производства. Несмотря на это ограничение, PEEK по-прежнему может обеспечивать превосходное соотношение просвета к внешнему диаметру для своего диапазона диаметров, что делает его весьма конкурентоспособным среди катетеров в диапазоне размеров от 1,5 до 8 French, которые составляют большую часть объема интервенционных катетеров. Достижимый диапазон наружного диаметра при производстве медицинских трубок из PEEK (мм) Микроотверстие Малый диаметр Стандартный Большой диаметр 0 2 4 6 8 10 мм 13.5 60=73.5; 1.2->54 60=114; 1.5->67.5 60=127.5; 3.5->157.5 60=217.5; etc --> 0,3–1,2 мм 1,0–3,0 мм 2,5–6,0 мм 5-10 мм Диапазоны OD отражают типичные производственные возможности; Нестандартные размеры, выходящие за пределы этих диапазонов, могут быть достигнуты специализированными производителями. На приведенной выше диаграмме показаны достижимые диапазоны наружных диаметров для четырех производственных категорий медицинских трубок из ПЭЭК. Диапазон микроотверстий 0,3–1,2 мм особенно актуален для Медицинские трубки из PEEK малого диаметра применения в нейроинтервенционном доступе и системах прецизионной доставки лекарств, где каждая десятая миллиметра снижения ОП соответствует измеримому уменьшению сосудистой травмы. Стандартный диапазон диаметров 2,5–6,0 мм покрывает большинство требований к стержню катетера в диагностической и интервенционной кардиологии. Понимание этих диапазонов на начальном этапе разработки устройства предотвращает пересмотр конструкции на поздней стадии, вызванный ограничениями технологичности, обнаруженными во время квалификации поставщика. Таблица 2. Типичные допуски на размеры прецизионных медицинских трубок из ПЭЭК. Размерность Номинальный диапазон Достижимая толерантность Метод измерения Внешний диаметр 0,3–10,0 мм /- 0,010 мм Лазерная микрометрия в линию Внутренний диаметр 0,1–9,0 мм /- 0,010 мм Оптическая КИМ, штыревой калибр Толщина стены 100–1000 мкм /- 5-10 мкм Оптическое сечение Концентричность (эксцентриситет) Все диаметры менее 5% Оптическое сечение Данные о допусках размеров в Таблице 2 отражают стандарт точности, достижимый при хорошо контролируемых операциях экструзии PEEK. Прецизионные медицинские трубки из PEEK с допусками по внешнему диаметру плюс-минус 0,010 мм и концентричностью стенок менее 5 % обеспечивает сборщикам катетеров надежную основу для компонентов, снижая процент брака на этапе сборки и обеспечивая стабильные механические характеристики готового устройства. Эти допуски поддерживаются посредством встроенной лазерной микрометрии и статистического контроля процесса, при этом полная прослеживаемость требуется в соответствии с требованиями управления качеством ISO 13485. Совместимость с стерилизацией: решающее преимущество PEEK Стерилизуемые медицинские трубки из PEEK отличается от большинства конкурирующих полимерных трубок одним важным аспектом: они могут выдерживать автоклавирование паром при температуре 134 градуса Цельсия без изменения размеров или ухудшения свойств. Это является прямым следствием высокой температуры стеклования PEEK (около 143 градусов по Цельсию) и температуры плавления полукристаллов около 343 градусов по Цельсию, что означает, что материал остается полностью твердым и стабильным по размерам при стандартных условиях паровой стерилизации. Для многоразовых медицинских устройств, включая некоторые эндоскопические инструменты, хирургические направляющие и компоненты управления жидкостями, совместимость с паровой стерилизацией исключает необходимость обработки газа ЭО, снижает стоимость стерилизации за цикл и обеспечивает более быстрый цикл между процедурами. Кроме того, PEEK сохраняет свои механические свойства благодаря повторяющимся циклам стерилизации, что является важнейшим квалификационным требованием для компонентов устройств многоразового использования, которые могут подвергаться сотням циклов стерилизации в течение своего срока службы. Совместимость методов стерилизации по полимерам (оценка пригодности) ЭО газ Пар 134С Гамма Электронный луч 0 25 50 75 100 PEEK Полиимид ПТФЭ Нейлон Оценка пригодности 0–100; более высокий показатель указывает на лучшую совместимость с данным методом стерилизации. Сгруппированная столбчатая диаграмма выше наглядно демонстрирует универсальность стерилизации PEEK. В то время как большинство полимеров имеют конкурентоспособные показатели при воздействии газа ЭО и гамма-облучения, PEEK стоит особняком по совместимости с паровым автоклавом с оценкой 95 — категория, в которой нейлон набирает всего 20 баллов, а полиимид — 30, причем оба из них испытывают искажение размеров или ухудшение свойств при 134 градусах Цельсия. Это единственное отличие делает PEEK выбором по умолчанию для любого компонента устройства многоразового использования или любого применения, где стратегия стерильности производителя устройства основана на обработке паром. Для групп по закупкам, оценивающих источники Стерилизуемые медицинские трубки из PEEK Эта возможность эффективно сужает область применения материалов до PEEK для программ многоразовых устройств. Профиль биосовместимости и пути регулирования Биосовместимые трубки из PEEK подтверждается обширным объемом доклинических и клинических данных, накопленных за более чем три десятилетия использования имплантируемых ортопедических и спинальных устройств. Биосовместимость материала в соответствии с ISO 10993 была продемонстрирована в тестах на цитотоксичность, сенсибилизацию, системную токсичность, генотоксичность и имплантацию, что позволило создать нормативную доказательную базу, которая значительно снижает риски при биологической оценке новых применений катетеров и устройств. В отличие от некоторых полимерных систем, которые содержат пластификаторы, стабилизаторы или технологические добавки, которые могут вызывать проблемы с выщелачиванием, медицинский ПЭЭК, используемый при экструзии труб, обычно обрабатывается без вторичных добавок. Сам базовый полимер — линейный ароматический термопласт — химически инертен как в водной, так и в физиологической среде, при этом не известны пути гидролитического разложения при нормальных условиях использования. Это упрощает процесс определения характеристик экстрагируемых и выщелачиваемых веществ (E&L), который регулирующие органы все чаще требуют при подаче заявок на устройства классов II и III в соответствии с FDA 21 CFR и EU MDR 2017/745. Нормативная документация, которую должен предоставить поставщик качественных медицинских трубок из PEEK Протоколы испытаний на биосовместимость ISO 10993 - охват минимальной цитотоксичности, сенсибилизации и системной токсичности в зависимости от предполагаемой классификации контактов Результаты испытаний пластмасс класса VI USP — данные системного введения и имплантации, подтверждающие биологическую инертность конкретного используемого материала. Сертификат управления качеством ISO 13485 - подтверждение того, что производитель использует документированную систему качества медицинского оборудования. Сертификаты соответствия сырья - документация по конкретной партии, отслеживающая марку смолы ПЭЭК в соответствии со спецификацией. Отчеты о размерных и механических испытаниях — подтверждение того, что изготовленная трубка соответствует указанным наружному и внутреннему диаметру, толщине стенки и требованиям к прочности на растяжение. Данные о характеристиках экстрагируемых веществ — регулирующие органы все чаще требуют устройств с длительным контактом с пациентом. Изготовленные на заказ медицинские трубки из PEEK: возможности OEM и ODM Изготовленные на заказ медицинские трубки из PEEK позволяет производителям катетеров и устройств задавать конфигурации трубок, которые точно соответствуют архитектуре их устройств, вместо того, чтобы адаптировать конструкции с учетом ограничений стандартных компонентов. Возможности индивидуальной экструзии от опытного Медицинские трубки из ПЭК Manufacturer охватывают широкий диапазон проектных параметров, которые могут определяться независимо или совместно. Частота заказа труб из PEEK на заказ по типу спецификации (%) Пользовательский PEEK Пользовательский OD/ID (35%) Специальная толщина стенок (22%) Многопросветная конфигурация. (18%) Цветная/лазерная маркировка (12%) Покрытие поверхности (8%) Другие нестандартные характеристики (5%) Ориентировочное распределение на основе заказных профилей заказов трубок из PEEK от OEM-производителей медицинского оборудования. На кольцевой диаграмме выше показано, что большинство заказов на трубы из PEEK — 35% — сосредоточьтесь на нестандартных комбинациях наружного и внутреннего диаметров, выходящих за пределы диапазонов размеров каталога. Это наиболее распространенная потребность в индивидуальной настройке, отражающая большое разнообразие архитектур катетеров для разных клинических специальностей и поколений устройств. Специальные спецификации толщины стенок 22% являются вторыми по распространенности, что обусловлено требованиями к давлению разрыва и желаемыми профилями жесткости. Многопросветные конфигурации в 18% представляют собой третью основную категорию, охватывающую двух- и трехпросветные конструкции стержня, используемые в катетерных системах по проводам, надувании баллона в сочетании с проводником или в приложениях с одновременной аспирацией и доставкой жидкости. Компания Ningbo Linstant Polymer Materials Co., Ltd., основанная в 2014 году, имеет штат более 400 сотрудников , работает как специализированный поставщик медицинских трубок OEM/ODM с интегрированными возможностями экструзии, нанесения покрытий и последующей обработки. Их платформа поддерживает Изготовленные на заказ медицинские трубки из PEEK от первоначального технического задания до квалификации прототипа и коммерческого производства, а управление качеством в соответствии со стандартом ISO 13485 обеспечивает стабильное качество продукции в каждой производственной партии. Производители медицинского оборудования получают выгоду от отношений с поставщиком из одного источника, что упрощает управление цепочкой поставок, обеспечивая при этом доступ ко всему спектру технологий обработки полимеров, необходимых для сложных конструкций катетеров. Рост рынка медицинских трубок PEEK и тенденции отрасли Спрос на Медицинское оборудование Трубки из PEEK следит за более широким распространением минимально инвазивной хирургии, интервенционной кардиологии и нейроинтервенционных процедур во всем мире. По мере роста объемов процедур и усложнения конструкции устройств потребность в более эффективных материалах для конструкционных трубок ускорила переход от традиционных полимерных трубок к компонентам на основе PEEK. Медицинские трубки из ПЭК Market Growth Index (2019 = 100) 100 120 140 160 180 2019 2020 2021 2022 2023 2025 2027E 180, 104->172, 109->162, 118->144, 132->120, 155->82, 185->30 --> Прогнозируемый Медицинские трубки из ПЭК Общие медицинские полимерные трубки Индексная база 2019 г. = 100; прогнозируемые значения, основанные на тенденциях среднегодового темпа роста в отрасли до 2027 года. На графике показана траектория роста медицинских трубок из PEEK и более широкого рынка медицинских полимерных трубок. Более крутой наклон линии PEEK отражает расчетное Среднегодовой темп роста 10–13 % спрос на трубки из PEEK по сравнению с примерно 6-8% в сегменте обычных медицинских полимерных трубок. Такие превосходные характеристики отражают проникновение материала в категории устройств с более высокими характеристиками и более высокими характеристиками — роботизированные хирургические инструменты, катетеры для кардиальной абляции нового поколения и системы точной доставки лекарств — где профиль свойств PEEK требует дифференцированной спецификации. Инженеры по устройствам и менеджеры по закупкам, работающие с Медицинские трубки из ПЭК Supplier поэтому работают в среде поставок, где мощности и возможности растут, но где выбор квалифицированного поставщика остается критически важным решением по управлению рисками. Выбор поставщика медицинских трубок из PEEK: ключевые критерии оценки Поиск Медицинское оборудование Трубки из PEEK от правильного партнера-производителя имеет долгосрочные последствия для качества устройств, соблюдения нормативных требований и устойчивости цепочки поставок. В приведенной ниже схеме оценки изложены критерии, которые производители медицинского оборудования должны применять при квалификации Медицинские трубки из ПЭК Manufacturer для разработки или коммерческой программы. Система менеджмента качества: Сертификация ISO 13485 является базовым требованием. Готовность к аудиту и документированный контроль проектирования, валидация процессов (IQ/OQ/PQ) и управление несоответствиями — это эксплуатационные показатели, которые имеют значение помимо самого сертификата. Прослеживаемость материалов: Прослеживаемость смолы PEEK от партии к партии от сертифицированных поставщиков, поддерживаемая в производственных записях и включенная в сертификаты соответствия, не подлежит обсуждению при подаче документов в регулирующие органы. Размерные возможности: Запросите данные SPC и индексы возможностей процесса (Cpk) для конкретных допусков, соответствующих вашей конструкции. У компетентного поставщика будут эти данные для стандартных размеров, и он сможет сгенерировать их для индивидуальных спецификаций во время проверки процесса. Пользовательский Development Experience: Оцените репутацию поставщика с помощью Изготовленные на заказ медицинские трубки из PEEK проекты одинаковой сложности и объема. Запросите примеры тематических исследований и, если возможно, укажите контакты клиентов. Возможности постобработки: Подумайте, может ли поставщик обеспечить второстепенные операции — резку, формирование наконечников, нанесение покрытия, склеивание или лазерную маркировку — которые сокращают количество этапов сборки и точек взаимодействия в цепочке поставок. Пакет нормативной документации: Профессионал OEM медицинские трубки из PEEK Поставщик предоставит стандартный пакет документации, соответствующий требованиям FDA и ЕС по представлению MDR, без необходимости индивидуальных запросов для каждого типа документов. Часто задаваемые вопросы Вопрос 1. Что означает PEEK и почему он используется в медицинских трубках? PEEK означает полиэфирэфиркетон. Он используется в медицинских трубках, поскольку уникальным образом сочетает в себе высокую прочность на разрыв, термическую стабильность до 250 градусов по Цельсию, совместимость с паровой стерилизацией, рентгенопрозрачность при МРТ и доказанную биосовместимость — свойства, которые ни один конкурирующий полимер полностью не воспроизводит. Вопрос 2. Являются ли медицинские трубки из PEEK биосовместимыми и безопасными для контакта с пациентами? Да. Трубки медицинского назначения из PEEK, изготовленные в соответствии с требованиями ISO 13485, соответствуют стандартам ISO 10993 и USP Class VI. Его химически инертная ароматическая структура не выщелачивает пластификаторы или продукты разложения в физиологических условиях, что позволяет использовать его в устройствах, контактирующих с кровью и тканями. Вопрос 3. Можно ли стерилизовать медицинские трубки из PEEK паром? Да, и это одно из наиболее клинически важных преимуществ PEEK. PEEK остается стабильным по размерам и сохраняет свои механические свойства при повторяющихся циклах автоклавирования при температуре 134 градуса Цельсия, что делает его пригодным для многоразовых медицинских устройств, где стерилизация паром является предпочтительным или необходимым методом стерилизации. Вопрос 4. Какова минимальная толщина стенок медицинских трубок из PEEK? Прецизионные медицинские трубки из PEEK обычно производятся с толщиной стенок примерно от 100 микрон. Он толще, чем полиимид (который может достигать ~12 мкм), но тоньше, чем многие другие структурные полимеры, что позволяет PEEK обеспечивать высокую эффективность просвета для катетеров размером примерно от 1,5 French и выше. Вопрос 5: Можно ли адаптировать трубки из PEEK для OEM-конструкций катетеров? Да. Опытные OEM/ODM производители медицинских трубок из PEEK поддерживают индивидуальные комбинации наружного и внутреннего диаметров, многопросветные конфигурации, конические профили жесткости, поверхностные покрытия и лазерную маркировку. Пользовательские программы поддерживаются от прототипа до коммерческого производства с полной документацией по размерам и качеству. Вопрос 6. Совместимы ли медицинские трубки из PEEK с средами МРТ? Да. PEEK полностью рентгенопрозрачен и немагнитен, не создает артефактов изображения при МРТ или рентгеноскопии. Это делает его предпочтительным конструкционным материалом для катетерных систем, используемых при вмешательствах под контролем МРТ, где альтернативы, армированные металлом, могут создавать помехи при визуализации, ухудшающие точность процедуры.


-
10Jun-2026Что такое медицинские трубки из PEEK?
-
03Jun-2026Почему в катетерах используются полиимидные трубки?Короткий ответ: почему Полиимидные трубки Доминирует в дизайне катетеров Полиимидные трубки используются в катетерах в первую очередь из-за необычного сочетания ультратонкой конструкции стенок, высокой прочности на разрыв и исключительной термической и химической стабильности. — свойства, которым не может соответствовать ни один другой класс полимерных трубок в том же размерном масштабе. Когда разработчикам катетера необходимо ориентироваться в извилистой сосудистой анатомии, обеспечить точный крутящий момент или интегрировать несколько просветов в устройство с внешним диаметром менее 1 мм, Полиимидные трубки медицинского назначения становится предпочтительным инженерным материалом. В отличие от обычных полимерных трубок, Полиимидные трубки For Catheters сохраняет структурную целостность даже при толщине стенок менее 12 микрон, что позволяет производителям максимально увеличить внутренний диаметр просвета по сравнению с внешним профилем. Это напрямую приводит к улучшению потока жидкости, улучшению отслеживания устройства и минимально инвазивному опыту пациента. В следующих разделах рассматриваются материаловедение, тесты производительности и клинические применения, которые делают полиимид предпочтительным выбором в интервенционной кардиологии, нейрососудистых процедурах и минимально инвазивной хирургии. Свойства материала, которые отличают полиимид Цепь полиимидного полимера построена на имидных связях, которые создают жесткую ароматическую основу. Эта молекулярная архитектура отвечает за профиль свойств, который по-прежнему не имеет себе равных среди конкурирующих полимеров медицинского назначения. Тонкостенные полиимидные трубки сохраняет механическую жесткость, даже когда толщина стенок уменьшается до уровня менее 25 микрон, что является критическим требованием для микрокатетерных систем. Ключевые физические и химические свойства Таблица 1. Сравнительный профиль свойств полиимида и обычных полимеров для медицинских трубок. Недвижимость Полиимид (ПИ) ПЭК ПТФЭ Нейлон Предел прочности (МПа) 170-230 100-170 20-35 50-90 Мин. Толщина стенки (мкм) ~12 ~100 ~150 ~80 Непрерывная температура (C) До 260 До 250 До 260 До 100 Химическая стойкость Отлично Очень хорошо Отлично Умеренный Приведенные выше данные подчеркивают основное преимущество полиимида: возможность достижения минимальной толщины стенок вокруг 12 микрон сохраняя при этом прочность на разрыв 170-230 МПа . Такая комбинация просто недостижима для ПЭК, ПТФЭ или нейлона сопоставимых размеров, поэтому Ультратонкие полиимидные трубки отдельная категория в производстве точного медицинского оборудования. Тесты производительности: полиимид против альтернатив Понимание почему Полиимидные трубки Medical Applications резко возросли, требует сравнения характеристик по показателям, которые больше всего волнуют инженеров-катетеристов: соотношение стенки к просвету, устойчивость к перегибам, передача крутящего момента и биосовместимость. На диаграмме ниже показаны нормализованные показатели производительности по пяти критическим категориям для трех наиболее часто рассматриваемых материалов. Радар характеристик материалов: сравнение катетерных трубок Тонкость стены Предел прочности Сопротивление излому Передача крутящего момента Биосовместимость Полиимид (ПИ) ПЭК ПТФЭ Шкала баллов: 0–100 (нормированный индекс инженерной эффективности) Радарная диаграмма, сравнивающая полиимид, PEEK и PTFE по пяти критическим показателям производительности катетера. Сравнение радаров убедительно доказывает сбалансированное превосходство полиимида. Несмотря на то, что ПТФЭ имеет хорошие показатели биосовместимости, учитывая его долгую клиническую историю, его относительно низкая прочность на разрыв и плохая устойчивость к перегибам ограничивают его применение в корпусах катетеров с микроотверстиями. PEEK обеспечивает высокую прочность на разрыв, но не может быть обработан для получения ультратонких стенок. Полиимидные трубки малого диаметра регулярно достигает. Угловое доминирование полиимида по всем пяти осям отражает то, почему он стал структурной основой современной конструкции микрокатетера. Этот рисунок ясно показывает, что ни один конкурирующий материал не может одновременно воспроизвести преимущества многоосных характеристик полиимида. Как конструкция ультратонких стенок меняет конструкцию катетера Соотношение между толщиной стенки и внутренним диаметром является основным инженерным вопросом при проектировании катетера. Каждый микрометр, добавленный к стенке, уменьшает просвет, доступный для доставки жидкости, прохождения проводника или раскрытия устройства. Ультратонкие полиимидные трубки разрешает это противоречие за счет достижения соотношения стенок к внешнему диаметру, которое позволяет дизайнерам освободить пространство в просвете, не увеличивая внешнюю площадь устройства. Минимально достижимая толщина стенки в зависимости от материала трубки (мкм) Полиимид (ПИ) ~12 мкм Нейлон ~80 мкм ПЭК ~100 мкм ПТФЭ ~150 мкм Силикон ~200 мкм Более низкие значения указывают на более тонкие стенки, что является ключевым преимуществом для катетерных систем малого профиля. Это значительное преимущество в толщине стенок – полиимид при ~12 мкм по сравнению с силиконом при ~200 мкм - напрямую влияет на эффективность светового потока. Для катетера с внешним диаметром 0,5 мм при переходе с силикона на Полиимидные трубки микроотверстия может увеличить эффективный внутренний диаметр просвета на 30-40%, фундаментально меняя клинические возможности устройства. Это не незначительное улучшение; это разница между устройством, которое может пройти по проводнику 014, и устройством, которое не может. Приведенная выше гистограмма делает этот разрыв визуально неоспоримым, предлагая инженерам краткую справку для принятия решений по выбору материала на ранней стадии разработки концепции катетера. Практическое увеличение просвета субмиллиметровых катетеров Рассмотрим катетер, предназначенный для нейроваскулярной эмболизации, с целевым внешним диаметром 0,70 мм (приблизительно 2,1 французского диаметра). При внутренней футеровке из ПТФЭ при толщине стенки 150 мкм внутренний диаметр составит примерно 0,40 мм. То же устройство, построенное с Тонкостенные полиимидные трубки при толщине стенки 25 мкм внутренний диаметр составляет примерно 0,65 мм. Увеличение площади просвета на 62,5% . Это напрямую обеспечивает прохождение более крупных спиралей, эмболических агентов с более высокой вязкостью или доставку комбинированных лекарств, все в пределах того же внешнего профиля, который позволяет анатомия. Медицинское применение: где используются полиимидные трубки Полиимидные трубки Medical Applications охватывают практически все дисциплины, связанные с применением катетера. Общей нитью является необходимость доставить функциональное устройство через узкий, часто извилистый анатомический путь, сохраняя при этом структурную целостность, точный контроль крутящего момента и стабильность размеров. Ниже приведены основные клинические области, в которых конструкция катетера на основе полиимида имеет измеримую ценность. Нейроваскулярные микрокатетеры: Доступ к дистальной внутричерепной сосудистой сети требует OD всего 1,5-1,7 French. Устойчивость полиимида к перегибам и точность крутящего момента позволяют операторам перемещаться по извилистому сифону сонной артерии и дистальным ветвям СМА. Электрофизиологические (ЭП) катетеры: Тонкостенные трубки обеспечивают более плотное расстояние между электродами и меньший диаметр стержня, что улучшает разрешение картографирования поражений при сложных процедурах абляции аритмии. Системы доставки лекарств: Инфузионные микрокатетеры для адресной доставки онкологических препаратов требуют точного контроля объема. Стабильность размеров полиимидных трубок обеспечивает соответствие объемов подачи запрограммированным параметрам без смещения просвета. Эндоскопический и лапароскопический инструментарий: Рабочие каналы в тонкопрофильных эндоскопах выигрывают от сочетания жесткости и тонкой стенки полиимида, что позволяет проходить инструменту, сохраняя при этом гибкость устройства. Оболочки для сосудистого доступа: Плетеные или усиленные полиимидные стержни обеспечивают прочность колонны, необходимую для надежного доступа при процедурах на периферических и центральных сосудах. Формирователи катушек проводника: Точность размеров и термостойкость Полиимидные трубки малого диаметра делают его идеальным для основных компонентов гидрофильных систем проводников. Предполагаемая доля использования полиимидных трубок в медицинских целях (%) 0 10 20 30 40 38% нервно-сосудистый 22% EP-катетеры 17% Доставка лекарств 12% Эндоскопический 7% Сосудистый доступ 4% Проводник Распределение является ориентировочным и основано на данных о промышленном применении, полученных в результате опросов производителей катетеров и опубликованной литературы. Нейроваскулярные приложения составляют самый большой отдельный сегмент по оценкам 38% потребления полиимидных трубок при производстве катетеров. Экстремальные трудности с навигацией внутричерепной сосудистой сети — сосуды размером всего 0,5 мм, углы ветвей 90 градусов и хрупкие стенки сосудов — создают суровое испытание, которое полиимид выдерживает там, где другие материалы не справляются. Электрофизиология представляет собой второй по величине сегмент в 22% , что отражает быстрый глобальный рост количества процедур сердечной абляции для лечения фибрилляции предсердий. Столбчатая диаграмма, приведенная выше, позволяет инженерам устройств и группам по закупкам контекстуализировать их применение в более широкой экосистеме медицинских полиимидных трубок. Композитные трубки PI/PTFE: решение для обеспечения смазывающей способности Хотя трубки из чистого полиимида обеспечивают превосходные структурные характеристики, некоторые применения катетеров требуют дополнительной смазывания внутренней поверхности. Процедуры, требующие повторной замены проводника, промывания просвета ирригацией или инъекции эмболизирующего агента, выигрывают от снижения трения между внутренней частью трубки и проходящим инструментом или жидкостью. Вот где Композитные трубки ПИ/ПТФЭ обеспечивает убедительное инженерное решение, которого ни один материал не может достичь в одиночку. В композитной конструкции ПТФЭ обрабатывается совместно или наносится в качестве внутренней прокладки на полиимидный конструкционный внешний слой. ПТФЭ обеспечивает характерно низкий коэффициент трения (статический CoF всего 0,04-0,10), в то время как полиимидный компонент обеспечивает радиальную жесткость, прочность колонны и точность размеров, что предотвращает деформацию всей трубки под механическими нагрузками при продвижении катетера и манипуляциях. В результате получается система трубок с достаточно гладкая внутренняя стенка и структурно прочная внешняя оболочка - свойства, которые в противном случае являются взаимоисключающими в конструкциях трубок из одного материала. Сравнение коэффициента трения: материалы просвета катетера Коэффициент трения в зависимости от контактного давления для материалов внутреннего просвета 0.00 0.10 0.20 0.30 0.40 Низкий Мед-Лоу Средний Высокий Контактное давление Нейлон Только ИП Композит ПИ/ПТФЭ Чистый ПТФЭ Более низкий коэффициент трения улучшает отслеживание проводника и снижает процедурное сопротивление. Диаграмма выше иллюстрирует фундаментальный компромисс: чистый ПТФЭ обеспечивает самые низкие значения трения, но жертвует структурной поддержкой, в то время как нейлон сохраняет форму, но создает высокое сопротивление трению. Композитные трубки ПИ/ПТФЭ occupies the optimal middle ground - обеспечение коэффициента трения в диапазоне 0,07-0,10 при сохранении структурной целостности полиимидной основы. Для операторов катетера это означает более плавную замену проводников, меньшие процедурные усилия, уменьшение дискомфорта пациента и более предсказуемое поведение устройства на протяжении всего вмешательства. Формат линейной диаграммы позволяет легко увидеть, что характеристики композита PI/PTFE стабильны в широком диапазоне давлений, в отличие от нейлона, который значительно ухудшается при более высоких нагрузках. Точность и постоянство размеров полиимидных трубок микроотверстия При производстве медицинского оборудования постоянство размеров так же важно, как и номинальные размеры. А Полиимидные трубки микроотверстия компонент, указанный при внутреннем диаметре 0,20 мм плюс-минус 0,005 мм, должен надежно соответствовать этому допуску на каждом метре выпускаемой продукции, поскольку даже незначительные отклонения в толщине стенки или округлости могут повлиять на сборку армирующей оплетки, соединение дистальных наконечников или посадку соединительного оборудования. Передовые процессы экструзии и нанесения покрытия, используемые при производстве Полиимидные трубки медицинского назначения добиться допусков на внешний диаметр плюс-минус 0,005 мм и однородности толщины стенок в пределах плюс-минус 2 мкм на всех этапах производства. Эти характеристики проверяются с помощью линейных измерений с помощью лазерной микрометрии и диаграмм статистического контроля процесса (SPC), гарантируя, что каждая катушка трубок соответствует требованиям к размерам, не требуя ручной проверки каждого метра. Стабильность допуска по наружному диаметру в течение производственного цикла (контрольная диаграмма SPC) ЛЧ Ном. LCL 0.005 0.000 -0,005 Точки отбора проб продукции Все точки отбора проб остаются в пределах контрольных пределов плюс/минус 0,005 мм, что демонстрирует высокие технологические возможности. Приведенная выше контрольная таблица SPC представляет собой вид размерной дисциплины, необходимой для квалификации компонентов медицинского устройства. Все производственные образцы остаются в пределах контрольных пределов, при этом ни одна точка данных не приближается к верхней или нижней контрольной линии. Такой уровень технологических возможностей, характеризующийся значением Cpk, обычно превышающим 1,67 при хорошо контролируемых операциях экструзии полиимида, позволяет производителям катетеров с уверенностью изготавливать компоненты из полиимидных трубок, снижая нагрузку на входной контроль и обеспечивая более экономичные процессы сборки. Согласованные данные о возможностях процесса являются ключевым результатом профессиональных Полиимидные трубки медицинского назначения поставщики при поддержке документации по файлам истории проектирования устройств. Биосовместимость и нормативные требования Любой материал, предназначенный для использования в медицинском устройстве, который контактирует с тканями пациента или жидкостями организма, должен продемонстрировать биосовместимость в соответствии с соответствующими международными стандартами. Для Полиимидные трубки медицинского назначения Это означает соответствие требованиям ISO 10993 — международно признанной серии стандартов биологической оценки медицинских изделий, — а также применимым испытаниям пластиков класса VI USP для применения в имплантатах и устройствах. Полиимидные полимеры, используемые в трубках медицинских устройств, тщательно оценивались на предмет цитотоксичности, сенсибилизации, системной токсичности и гемосовместимости. Ароматическая имидная связь, которая придает полиимиду его термическую и механическую прочность, также химически инертна в физиологических условиях, что означает, что полимер с трудом выщелачивает пластификаторы, мономеры или продукты разложения в диапазонах температур и pH, встречающихся в организме человека. Эта химическая стабильность является существенным преимуществом по сравнению с пластифицированным ПВХ или некоторыми полиуретановыми составами, которые в нормативных документах подвергаются все большему вниманию из-за проблем с выщелачиваемыми химическими веществами. Ключевые этапы регулирования и качества для медицинских полиимидных трубок ISO 10993 Биологическая оценка - тестирование цитотоксичности, сенсибилизации, внутрикожной реактивности и системной токсичности в соответствии с классификацией контакта с изделием. Испытание пластмасс класса VI USP - системные инъекционные и имплантационные тесты для подтверждения биологической инертности Система менеджмента качества ISO 13485 - стандарт качества производства, необходимый для поставщиков компонентов медицинского оборудования. Отслеживание сырья - документированная прослеживаемость полиимидной смолы и любой композитной добавки от партии к партии в соответствии с требованиями FDA 21 CFR, часть 820 и EU MDR 2017/745. Профиль экстрагируемых и выщелачиваемых веществ - химические характеристики потенциальных экстрагируемых веществ в условиях моделирования использования, которые все чаще требуются регулирующими органами при подаче заявок на устройства классов II и III. Поиск производителей катетеров Полиимидные трубки For Catheters должен запросить полный пакет данных о материалах, включая отчеты об испытаниях на биосовместимость, сертификаты соответствия сырья и документацию по валидации процесса. Эта документация является важной частью технического файла производителя устройства для подачи нормативным требованиям во всем мире. Рост рынка: спрос на полиимидные трубки в медицинском секторе Мировой рынок высокоэффективных медицинских полимерных трубок находится на траектории устойчивого роста, что обусловлено увеличением объемов минимально инвазивных процедур, старением мирового населения и постоянным развитием катетерных методов лечения нового поколения, включая структурные вмешательства на сердце, роботизированную хирургию и системы доставки лекарств с замкнутым контуром. На этом более широком рынке Полиимидные трубки Medical Applications представляют собой один из наиболее быстрорастущих подсегментов. Прогнозируемый рост: рынок медицинских полиимидных трубок (индекс: 2019 г. = 100) 100 125 150 175 200 2019 2020 2021 2022 2023 2025 2027E Оценка. Прогнозируемый Значения на 2025–2027 годы представляют собой прогнозные оценки, основанные на траекториях роста отрасли. Базовый год индекса 2019 = 100. Приведенный выше индекс роста отражает совокупный годовой темп роста (CAGR) примерно 12-14% для сегмента медицинских полиимидных трубок с 2019 по середину 2020-х годов. Ключевые факторы спроса включают глобальное расширение объемов нейроинтервенционных процедур, особенно для лечения инсульта и церебральной аневризмы, а также ускоряющееся внедрение процедур электрофизиологической абляции для лечения фибрилляции предсердий. Прогнозируемое ускорение, начиная с 2025 года, отражает растущее внедрение роботизированных катетерных систем и структурных сердечных устройств нового поколения. Восходящая траектория линейного графика подтверждает, что инженерные преимущества полиимида приводят к измеримому коммерческому импульсу во всей цепочке поставок медицинского оборудования. Возможности обработки и настройки Для производителей катетеров и инженеров устройств доступность передовых услуг по обработке полиимидных трубок так же важна, как и внутренние свойства материала. Возможность получения источника Полиимидные трубки малого диаметра в нестандартных конфигурациях — определенные комбинации наружного и внутреннего диаметров, заданные профили жесткости, соэкструдированные слои или склеенные композитные конструкции — напрямую сокращают время разработки и потребность в собственной инфраструктуре обработки материалов. Ключевые возможности обработки, которые предлагают передовые производители полиимидных трубок, включают экструзию одно- и многослойных трубок с наружным диаметром от менее 0,1 мм до более 5 мм; прецизионная резка и лазерная обработка для подготовки чистых концов; формирование наконечников, развальцовка и склеивание готовых к сборке компонентов; а также услуги по нанесению покрытия для добавления гидрофильной или гидрофобной отделки поверхности в соответствии с требованиями применения катетера. Сочетание опыта экструзии, нанесения покрытий и постобработки у одного поставщика снижает сложность цепочки поставок и обеспечивает более быструю итерацию проектирования в ходе циклов разработки устройств. Ningbo Linstant Polymer Materials Co., Ltd., основанная в 2014 году и работающая с командой более чем 400 сотрудников , построила свою производственную платформу именно вокруг этой интегрированной модели. Их внимание к Поставка медицинских трубок OEM/ODM - объединение экструзионной обработки, нанесения покрытия и последующей обработки под одной крышей - позволяет им оказывать поддержку производителям катетеров от первоначального прототипа до коммерческого производства, обеспечивая стабильное качество продукции и документированный контроль процесса на каждом этапе. Производители медицинского оборудования, работающие с полиимидными трубками, извлекают выгоду из своего многолетнего опыта в области обработки полимеров и их приверженности точности, безопасности и разнообразным возможностям обработки. Рекомендации по проектированию при выборе полиимидных трубок Инженеры, выбирающие полиимидные трубки для применения в катетерах, должны систематически оценивать следующие параметры, прежде чем окончательно определиться с выбором материала и спецификациями трубок: Таблица 2: Контрольный список технических характеристик конструкции для выбора полиимидной трубки катетера Параметр Рассмотрение дизайна Типичный диапазон Внешний диаметр Анатомические ограничения доступа, совместимость оболочек 0,08-5,0 мм Толщина стены Максимизация просвета в сравнении с требованиями к разрывному давлению 12-300 мкм Количество люменов Для многофункциональных катетеров может потребоваться 2–5 люменов. 1-5 Профиль жесткости Проксимальная жесткость для удобства толкания, дистальная гибкость для навигации. Конические или сегментированные Обработка поверхности Гидрофильное покрытие, футеровка из ПТФЭ или чистый ПИ. Зависит от приложения Совместимость по стерилизации ЭО, гамма, электронный луч; ПИ обычно переносит все три Предпочтительны ЭО и гамма Правильное определение этих параметров заранее предотвращает дорогостоящие изменения конструкции на поздней стадии. Инженерам также следует учитывать, предполагает ли применение контрастные вещества, физиологический раствор, гепаринизированные растворы или контрастные вещества при повышенном давлении — все сценарии, с которыми полиимид хорошо справляется, но которые должны быть задокументированы во входных данных проекта как часть надежного процесса контроля проектирования, соответствующего требованиям ISO 13485. Часто задаваемые вопросы Вопрос 1: Что делает полиимидные трубки пригодными для медицинских катетеров? Полиимид предлагает уникальное сочетание ультратонких стенок, высокой прочности на разрыв и превосходной химической стабильности. Эти свойства позволяют разработчикам катетера максимизировать внутреннее пространство просвета, сохраняя при этом структурную целостность, необходимую для безопасной навигации по сосудам. Вопрос 2. Насколько тонкими могут быть стенки полиимидных трубок для медицинских устройств? Полиимидные трубки медицинского назначения могут производиться с толщиной стенок примерно 12 микрон. Он значительно тоньше, чем ПТФЭ (~150 мкм), PEEK (~100 мкм) или нейлон (~80 мкм) при сопоставимых размерах, что обеспечивает большую эффективность просвета в катетерах малого профиля. Вопрос 3. Являются ли полиимидные трубки биосовместимыми для использования с помощью катетера? Да. Полиимидные материалы медицинского назначения соответствуют стандартам ISO 10993 и USP Class VI. Химически инертная ароматическая основная цепь полимера с трудом выщелачивает пластификаторы или продукты разложения в физиологических условиях, что подтверждает его пригодность для применения в устройствах, контактирующих с кровью. Вопрос 4. Что такое композитные трубки PI/PTFE и когда они используются? Композитные трубки ПИ/ПТФЭ combines a PTFE inner lining with a polyimide structural outer layer. It is used when catheter applications require both low friction for smooth guidewire passage and structural rigidity to prevent deformation - common in neurovascular and coronary micro-catheter designs. Вопрос 5: Можно ли адаптировать полиимидные трубки для OEM-конструкций катетеров? Да. Профессиональные поставщики OEM/ODM предлагают полиимидные трубки с индивидуальными комбинациями наружного и внутреннего диаметров, многопросветными конфигурациями, различными профилями жесткости и с дополнительными поверхностными покрытиями. Пользовательские спецификации поддерживаются от прототипа до полномасштабного коммерческого производства с документированным контролем процесса. Вопрос 6: Чем полиимидные трубки малого диаметра отличаются от стандартных медицинских полимеров? При внешнем диаметре менее миллиметра полиимид сохраняет значительно лучшую устойчивость к излому и прочность колонки, чем силикон или мягкий полиуретан. В отличие от большинства полимеров, полиимид не требует плетения или армирования для достижения прочности колонны при очень малых диаметрах, что упрощает конструкцию катетера и уменьшает общее поперечное сечение компонента.
-
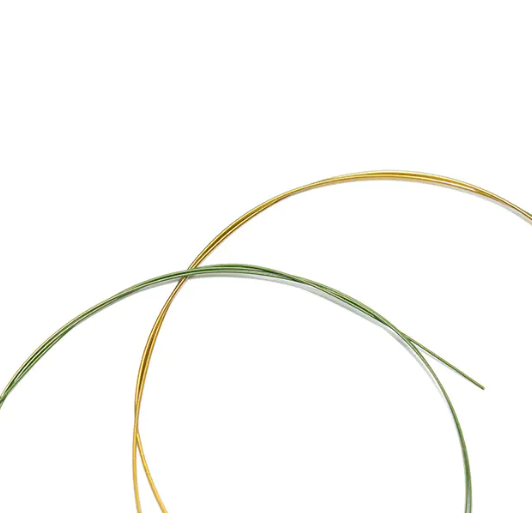
28May-2026Высокотемпературные медицинские трубки PI: преимущества и применение в 2026 годуДля применений в медицинских устройствах, требующих максимально тонких стенок, самых жестких допусков на размеры и устойчивости к температурам, которые могут привести к разрушению большинства других полимеров, медицинские трубки ПИ является окончательным инженерным решением. Полиимид (ПИ) превосходит ПЭК, нейлон, ПЕБАКС и ПТФЭ по совокупности критериев тонкости стенок, термической стабильности и соотношения механической жесткости к диаметру, что делает его предпочтительным материалом для нейрососудистых микрокатетеров, стержней электрофизиологических катетеров и прецизионных вкладышей гипотрубок для направляющих проводов. В этой статье рассматриваются свойства основного материала полиимидных медицинских трубок, его основные клинические применения и применения в устройствах в 2026 году, ключевые производственные характеристики, которые необходимо оценить, а также практическое сравнение с конкурирующими высокоэффективными полимерами. Что делает полиимидные медицинские трубки уникальными? Полиимид — ароматический гетероциклический полимер, образующийся в результате реакции имидизации при высоких температурах. Его молекулярная структура дает ему исключительное сочетание свойств, которое не может повторить ни один альтернативный полимер: Температура непрерывного использования до 300°С. — самый высокий термический рейтинг среди всех медицинских полимерных трубок при повседневном использовании, что обеспечивает совместимость со всеми стандартными методами стерилизации, включая паровой автоклав. Предел прочности 170–230 МПа. — значительно выше, чем у ПЭК (~ 100 МПа), и намного превосходит свойства нейлона, ПЕБАКС или полиуретана, что позволяет использовать толщину стенок менее 0,025 мм без структурных нарушений. Модуль упругости при изгибе 3–4 ГПа. - обеспечение высокой жесткости колонны при очень малом поперечном сечении, что имеет решающее значение для возможности проталкивания в конструкции стержня микрокатетера. Собственная смазывающая способность — Поверхности ПИ обладают меньшим трением, чем большинство технических полимеров в их естественном состоянии, что снижает сопротивление проводника при просвете менее миллиметра. Химическая стойкость — стабилен в присутствии большинства органических растворителей, контрастных веществ и чистящих средств, используемых при процедурах катетеризации. Радиопрозрачность - полностью прозрачен под рентгеноскопией, что позволяет избежать артефактов изображения, связанных с металлическими гипотрубками при использовании в качестве структурных элементов стержня катетера. Сравнение прочности на разрыв: ПИ и медицинские полимеры (МПа) Предел прочности (МПа) 40 80 120 160 200 200 PI 100 ПЭК 80 Нейлон 40 PEBAX 30 ПТФЭ Ориентировочные значения прочности на разрыв для ненаполненных форм из полимеров медицинского назначения; фактические значения зависят от сорта и обработки Тонкая стена ПИ-трубки : Обеспечение возможности создания сверхнизкопрофильных устройств Единственным наиболее важным преимуществом полиимида перед конкурирующими медицинскими полимерами является его способность перерабатываться в тонкостенная трубка PI с толщиной стенок, физически недостижимой для других материалов при эквивалентных структурных характеристиках. Практические стандарты тонкостенных материалов, достижимые с помощью точной экструзии полиимида или процессов нанесения покрытия: Толщина стенки не более 0,012–0,025 мм в стандартных конфигурациях с микроотверстиями. Соотношение стенок и наружного диаметра ниже 5% сохраняя при этом жесткость колонны, достаточную для возможности проталкивания стержня катетера. Размерный допуск ±0,005 мм или лучше по внешнему виду и внутреннему диаметру с помощью производственных линий с лазерным управлением. Эта возможность напрямую используется при проектировании нейрососудистых микрокатетеров, где общий внешний диаметр может быть ограничен 1,8–2,4 французский (0,6–0,8 мм) для внутричерепного доступа — практически не оставляя стеночного бюджета. Стенка трубы PI толщиной 0,02 мм при наружном диаметре 0,7 мм обеспечивает соотношение площади просвета к внешнему диаметру, с которым не может сравниться трубка из PEEK с сопоставимым внешним диаметром, поскольку PEEK требует более толстой минимальной стенки для поддержания эквивалентной прочности колонны. Материал Мин. Практичная стена (мм) Предел прочности (МПа) Макс. Используйте температуру (°C) Радиопрозрачный Полиимид (ПИ) 0.012 170–230 300 Да ПЭК 0.050 ~100 250 Да Нейлон 12 0.080 ~80 100 Да ПЕБАКС 72Д 0.100 ~55 130 Да ПТФЭ 0.050 ~30 260 Да Таблица 1. Минимальная практическая толщина стенок и сравнение основных свойств медицинских полимерных трубок Трубки PI Micro Bore: производительность в субмиллиметровом масштабе Трубка PI с микроотверстием относится к полиимидным трубкам с внутренним диаметром обычно менее 0,5 мм, а в некоторых нейрососудистых и аналитических приложениях - менее 0,1 мм. При таких размерах высокая прочность материала на разрыв позволяет трубке функционировать как структурный элемент, а не просто пассивный канал внутри устройства. Трубки PI с микроотверстием производятся по одному из двух основных производственных маршрутов: Экструзия через оправку — подходит для размеров внутреннего диаметра примерно до 0,15 мм; обеспечивает хорошую концентричность и постоянство размеров для применения в стержне катетера. Покрытие погружением (литье на раствор) — Раствор ПИ наносится на выщелачиваемый или извлекаемый оправку и отверждается при высокой температуре; обеспечивает толщину стенок менее 0,02 мм и точность внутреннего диаметра менее 0,1 мм для самых требовательных применений микроустройств. Выбор производственного маршрута влияет не только на достижимые размеры, но и на механическую изотропию труб, качество поверхности и совместимость с вторичными процессами, такими как лазерная резка или склеивание. Для OEM-производителей катетеров экструдированные трубки PI с микроотверстием обеспечивают лучшую стабильность от партии к партии при серийном производстве; PI с покрытием погружением предпочтителен для исследовательских и очень высокоточных программ создания прототипов. Высокотемпературные трубки PI: стерилизация и совместимость с технологическими процессами Термические характеристики полиимида — его наиболее отличительное свойство по сравнению с другими медицинскими полимерами. Высокотемпературные трубки PI сохраняет свои механические и размерные свойства при температурах, вызывающих остаточную деформацию PEEK, нейлона и PEBAX. Совместимость методов стерилизации Трубки PI совместимы со всеми стандартными методами стерилизации медицинских изделий: Паровой автоклав (134°С, 18 мин) — ПИ сохраняет полную размерную и механическую целостность; отсутствие измеримых изменений наружного диаметра, внутреннего диаметра или толщины стенки после повторных циклов. Оксид этилена (ЭО) — полностью совместим; отсутствие поглощения или ухудшения механических свойств. Гамма-облучение (25–50 кГр) — ПИ демонстрирует минимальное изменение свойств при стандартных медицинских стерилизующих дозах; Возможно некоторое пожелтение, но это не влияет на механические характеристики. Электронное облучение — совместим в стандартных дозах; уточните у поставщика данные о квалификации конкретного класса. Совместимость производственного процесса Высокотемпературные ПИ-трубки также поддерживают последующие производственные операции, которые могут повредить низкотемпературные полимеры: Лазерная резка и сверление — PI обрабатывает чисто с помощью УФ-лазеров и CO₂-лазеров без чрезмерного обугливания кромок среза, что позволяет точно формировать детали при изготовлении стержня катетера. Высокотемпературное отверждение клея — PI может выдерживать циклы отверждения клея при 150–200°С без изменения размеров, что упрощает процессы приклеивания и сборки наконечников. Оплавление и термическое соединение. Размерная стабильность PI позволяет выполнять совместную обработку с внутренними вкладышами из ПТФЭ и металлической оплеткой или слоями катушки без деформации основы трубки. Стабильность размеров в зависимости от температуры: PI в сравнении с ключевыми полимерами (ориентировочно) Сохранение стабильности (%) 50°С 100°С 150°С 200°С 250°С 300°C 50% 80% 100% PI ПЭК Нейлон PEBAX Показательное сохранение стабильности размеров при постоянной температуре; только ориентировочный Гибкая трубка PI: где жесткость и гибкость должны сосуществовать Распространенным заблуждением является то, что полиимидные трубки имеют одинаковую жесткость. Хотя PI действительно демонстрирует более высокий модуль упругости при изгибе, чем PEBAX или полиуретан, гибкая трубка PI Конфигурации достижимы за счет контроля толщины стенок, многослойной конструкции и проектирования геометрии труб. Это делает PI подходящим для применений, требующих как прочности колонны, так и способности соответствовать изогнутой анатомии. Практическая гибкость трубок PI определяется в первую очередь толщиной стенки и наружным диаметром: При толщине стенки 0,012–0,025 мм Трубки PI обладают высокой гибкостью и могут быть намотаны на катушки с радиусом изгиба всего 15–20 мм без перекручивания. При толщине стенки выше 0,10 мм Трубка PI ведет себя как жесткий структурный элемент, подходящий для гипотрубок проводника и стержней инструментов, где основным требованием является возможность толкания колонки. Многослойная трубка PI с чередующимися зонами жесткости обеспечивает профили зональной гибкости вдоль одного стержня, обеспечивая проксимальную жесткость для возможности проталкивания и дистальную гибкость для анатомического соответствия. В конструкции электрофизиологического (ЭП) катетера гибкая трубка PI часто используется в качестве основного материала стержня, поскольку она обеспечивает необходимую прочность колонки для доставки катетера, сохраняя при этом характеристики отклонения, необходимые для эффективного картирования сердца. Первичное клиническое применение и применение медицинских трубок PI в 2026 году Полиимидные медицинские трубки используется в широком спектре категорий интервенционных, хирургических и диагностических устройств, где его уникальное сочетание свойств отвечает инженерным требованиям, которые не могут быть удовлетворены обычными катетерными полимерами. Нейроваскулярные микрокатетеры Наиболее технически сложное применение трубок PI. Устройства нейроваскулярного доступа должны перемещаться по сосудам размером до 1–2 мм в диаметре через несколько точек разветвления, что требует внешнего диаметра 1,7–2,8 Французского дюйма при сохранении достаточной площади просвета для прохождения устройства. Тонкостенные трубки PI с микроотверстием являются подходящим материалом для этого профиля. Электрофизиологические катетеры Для катетеров EP требуются стержни, которые точно передают крутящий момент от рукоятки к электродной решетке дистального кончика в камерах сердца. Высокое соотношение модуля изгиба к диаметру PI-трубок обеспечивает надежную реакцию крутящего момента при диаметрах стержня 4–8 French, а ее термическая стабильность выдерживает температуры абляции кончика, возникающие во время процедур радиочастотной или криоабляции. Вкладыши гипотубок для проводников Трубка PI используется в качестве внутреннего вкладыша в гипотрубках композитного проводника, обеспечивая электрическую изоляцию, химическое разделение между металлической гипотрубкой и содержимым просвета, а также поверхность с низким коэффициентом трения для перемещения сердечника проволоки. Толщина стенок 0,015–0,03 мм является стандартной для этого применения. Минимально инвазивные хирургические инструменты Многоразовые лапароскопические и роботизированные хирургические инструменты выигрывают от высокотемпературных трубок PI в компонентах стержня, которые должны выдерживать многократную стерилизацию паровым автоклавом при 134°C . Термическая стабильность PI исключает изменения размеров, наблюдаемые в компонентах из нейлона или PEBAX после нескольких циклов стерилизации. Диагностические и аналитические инструменты Трубки PI с микроотверстием широко используются в хроматографии, масс-спектрометрии и микрофлюидных диагностических системах, где одновременно требуются химическая инертность, точность размеров и устойчивость к высокому давлению. PI устойчив ко всем распространённым растворителям для ВЭЖХ и сохраняет стабильность размеров при рабочих температурах аналитических приборов. Приложение Типичный диапазон наружного диаметра Толщина стены Ключевое преимущество PI Нейроваскулярный микрокатетер 0,4–1,0 мм 0,012–0,030 мм Ультратонкая стенка, максимальная площадь просвета стержень катетера EP 1,3–2,7 мм 0,040–0,120 мм Точность крутящего момента, термическая стабильность Вкладыш гипотубки с направляющим проводом 0,2–0,5 мм 0,015–0,030 мм Электрическая изоляция, смазывающая способность Многоразовый хирургический инструмент 2,0–6,0 мм 0,060–0,200 мм Стабильность в автоклаве, повторяемость Трубки для аналитических приборов 0,1–1,0 мм 0,020–0,080 мм Химическая стойкость, precision ID Таблица 2. Типичные характеристики трубок PI и основные преимущества в зависимости от применения устройства Ключевые характеристики, которые необходимо определить при выборе трубопроводов PI Приобретение полиимидных медицинских трубок требует точной предварительной спецификации, чтобы гарантировать, что образцы и производственные партии соответствуют требованиям к устройству. Перед привлечением поставщика в технической спецификации должны быть определены следующие параметры: наружный и внутренний диаметр с допусками — укажите ±0,005 мм или меньше для микроотверстий; ±0,010 мм типично для валов большего диаметра. Толщина стенки и концентричность - должен быть указан максимальный эксцентриситет стены (отношение отклонения стены к номинальной стене); значения ниже 10% достижимы на прецизионных производственных линиях. Тип ПИ — подтвердите, требуется ли для применения ненаполненный ПИ или конкретный наполненный или сополиимидный сорт с измененными характеристиками гибкости или смазывающей способности. Метод изготовления — укажите экструзию или покрытие погружением в зависимости от требований к размерам и масштабу объема. Цвет и маркеры — трубка из натурального ПИ янтарного/золотистого цвета; Конфигурации с цветовой кодировкой или рентгеноконтрастными полосами могут быть изготовлены для идентификации устройства и требований рентгеноскопической видимости. Нормативная документация — подтвердить требования к данным о биосовместимости ISO 10993, отслеживанию партий смол и записям о валидации процесса IQ/OQ/PQ для поддержки нормативных файлов. О ЛИНСТАНТ С момента своего создания в 2014 году НИНБО LINSTANT ПОЛИМЕРНЫХ МАТЕРИАЛОВ CO., LTD. специализируется на экструзионной обработке, нанесении покрытий и технологии последующей обработки медицинских полимерных трубок. Нашим обязательством перед производителями медицинского оборудования является приверженность точности, безопасности, разнообразным возможностям разработки процессов и стабильному результату. У ЛИНСТАНТ есть цех по очистке, занимающий площадь почти 20 000 квадратных метров и соответствует требованиям GMP. Наши мощности включают в себя 15 импортных экструзионных линий с различными размерами шнеков и возможностью одно-, двух- и трехслойной совместной экструзии, восемь экструзионных линий PEEK, две линии литья под давлением, почти 100 комплектов ткацкого/пружинного оборудования/оборудования для нанесения покрытий и сорок комплектов сварочного и формовочного оборудования. Эти ресурсы в совокупности обеспечивают эффективное выполнение заказов. Сфера деятельности: Наша продукция охватывает широкий диапазон размеров, включая экструдированные одно-/многослойные трубки, одно-/многопросветные трубки, одно-/двойные/трехслойные баллонные трубки, спиральные/плетеные армированные оболочки, трубки из специального инженерного материала PEEK/PI и различные решения для обработки поверхности. Часто задаваемые вопросы Вопрос 1. Что такое медицинские трубки из ПИ и чем они отличаются от трубок из ПЭЭК? Медицинские ПИ трубки экструдируются или покрываются окунанием из полиимидной смолы — ароматического гетероциклического полимера с температурой непрерывного использования до 300°С и прочностью на разрыв 170–230 МПа. По сравнению с PEEK, PI предлагает значительно более тонкую минимальную стенку (0,012 мм против 0,050 мм для PEEK), более высокую прочность на разрыв и более широкий температурный диапазон. PEEK, однако, легче склеивается, обеспечивает большую гибкость конструкции для формования и обычно предпочтителен для конструкций валов большего диаметра, где толщина стенок не является основным ограничением. Вопрос 2: Являются ли полиимидные медицинские трубки биосовместимыми для применения при контакте с пациентами? Полиимидные трубки медицинского назначения, изготовленные из партий квалифицированных смол, демонстрируют биосовместимость в соответствии с протоколами испытаний ISO 10993, включая оценку цитотоксичности, сенсибилизации и внутрикожной реактивности. Он используется при контакте с пациентом, включая нейрососудистые катетеры и электрофизиологические устройства. Поставщики должны предоставить отчеты об испытаниях ISO 10993 или ссылки, относящиеся к классу PI и производственному процессу, используемому в вашем продукте. Вопрос 3. Какова самая тонкая стенка тонкостенной трубки PI? Используя процессы нанесения покрытия погружением (литье на раствор), в тонкостенных трубках из ПИ можно получить толщину стенок всего 0,010–0,015 мм. Экструдированные трубки из ПИ позволяют надежно достигать толщины стенок 0,020–0,025 мм с хорошей стабильностью от партии к партии. При толщине менее 0,012 мм производительность значительно снижается, и обычно требуются процессы нанесения покрытия погружением на прецизионные оправки. Достижимая минимальная стенка также зависит от наружного диаметра — очень малый наружный диаметр трубок (менее 0,3 мм) создает дополнительные проблемы с концентричностью при сверхтонких стенках. Вопрос 4. Можно ли приклеивать гибкую трубку PI к другим материалам катетера? Химическая инертность полиимида делает стандартное соединение растворителем неэффективным. Надежное соединение трубок PI с металлами, тефлоновыми вкладышами или полимерными компонентами наконечника достигается за счет плазменной активации поверхности с последующим структурным клеевым соединением или за счет механических удерживающих элементов, встроенных в узел катетера. Некоторые производители используют лазерную абляцию поверхности ПИ для локального улучшения адгезии в зонах соединения. Эти методы склеивания хорошо зарекомендовали себя в производственных условиях производства катетеров EP и нейрососудистых устройств. Вопрос 5: Как ведут себя высокотемпературные трубки PI при многократной стерилизации в автоклаве? Высокотемпературные трубки PI is among the most autoclave-stable polymer tubing materials available. In standard steam sterilization cycles (134°C, 18 minutes), PI retains its dimensional specifications and mechanical properties after 50 or more cycles — consistent with ISO 17665 reprocessing validation requirements for reusable device components. This durability makes it the preferred shaft material for reusable minimally invasive surgical instruments that undergo repeated hospital sterilization throughout their service life.

-
21May-2026Топ-10 поставщиков медицинских трубок из PEEK в 2026 годуВыбор надежного медицинские трубки из ПЭК Поставщик является одним из наиболее важных решений в разработке катетеров и минимально инвазивных устройств. PEEK (полиэфирэфиркетон) предлагает редкое сочетание механической прочности, химической стойкости, рентгенопрозрачности и совместимости с стерилизацией, которое не может полностью воспроизвести ни один другой конструкционный полимер, что делает качество поставщика, технологические возможности и готовность к нормативным требованиям центральными критериями оценки. В этом руководстве указаны десять ведущих поставщиков медицинских трубок из PEEK, действующих в 2026 году, объясняются ключевые технические характеристики, подлежащие оценке, и предоставляется практическая основа для квалификации поставщика в соответствии с конкретными требованиями вашего устройства. Почему Медицинские трубки из PEEK Требуются специализированные возможности экструзии PEEK является одним из наиболее технически сложных полимеров, которые можно экструдировать для изготовления прецизионных трубок. Температура его плавления превышает 340°С , требующее специализированного высокотемпературного экструзионного оборудования, а его узкое окно обработки означает, что небольшие изменения температуры цилиндра, скорости шнека или коэффициента вытяжки приводят к измеримым изменениям толщины стенок и кристалличности - оба из которых напрямую влияют на механические характеристики. Основные причины, по которым не все экструдеры для трубок могут поставлять PEEK медицинского назначения: Стандартные экструзионные линии не рассчитаны на температуру обработки PEEK — требуются специальные линии, поддерживающие PEEK. Тонкостенные трубы из PEEK (толщина стенки менее 0,1 мм) требует поточных лазерных измерений и активного контроля размеров для обеспечения допуска. Трубка из PEEK с микроотверстием с внутренним диаметром менее 0,5 мм требуется технология микроэкструзии и сверхточный контроль скорости съемника. Прослеживаемость смолы PEEK медицинского класса (первичная смола, Сертификат подлинности для конкретной партии) должна поддерживаться для обеспечения соответствия биосовместимости ISO 10993. PEEK против обычных медицинских полимеров: ключевые свойства (относительный показатель) Относительный балл (0–10) 2 4 6 8 10 9.5 6.5 5.5 7.0 8.0 PEEK Нейлон ПЕБАКС ПТФЭ Полиимид Оценка композита по следующим параметрам: прочность на разрыв, термостойкость, химическая стойкость, биосовместимость, рентгенопрозрачность. Основные свойства, которые делают PEEK предпочтительным материалом для критически важных компонентов устройств Прежде чем оценивать поставщиков, стоит установить, почему экструдированная трубка из PEEK указывается в первую очередь. Свойства его материала одновременно удовлетворяют множеству клинических и производственных требований: Недвижимость PEEK Значение/характеристика Клиническая значимость/прибор Предел прочности ~100 МПа (незаполненный) Поддерживает тонкостенную конструкцию без ущерба для прочности Температура непрерывного использования До 250°С Совместимость с паровым автоклавом и стерилизацией сухим жаром. Химическая стойкость Устойчив к большинству растворителей, кислот, щелочей Подходит для агрессивных химических сред и контрастных веществ. Радиопрозрачность Полностью рентгенопрозрачный (рентгенопрозрачный) Нет артефактов изображения; предпочтителен для катетеров позвоночника и структур тела Биосовместимость Соответствует ISO 10993 (медицинский класс) Прямой контакт с пациентом и применение рядом с имплантатом Стабильность размеров Низкая ползучесть, минимальное влагопоглощение ( Сохраняет допуски во влажной или водной среде. Таблица 1. Основные свойства материалов медицинского PEEK и их актуальность для устройств. Топ-10 поставщиков медицинских трубок из PEEK в 2026 году Перечисленные ниже поставщики были выбраны на основе продемонстрированных возможностей экструзии PEEK, соответствия GMP, присутствия на рынке медицинского оборудования и широты ассортимента продукции по состоянию на 2026 год. Список не ранжирован — каждый поставщик обслуживает отдельные сегменты рынка и категории устройств. 1. КО. ПОЛИМЕРНЫХ МАТЕРИАЛОВ НИНБО ЛИНСТАНТ, ЛТД. (Китай) Компания LINSANT, основанная в 2014 году, управляет Цех очистки площадью 20 000 м², соответствующий требованиям GMP в Нинбо, Китай, с восемью специализированными экструзионными линиями из PEEK. В ассортимент их продукции входят тонкостенные трубки из PEEK, трубки из PEEK с микроотверстием, многоканальные конфигурации и трубки PI — все они поддерживаются полной отслеживаемостью материалов и документацией по валидации процесса. ЛИНСТАНТ обслуживает производителей катетеров, производителей интервенционных устройств и поставщиков хирургических инструментов в Северной Америке, Европе и Азии. Их возможности совместной экструзии (одиночный/двойной/трехслойный) и последующей обработки (плетение, покрытие, сварка, формовка) обеспечивают интегрированную ценность цепочки поставок для сложных программ производства устройств. 2. Зевс Индастриал Продактс (США) Зевс — хорошо зарекомендовавший себя американский производитель трубок из фторполимеров и специальных полимеров с широким каталогом, который включает катетерные трубки из PEEK стандартных и нестандартных размеров. Их предприятия, сертифицированные по стандарту ISO 13485, производят широкий спектр полимерной продукции медицинского назначения и признаны за стабильное качество размеров при крупносерийном производстве. 3. Раумедик АГ (Германия) Раумедик — немецкий специалист по медицинским трубкам, обладающий большими возможностями в области высокопроизводительной экструзии полимеров, включая PEEK. Они обслуживают европейский рынок медицинского оборудования, производя сертифицированное GMP, и предлагают индивидуальные разработки экструзии, а также многопросветные и многослойные конфигурации трубок. 4. Патнэм Пластикс (США) Компания Патнэм Пластикс специализируется на комплексной экструзии стержня катетера, включая трубки из PEEK и инженерных полимеров. Их сила заключается в многослойной совместной экструзии и конструкции стержня переменной твердости для применения в качестве управляемых и направляющих катетеров. Они обслуживают в первую очередь рынки США в области интервенционной кардиологии и сосудистых устройств. 5. Нордсон МЕДИКАЛ (США) Нордсон МЕДИКАЛ предоставляет услуги по экструзии, нанесению покрытий и сборке для производителей медицинского оборудования, включая трубки из PEEK для катетеров и систем доставки. Их вертикально интегрированная модель, охватывающая проектирование, экструзию и производство готовых компонентов, поддерживает OEM-производителей, стремящихся к поставкам из одного источника. 6. Пекско (США) Пекско предлагает экструзию медицинских трубок по индивидуальному заказу, включая PEEK и другие высокоэффективные полимеры. Их производственная база поддерживает как прототипирование, так и промышленное производство, а системы качества соответствуют требованиям ISO 13485 и FDA QSR. Они обслуживают широкий круг производителей устройств в диагностических и терапевтических категориях. 7. IDEX Здоровье и наука (США) Компания IDEX Health & Science специализируется на прецизионных компонентах струйной техники для аналитических и медицинских применений, а также предлагает ряд трубок из ПЭЭК, предназначенных для работы в условиях высокого давления и химически агрессивных сред. Ассортимент трубок из PEEK охватывает размеры микроотверстий и устойчивость к высоким температурам, необходимые производителям диагностических инструментов и лабораторного оборудования. 8. Элдон Джеймс (США) Элдон Джеймс производит ряд трубок из ПЭЭК для лабораторного, медицинского и промышленного применения, уделяя особое внимание химической совместимости и постоянству размеров. Они поставляют стандартные размеры каталогов, а также индивидуальные конфигурации для программ разработки устройств, требующих быстрого прототипирования и квалификационной поддержки. 9. Трономед (Нидерланды) Трономед — европейский специалист по производству медицинских трубок и компонентов катетеров, предлагающий трубки из PEEK нестандартных размеров с производством, соответствующим требованиям GMP. Их возможности охватывают тонкостенные и микроотверстия для катетерных трубок из PEEK с упором на европейский рынок OEM-производителей медицинских технологий и цепочки поставок устройств с маркировкой CE. 10. Оптинова (Швеция) Оптинова — скандинавский производитель медицинских трубок, сертифицированный по стандарту ISO 13485. Ассортимент продукции включает трубки из PEEK и высокоэффективных инженерных полимерных трубок. Их мощности поддерживают разработку индивидуальных экструзионных систем, многопросветных конфигураций и производство в чистых помещениях для европейских и глобальных клиентов в сфере медицинских технологий. Сравнение поставщиков: ключевые показатели возможностей При оценке поставщиков следующая матрица возможностей обеспечивает полезную стартовую основу. Проверьте все возможности непосредственно у каждого поставщика в процессе запроса предложения. Поставщик Регион Микроотверстие Многослойный Чистые помещения GMP Последующая обработка LINSTANT Китай Да Да (tri-layer) Да (20,000 m²) Да (full scope) Zeus США Да Ограниченный Да Частичный Raumedic Германия Селективный Да Да Частичный Putnam Plastics США Селективный Да Да Да Нетrdson MEDICAL США Да Да Да Да Pexco США Селективный Ограниченный Да Частичный IDEX Health & Science США Да Нет Да Нет Элдон Джеймс США Да Нет Частичный Нет Tronomed Нидерланды Селективный Ограниченный Да Частичный Optinova Швеция Селективный Да Да Частичный Таблица 2. Сравнение возможностей ведущих поставщиков медицинских трубок из ПЭЭК в 2026 г. (ориентировочно; уточняйте у каждого поставщика) Технические характеристики, которые необходимо определить перед запросом котировок Отправка неполного запроса поставщику трубок из PEEK приводит к потере времени с обеих сторон и риску получения образцов, не соответствующих требованиям к устройству. Перед проведением информационно-разъяснительной работы необходимо определить следующие параметры: наружный и внутренний диаметр с допусками — для тонкостенных трубок из PEEK укажите допуск по наружному диаметру ±0,01 мм или выше; Для трубок из PEEK с микроотверстиями допуски на внутренний диаметр ±0,005 мм достижимы при использовании соответствующего оборудования. Толщина стенки - определить минимальную толщину стенки, особенно для труб с наружным диаметром менее 1,0 мм, где соотношение стенки к наружному диаметру становится производственным ограничением. PEEK сорт — натуральный ненаполненный PEEK входит в стандартную комплектацию; Марки с наполнителем из углеродного или стекловолокна обеспечивают значительно более высокую жесткость, но требуют специализированных установок для экструзии. Длина и формат катушки — указать, требуются ли трубы в виде нарезанных отрезков, в рулонах или непрерывной экструзии с нагрузкой на оправку. Метод стерилизации — подтвердить требования к совместимости с ЭО, гамма-излучением или автоклавом; высокотемпературная трубка из PEEK (номинальная температура 250°C) необходима для циклов стерилизации в автоклаве. Требования нормативной документации — указать, требуется ли документация по стандартам ISO 10993, ISO 13485, CoA для смолы и IQ/OQ/PQ для поддержки подачи документов в регулирующие органы. Применение катетерных трубок PEEK для различных категорий медицинского оборудования Катетерные трубки из ПЭЭК используется в широком спектре категорий медицинского оборудования, где сочетание жесткости, рентгенопрозрачности и устойчивости к стерилизации обеспечивает явное преимущество перед альтернативными материалами: Рост внедрения труб из PEEK по областям применения (2020–2026 гг., индикативный индекс) Индекс принятия 2020 2021 2022 2023 Для подачи документов в регулирующие органы квалифицированный поставщик должен предоставить: сертификат ISO 13485, данные о биосовместимости ISO 10993 для марки смолы PEEK, сертификаты анализа смолы с возможностью отслеживания партии, отчеты о проверке размеров со статистическими данными выборки, записи о проверке процесса (IQ/OQ/PQ) и соглашение о качестве, определяющее обязательства по уведомлению об изменениях. Для некоторых заявок может также потребоваться ссылка на основной файл лекарств (DMF) или эквивалентная документация в зависимости от целевого рынка и классификации устройств.

-
14May-2026Руководство 2026: Как выбрать армированные медицинские трубки для катетеровДля катетерных применений, где устойчивость к перекручиванию, передача крутящего момента и устойчивость к давлению не подлежат обсуждению, армированная трубка катетера — очевидный выбор по сравнению с неармированными альтернативами. . Независимо от того, требуется ли вам навигация по извилистой анатомии, постоянная подача высокого давления или постоянная возможность проталкивания на большой длине стержня, выбор правильной армирующей структуры — плетеной, спиральной или гибридной — напрямую определяет производительность устройства и безопасность пациента. В этом руководстве рассматриваются все основные моменты принятия решения: тип арматуры, основной материал, конфигурация стен и компромиссы для конкретного применения, поэтому инженерные группы могут с уверенностью переходить от спецификации к квалификации поставщика. Почему армирование имеет важное значение в конструкции современного катетера Неармированные полимерные трубки разрушаются при боковом сжатии, перегибаются при резких изгибах и теряют точность крутящего момента на больших длинах. Эти виды отказов неприемлемы для интервенционных катетеров, направляющих и эндоскопических аксессуаров, где точный контроль на дистальном кончике имеет решающее значение. Плетеная армированная трубка а конструкции со спиральным армированием решают эти проблемы за счет внедрения структурного слоя в стенку трубы. В результате получается трубка, которая сохраняет геометрию просвета под нагрузкой, эффективно передает вращательное усилие по всей длине и выдерживает внутреннее давление, которое может привести к разрыву неармированных эквивалентов. Ключевые эксплуатационные преимущества армированных трубок катетера включают в себя: Сопротивление излому — сохраняет проходимость просвета при радиусах изгиба, при которых может произойти разрушение неармированной трубки. Реакция крутящего момента — Передача крутящего момента 1:1 обеспечивает точное управление дистальным наконечником с помощью проксимальной рукоятки. Допуск на разрывное давление — усиленные стены выдерживают давление от 300 до более 1200 фунтов на квадратный дюйм в зависимости от конструкции. Стабильность размеров — внутренний диаметр просвета остается постоянным в условиях внешнего сжатия или вакуума. Оплетка против катушки: выбор правильной архитектуры армирования Две основные конструкции армирования — плетеная и спиральная (пружинная) — предлагают принципиально разные механические профили. Выбор между ними требует понимания доминирующих механических требований приложения. Плетеные армированные трубки В плетеная армированная трубка Нити из нержавеющей стали или полиэстера переплетаются под контролируемым углом оплетки — обычно от 45° до 75° — вокруг оправки перед наложением внешней оболочки. Угол оплетки напрямую определяет баланс между передачей крутящего момента и продольной гибкостью: А больший угол оплетки (ближе к 75°) увеличивает прочность обруча и устойчивость к давлению на разрыв. А нижний угол оплетки (ближе к 45°) улучшает передачу крутящего момента и осевую жесткость. Оплетка из нержавеющей стали (наиболее распространенная, 304 или 316L) выдерживает разрывное давление, превышающее 1000 фунтов на квадратный дюйм в типичных диаметрах стержня катетера. Оплетка из полиэстера обеспечивает достаточную прочность для применений с низким давлением, сохраняя при этом совместимость с МРТ. Витковая (пружинная) армированная трубка В армировании катушки используется спирально намотанная проволока, заделанная в стенку трубы. Эта структура отличается устойчивостью к изломам и прочностью колонны, сохраняя при этом гибкость. Катушка с открытым шагом позволяет трубке сжиматься и удлиняться без потери проходимости просвета, что особенно ценно в конструкциях эндоскопических и гибких трубок. Предложения по колтюбингу превосходная устойчивость к изломам при больших углах изгиба по сравнению с оплеткой. Передача крутящего момента ниже, чем у плетеной обмотки — катушка не идеальна для применений, требующих точного контроля вращения. Гибридные конструкции со спиральной оплеткой сочетают в себе оба слоя для достижения устойчивость к изломам и высокая точность крутящего момента в устройствах доступа сложной анатомии. Недвижимость Плетеные армированные трубки Змеевик армированные трубы Гибрид (катушка с оплеткой) Передача крутящего момента Отлично Умеренный Очень хорошо Сопротивление излому Хорошо Отлично Отлично Давление разрыва Очень высокий Умеренный Высокий Гибкость Хорошо Очень хорошо Хорошо Совместимость с МРТ Зависит от материала провода Зависит от материала провода Зависит от материала провода Типичное применение Проводниковые катетеры, интродьюсеры Эндоскопы, гибкие стержни Управляемые катетеры, сложный доступ Таблица 1. Сравнение характеристик плетеных, спиральных и гибридных армирующих конструкций Многослойные медицинские трубки: как конструкция стен повышает производительность Многослойные медицинские трубки позволяет каждому слою стенки стержня катетера выполнять определенную функцию, обеспечивая сочетание характеристик, которого не может достичь однослойная трубка из одного материала. Типичная конструкция трехслойного армированного катетера состоит из: Вner liner - обычно ПТФЭ или ФЭП, обеспечивающие поверхность с низким коэффициентом трения для прохождения проводника или устройства, с коэффициентом трения всего 0,04. Армирующий слой — оплетка, катушка или гибридная конструкция из нержавеющей стали, встроенная в клейкий связующий слой или непосредственно прикрепленная к внутреннему вкладышу и внешней оболочке. Внешняя куртка — PEBAX, нейлон или полиуретан, выбранные для баланса гибкости, способности к склеиванию и характеристик поверхности, таких как адгезия гидрофильного покрытия. Профили переменной жесткости могут быть достигнуты путем перемещения материала внешней оболочки по длине стержня — например, используя более жесткий ПЕБАКС 72Д на проксимальном конце, сужающийся к более мягкому ПЕБАКС 35Д на дистальном конце. Такая конструкция с градиентной жесткостью является определяющей характеристикой высокопроизводительных направляющих катетеров и микрокатетеров. Типичное разрывное давление в зависимости от конструкции арматуры (фунты на квадратный дюйм) Разрывное давление (psi) 200 400 600 800 1000 1200 150 Неармированный 500 Катушка 1050 Коса (СС) 850 Гибрид Вdicative burst pressure ranges by reinforcement type; actual values depend on OD, wall thickness, and material Устойчивые к излому медицинские трубки: как взаимодействуют геометрия изгиба и конструкция Перегиб возникает, когда сжимающее напряжение на внутренней стенке изгиба превышает несущую способность трубки. Устойчивые к перегибам медицинские трубки Эта проблема решается за счет сочетания геометрии стены, структуры армирования и выбора материала. Критическим параметром является минимальный радиус изгиба (MBR) — самый крутой изгиб, который может выдержать труба без перекручивания или остаточной деформации. Практические ориентиры: Неармированный PEBAX tubing (OD 5F): MBR approximately 25–35 мм . Катушка-reinforced PEBAX tubing (same OD): MBR reduced to approximately 10–15 мм . Нейлоновая трубка, армированная оплеткой: примерно MBR 15–20 мм со значительно более высоким давлением разрыва, чем альтернативные катушки. Соотношение толщины стенки к внешнему диаметру также играет важную роль. Трубка с соотношение стенки к внешнему диаметру 0,15 или выше обычно демонстрирует значительно лучшую устойчивость к изломам, чем тонкостенные конструкции, за счет меньшего соотношения просвета к внешнему диаметру. Для применений, требующих доступа через анатомию с углами изгиба, превышающими 90°, таких как трансрадиальный коронарный доступ или транссептальная пункция, гибридные конструкции со спиральной оплеткой представляют собой наиболее надежное инженерное решение. Армированные трубки высокого давления: соображения проектирования для требовательных применений Армированные трубки высокого давления требуется в таких приложениях, как порты для инъекций, катетеры для доставки контрастного вещества и шахты для надувания баллонов высокого давления. Эти приложения могут создавать внутреннее давление от 300 до 1200 фунтов на квадратный дюйм — значения, которые требуют точного проектирования армирующего слоя. Четыре расчетных переменных контролируют характеристики давления разрыва в армированных трубках катетера: Диаметр проволоки — более толстая проволока увеличивает разрывное давление, но снижает гибкость. Диаметр проволоки из нержавеющей стали от 0,03 мм до 0,10 мм подходит для большинства применений катетеров. Количество подборок (плотность оплетки) — большее количество прохватов (больше пересечений проволоки на дюйм) увеличивает прочность пялец. Типичные диапазоны: 30–80 выборов на дюйм (PPI). Количество операторов связи — Чем больше операторов связи, тем выше покрытие стены и повышенная производительность. Оплетка с 16 несущими входит в стандартную комплектацию; Конструкции с 32 держателями обеспечивают большую зону покрытия для требовательных приложений с высоким давлением. Материал оболочки и соединение — внешняя оболочка должна полностью закрывать оплетку во избежание расслоения под давлением. Склеивание термооплавлением является стандартным процессом для высокопрочного склеивания оболочки. Матрица выбора армированных катетерных трубок с учетом особенностей применения В приведенной ниже таблице показаны распространенные области применения катетеров с соответствующей архитектурой армирования, базовыми материалами и ключевыми целевыми показателями производительности. Аpplication Тип армирования Материал куртки Ключевое требование Направляющий катетер СС-коса Нейлон / ПЕБАКС Крутящий момент, разрывное давление Микрокатетер СС-коса (fine wire) ПЕБАКС 35Д–55Д Гибкость, trackability Вtroducer Sheath Оплетка или катушка ПЕБАКС / Полиуретан Сопротивление излому, column strength Катетер для инъекции контраста Высокий-density SS Braid Нейлон 12 Высокий pressure (800–1200 psi) Эндоскопический аксессуар Катушка ПЕБАКС / Силикон Малый радиус изгиба, гибкость Управляемый стержень катетера Гибрид (катушка с оплеткой) Градиент ПЕБАКС Сопротивление перекручиванию крутящего момента Таблица 2. Архитектура армирования и выбор материала в зависимости от применения катетера Профили переменной жесткости: соответствующая гибкость вдоль вала Одним из наиболее клинически важных (и часто недооцениваемых) аспектов конструкции армированного катетера является изменение жесткости по длине стержня. Катетер с одинаковой жесткостью плохо работает в условиях извилистой анатомии. Катетер, который является равномерно мягким, не обладает способностью проталкиваться, преодолевая сопротивление. В современной конструкции стержня катетера используется управление зональной жесткостью с помощью нескольких методов: Градуированные переходы оболочки PEBAX — от PEBAX 72D (проксимальный) до ПЕБАКС 25Д (дистальный кончик) в 2–4 отдельных зонах, что снижает жесткость вдоль стержня в 3–5 раз. Переменное покрытие косы — уменьшение количества резцов или держателей по направлению к дистальному концу смягчает кончик кончика, сохраняя при этом реакцию крутящего момента в средней части стержня. Выборочное изменение шага катушки — более широкий шаг катушки в дистальной части создает более мягкую и комфортную зону кончика. Профиль жесткости вдоль стержня катетера (иллюстративно) Относительная жесткость Проксимальный Средний вал Дистальный кончик Низкий Средний Высокий Униформа PEBAX 72D ПЕБАКС 55Д PEBAX 35D PEBAX 25D Иллюстративный профиль градиентной жесткости с использованием зональных переходов оболочки PEBAX Обработка поверхности и покрытия, улучшающие характеристики армированных трубок Внешняя поверхность армированной трубки катетера может быть усовершенствована путем обработки поверхности для улучшения клинических характеристик: Гидрофильное покрытие — уменьшает поверхностное трение до 90% при намокании, обеспечивая более плавное перемещение по сосудам и уменьшая сосудистую травму. Гидрофобное (ПТФЭ) покрытие — обеспечивает антипригарную поверхность, которая препятствует прилипанию крови и снижает риск образования тромбов при длительном применении. Аntimicrobial surface treatments — актуально для постоянных катетеров длительного действия, где снижение риска заражения является нормативным и клиническим приоритетом. Рентгеноконтрастные маркеры или полоски — встроенные соединения сульфата бария или триоксида висмута позволяют рентгеноскопически визуализировать положение катетера без увеличения жесткости стержня. Нормативные требования и требования к качеству поставки армированных катетерных трубок Для приобретения армированных катетерных трубок для регулируемых медицинских устройств требуется нечто большее, чем просто соответствие размеров. Производители устройств должны проверить у любого поставщика трубок следующее: Система менеджмента качества, сертифицированная по стандарту ISO 13485. включая изготовление оплеток/катушек, совместную экструзию и постобработку. Производство в чистых помещениях, соответствующее требованиям GMP (класс ISO 7 или 8), для производства с контролем твердых частиц. Документация по проверке процесса (IQ/OQ/PQ) со статистическими выборками, подтверждающими размерную и механическую согласованность. Данные о биосовместимости согласно ISO 10993 для всех материалов, контактирующих с тканями или кровью пациента. Полная отслеживаемость сырья — номера партий смолы и проволоки, сертификаты соответствия и записи технологических проверок — для поддержки подачи технических файлов 510(k), PMA или CE. О ЛИНСТАНТ С момента своего создания в 2014 году НИНБО LINSTANT ПОЛИМЕРНЫХ МАТЕРИАЛОВ CO., LTD. специализируется на экструзионной обработке, нанесении покрытий и технологии последующей обработки медицинских полимерных трубок. Нашим обязательством перед производителями медицинского оборудования является приверженность точности, безопасности, разнообразным возможностям разработки процессов и стабильному результату. У ЛИНСТАНТ есть цех по очистке, занимающий площадь почти 20 000 квадратных метров и соответствует требованиям GMP. Наши мощности включают в себя 15 импортных экструзионных линий с различными размерами шнеков и возможностью одно-, двух- и трехслойной совместной экструзии, восемь экструзионных линий PEEK, две линии литья под давлением, почти 100 комплектов ткацкого/пружинного оборудования/оборудования для нанесения покрытий и сорок комплектов сварочного и формовочного оборудования. Эти ресурсы в совокупности обеспечивают эффективное выполнение заказов. Сфера деятельности: Наша продукция охватывает широкий диапазон размеров, включая экструдированные одно-/многослойные трубки, одно-/многопросветные трубки, одно-/двойные/трехслойные баллонные трубки, спиральные/плетеные армированные оболочки, трубки из специального инженерного материала PEEK/PI и различные решения для обработки поверхности. Часто задаваемые вопросы Вопрос 1: Что такое плетеная армированная трубка и как она изготавливается? Плетеные армированные трубки производятся путем переплетения нитей из нержавеющей стали или полиэстера на оправке под контролируемым углом оплетки с последующим наложением полимерной оболочки на оплетку посредством экструзии или термического оплавления. В результате получается многослойная конструкция со значительно более высоким давлением разрыва и передачей крутящего момента, чем у неармированных трубок того же наружного диаметра. Вопрос 2. В чем разница между устойчивыми к перекручиванию медицинскими трубками и стандартными катетерными трубками? Стандартная трубка катетера перегибается при изгибе за пределы минимального радиуса изгиба, сжимая просвет и блокируя проход жидкости или устройства. В медицинских трубках, устойчивых к перегибам, используется армирование спиралью или оплеткой для поддержки стенки трубки от коробления, что обеспечивает проходимость просвета при углах и радиусах изгиба, которые могут привести к выходу из строя стандартных трубок. Вопрос 3. Когда следует использовать многослойные медицинские трубки вместо однослойных? Многослойные медицинские трубки is indicated when no single material can simultaneously meet all performance requirements. For example, when a catheter must have a low-friction inner surface for guidewire passage (PTFE liner), embedded structural reinforcement, and a bondable outer surface for tip attachment or hydrophilic coating (PEBAX jacket) — a multi-layer construction is the engineered solution. Вопрос 4: Какое давление разрыва может обеспечить армированная трубка высокого давления? Армированные трубки высокого давления using stainless steel braid with 32 carriers, high pick density, and a Nylon 12 jacket can achieve burst pressures exceeding 1,200 psi in standard catheter shaft diameters (4F–8F). Actual performance depends on wire diameter, braid angle, jacket material, and tubing OD — all of which should be confirmed through prototype testing during development. Вопрос 5. Можно ли сделать армированную трубку катетера совместимой с МРТ? Да. Усиленная трубка катетера, совместимая с МРТ, заменяет проволоку из нержавеющей стали неферромагнитными альтернативами, такими как полиэфирные, PEEK или нитиноловые нити. Трубки с полиэфирной оплеткой являются наиболее распространенным выбором для конструкций катетеров, предназначенных для МРТ, хотя они обеспечивают более низкое давление разрыва, чем конструкции с оплеткой из нержавеющей стали эквивалентной геометрии.

-
07May-2026Медицинские баллонные трубки или стандартные катетерные трубки: что лучше?При выборе между медицинские трубки для баллонов и стандартной катетерной трубки, ответ зависит от клинического применения, но для процедур, требующих контролируемого расширения, точного удержания давления или сложных баллонных катетерных систем, баллонная трубка неизменно превосходит стандартные катетерные трубки . В этой статье описаны ключевые различия, варианты материалов, показатели производительности и критерии выбора, чтобы помочь инженерам медицинского оборудования и группам по закупкам принимать обоснованные решения. Что такое Медицинские баллонные трубки и чем он отличается от стандартной катетерной трубки? Трубка для баллонов разработан специально для циклов инфляции и дефляции под контролируемым давлением. Он должен выдерживать повторяющиеся механические нагрузки, сохранять точность размеров во время расширения и возвращаться к исходной форме после сдувания. Стандартная катетерная трубка, напротив, в первую очередь предназначена для транспортировки жидкости — в ней приоритет отдается устойчивости к перегибам, гибкости и проходимости просвета, а не характеристикам радиального расширения. Структурные различия значительны: Трубка для баллонов uses многослойная соэкструзия (одинарный/двойной/трехслойный) для оптимизации эластичности стенок и устойчивости к разрывному давлению. В стандартной трубке катетера обычно используется однослойная экструзия с усиленной оплеткой или намоткой для удобства проталкивания. Катетер-баллонная трубка должны соответствовать определенным номинальным значениям разрывного давления — обычно от 6 до более 20 атм в зависимости от применения. Допуски на толщину стенок баллонных трубок обычно составляют ±0,01 мм или более, чтобы обеспечить предсказуемую геометрию надувания. Особенность Медицинские баллонные трубки Стандартная трубка катетера Основная функция Контролируемая инфляция/дилатация Проход жидкости/провода Структура стены Многослойная соэкструзия Одинарный или армированный слой Диапазон давления разрыва 6–30 атм. Обычно не оценивается Толерантность к стене ±0,01 мм или меньше ±0,05–0,10 мм типично Варианты материалов Нейлон, ПТФЭ, ПЭТ, ПЕБАКС ПЕБАКС, Полиуретан, Силикон Таблица 1. Основные различия между медицинскими баллонными трубками и стандартными катетерными трубками Материал имеет значение: почему баллонные трубки из ПТФЭ и многослойные конструкции лидируют в этой области Выбор материала — самое важное решение при проектировании баллонных трубок. Каждый из четырех наиболее часто используемых материалов имеет определенные компромиссы в производительности: ПТФЭ баллонные трубки Баллонная трубка из ПТФЭ обладает исключительной химической инертностью, очень низким коэффициентом трения (около 0,04) и превосходной биосовместимостью. Это предпочтительный выбор для применений, где смазывающая способность и инертность имеют первостепенное значение, например, в просветах коронарных проводников и баллонных системах с лекарственным покрытием. Однако ПТФЭ относительно не соответствует требованиям, что ограничивает его использование в приложениях, требующих значительного радиального расширения. Нейлон и полиамид Баллонные трубки на основе нейлона обеспечивают хороший баланс прочности на разрыв, гибкости и технологичности. Нейлон 12 и Нейлон 11 широко используются при изготовлении баллонов для ангиопластики, поскольку они поддерживают как полуподатливые, так и неподатливые профили баллонов. Разрывное давление 14–20 атм. обычно достижимы при соответствующей толщине стенок и конфигурации слоев. ПЭТ (полиэтилентерефталат) ПЭТ является золотым стандартом для не соответствующих требованиям баллонных трубок. Он обеспечивает минимальную радиальную податливость после формования и обычно используется при высоком давлении в сердцах и периферических сосудах. ПЭТ-баллоны сохраняют свой номинальный диаметр под давлением, обеспечивая предсказуемые результаты лечения кальцинированных поражений. ПЕБАКС (полиэфирный блок-амид) ПЕБАКС широко используется в качестве гибкого баллона из-за его эластомерных свойств и отличной усталостной прочности. Он поддерживает более мягкий и удобный профиль баллона, что хорошо подходит для окклюзионных баллонов и некоторых операций на желудочно-кишечном тракте. Марки ПЕБАКС варьируются от 25D по Шору до 72D, что обеспечивает широкую гибкость проектирования. Сравнение давления разрыва материалов (типовой диапазон, атм.) Разрывное давление (атм.) 5 10 15 20 8 ПТФЭ 17 Нейлон 20 ПЭТ 12 PEBAX Типичное максимальное разрывное давление в зависимости от материала баллонной трубки (ориентировочные значения; фактические характеристики зависят от геометрии и конструкции) Медицинские трубки на заказ: когда стандартных профилей недостаточно Многие катетерные устройства нового поколения требуют изготовленные на заказ медицинские трубки это выходит за рамки стандартных спецификаций. Индивидуальные решения для баллонных трубок имеют решающее значение, когда: Устройство требует нестандартные внешние диаметры - например, субмиллиметровые профили для педиатрического или нейроваскулярного использования. Воздушный шар должен интегрировать лекарственные покрытия или специализированная обработка поверхности после экструзии. Приложение требует многопросветные конфигурации — например, отдельный просвет для инфляции рядом с просветом проводника внутри того же стержня. Для рентгеноскопической видимости необходима цветовая маркировка, рентгеноконтрастные полосы или маркеры. Нормативные документы требуют документальной проверки процесса и отслеживания партий сырья. Производители, способные осуществлять трехслойную соэкструзию и производить продукцию, соответствующую требованиям GMP, могут поддерживать диапазоны наружного диаметра всего лишь от 0,3 мм до более 10 мм , с толщиной стенок от 0,05 мм до 1,5 мм, что дает инженерам-конструкторам широкие возможности для оптимизации как механических, так и функциональных характеристик. Показатели производительности, которые имеют значение при выборе баллонной трубки катетера При оценке катетер-баллонная трубка для конкретного приложения решение должно определяться пятью показателями производительности: 1. Профиль соответствия Гибкие баллоны расширяются в диаметре по мере увеличения давления, что полезно для задач окклюзии и аппроксимации. Неподатливые баллоны имеют фиксированный диаметр и предпочтительны для точного расширения очага поражения. Полуэластичные воздушные шары предлагают золотую середину. Выбор неправильного профиля соответствия для приложения напрямую влияет на результаты процедуры. 2. Разрывное давление и запас прочности. Номинальное разрывное давление (RBP) — это давление, при котором 99,9% воздушных шаров не лопнут. с достоверностью 95 % в соответствии с рекомендациями ISO 10555. Запас прочности по меньшей мере на 15–20 % выше номинального рабочего давления является стандартной практикой в кардиологических и сосудистых приложениях. 3. Соответствие размеров Баллонная трубка с непостоянной толщиной стенок приводит к асимметричному надуванию, что представляет собой угрозу безопасности при любой сосудистой процедуре. Прецизионные экструзионные линии, оснащенные системы измерения лазерных микрометров может поддерживать допуски на наружный диаметр в пределах ±0,01 мм в режиме реального времени. 4. Усталостная устойчивость Многоразовые баллонные катетеры или устройства, используемые в сценариях многократного надувания, должны пройти испытания на циклическую усталость. PEBAX и некоторые марки нейлона демонстрируют усталостную долговечность, превышающую 500 циклов инфляции без измеримого снижения производительности при контролируемом тестировании. 5. Совместимость по стерилизации Материалы баллонных трубок должны быть совместимы с используемым методом стерилизации — ЭО (оксид этилена), гамма-облучением или электронным лучом. ПТФЭ и ПЭТ хорошо работают во всех трех методах. Для некоторых марок PEBAX может потребоваться оценка дозы облучения, чтобы подтвердить отсутствие ухудшения механических свойств. Сопротивление усталости в зависимости от материала (циклы инфляции, ориентировочные) Циклы (×100) 1 2 3 4 5 ПТФЭ Нейлон ПЭТ PEBAX 150 350 250 500 Ориентировочные характеристики цикла усталости по материалам; фактические результаты зависят от конструкции и условий испытаний Руководство по выбору баллонных трубок в зависимости от области применения Различные клинические области предъявляют разные требования к баллонным трубкам. В таблице ниже представлено практическое сопоставление применения и материала для распространенных случаев использования катетер-баллона: Приложение Предпочтительный материал Тип соответствия Типичное давление Коронарная ангиопластика Нейлон / PET Не соответствует 12–20 атм. Периферическая сосудистая Нейлон / PEBAX Полусовместимый 8–14 атм. Урологическая дилатация ПЕБАКС / Силикон Соответствует 3–8 атм. Расширение пищевода PEBAX Соответствует 2–6 атм. Нейроваскулярная/эмболическая защита ПТФЭ / Nylon Не соответствует 6–12 атм. Воздушный шар с лекарственным покрытием ПТФЭ / Nylon Полусовместимый 8–16 атм. Таблица 2. Рекомендуемый материал баллонной трубки и тип соответствия в зависимости от клинического применения Качество производства и нормативные требования Для производителей медицинского оборудования приобретение баллонных трубок от производителя, соответствующего требованиям GMP, не является обязательным — это основополагающее нормативное требование. К основным показателям качества производства относятся: Сертификация ISO 13485 за систему управления качеством, охватывающую проектирование, экструзию и постобработку. Чистые производственные помещения (класс ISO 7 или 8) для предотвращения загрязнения твердыми частицами во время экструзии и обработки. Непрерывный контроль размеров с использованием лазерных измерительных систем для получения обратной связи по качеству в режиме реального времени. Полная отслеживаемость материалов, включая номера партий смол, параметры обработки и записи проверок, для поддержки подачи технических файлов 510(k) или CE. Документация по валидации процесса (IQ/OQ/PQ) для каждого изделия из нестандартных трубок, обеспечивающая единообразие производственных партий. Производители, которые также предлагают дополнительные возможности, такие как формование баллонов, склеивание наконечников, покрытие поверхности и сборка, обеспечивают значительную выгоду, уменьшая сложность цепочки поставок и ускоряя циклы итерации проектирования. О ЛИНСТАНТ С момента своего создания в 2014 году НИНБО LINSTANT ПОЛИМЕРНЫХ МАТЕРИАЛОВ CO., LTD. специализируется на экструзионной обработке, нанесении покрытий и технологии последующей обработки медицинских полимерных трубок. Нашим обязательством перед производителями медицинского оборудования является приверженность точности, безопасности, разнообразным возможностям разработки процессов и стабильному результату. У ЛИНСТАНТ есть цех по очистке, занимающий площадь почти 20 000 квадратных метров и соответствует требованиям GMP. Наши мощности включают в себя 15 импортных экструзионных линий с различными размерами шнеков и возможностью одно-, двух- и трехслойной совместной экструзии, восемь экструзионных линий PEEK, две линии литья под давлением, почти 100 комплектов ткацкого/пружинного оборудования/оборудования для нанесения покрытий и сорок комплектов сварочного и формовочного оборудования. Эти ресурсы в совокупности обеспечивают эффективное выполнение заказов. Сфера деятельности: Наша продукция охватывает широкий диапазон размеров, включая экструдированные одно-/многослойные трубки, одно-/многопросветные трубки, одно-/двойные/трехслойные баллонные трубки, спиральные/плетеные армированные оболочки, трубки из специального инженерного материала PEEK/PI и различные решения для обработки поверхности. Часто задаваемые вопросы Вопрос 1: В чем разница между совместимыми и несоответствующими медицинскими баллонными трубками? Гибкая баллонная трубка увеличивается в диаметре по мере увеличения давления, что делает ее пригодной для процедур окклюзии и аппроксимации. Несоответствующие требованиям баллонные трубки сохраняют фиксированный номинальный диаметр независимо от повышения давления выше номинального давления надувания — они используются, когда требуется точное, контролируемое расширение сосуда или просвета, например, при ангиопластике. Вопрос 2. Какие материалы чаще всего используются в баллонных трубках из ПТФЭ? Баллонная трубка из ПТФЭ is most frequently used as a liner or inner layer in multi-layer constructions where lubricity and chemical inertness are prioritized — such as drug-eluting balloons or guidewire-compatible lumens. It is often combined with outer layers of Nylon or PEBAX to add burst strength and flexibility to the overall tubing structure. Вопрос 3. Можно ли разработать специальные медицинские трубки с очень малым внешним диаметром? Да. Производители передовых технологий экструзии могут производить индивидуальные медицинские трубки с внешним диаметром всего 0,3 мм, предназначенные для применения в педиатрических, нейрососудистых и офтальмологических устройствах. Достижение точных допусков в таких масштабах требует специального оборудования для микроэкструзии и поточных систем лазерного измерения для поддержания постоянства размеров. Вопрос 4. Как трехслойная совместная экструзия улучшает характеристики катетер-баллонных трубок? Трехслойная соэкструзия позволяет оптимизировать каждый слой баллонной трубки для выполнения определенной функции: внутренний слой для смазывающей способности или химической совместимости, средний слой для структурной прочности и давления разрыва, а внешний слой для поверхностных свойств, таких как способность к склеиванию или адгезия покрытия. Этот подход обеспечивает уровень производительности, недостижимый при однослойной экструзии. Вопрос 5. Какую документацию мне следует ожидать от поставщика баллонных трубок, соответствующего требованиям GMP? Квалифицированный поставщик должен предоставить сертификат соответствия (CoC), записи о отслеживании материалов (номера партий смолы и сертификаты поставщика), отчеты о проверке размеров, записи о валидации процесса (IQ/OQ/PQ) и данные о биосовместимости со ссылкой на ISO 10993. Для регулируемых рынков также может потребоваться дополнительная документация, такая как сертификация ISO 13485 и соглашения о качестве, ориентированные на конкретного клиента.

 СВЯЗАТЬСЯ С НАМИ
Если вы заинтересованы в нашей продукции, пожалуйста, свяжитесь с нами
- КОНТАКТЫ
- Address : 5 Oak Park Dr, Бедфорд, Массачусетс 01730
- Tel: +86-13061789249
- Email: [email protected]
- Информация, представленная на данном веб-сайте, предназначена для использования исключительно в странах и юрисдикциях за пределами Китайской Народной Республики.
- ПРОДУКЦИЯ
- Медицинские экструдированные трубки
- Медицинские армированные трубки
- Полиимид
- ПЭК
- Воздушный шар
- Микро Катетер
- Вторичные процессы
- Термоусадочная трубка
- Фторполимерные медицинские трубки
- Эндоскоп
- Тубус для доступа к отрицательному давлению
- Направляющий катетер
- Ангиографический катетер
- Плетеные трубки высокого давления
- Процесс обработки поверхности медицинских трубок
- НОВОСТНОЙ ЦЕНТР
- Новости отрасли
- Новости компании
- МОБИЛЬНЫЙ ТЕРМИНАЛ

