Микрокатетер диаметром 2,7 Fr может пройти тест на прямолинейное отслеживание и все же перегнуться при первом попадании в извилистую подвздошную артерию. Когда это происходит, слабым звеном редко оказывается мягкий дистальный кончик. Это гипотрубка, образующая проксимальный стержень, компонент, который определяет, какая сила толчка и крутящего момента действительно достигнет кончика, а какая часть будет потеряна из-за овализации, коробления или разрушения соединения. Гипотрубки также относятся к числу частей, которые чаще всего неправильно определяют в списке материалов для катетера. Номера калибра смешиваются с обозначениями в миллиметрах, толщина стенки указывается без допусков, а схема разреза выбирается по фотографии вместо целевой жесткости. В разделах ниже рассказывается, что такое гипотрубка, сравнение вариантов из нержавеющей стали, PEEK и полиимида, какие размеры несут реальный риск при закупках и что следует проверить перед размещением заказа на поставку. Что такое гипотрубка? Гипотубка представляет собой прецизионную тонкостенную трубку с небольшим наружным диаметром относительно ее длины, используемую в качестве толкаемого, передающего крутящий момент стержня катетера, проводника, иглы или системы доставки. Это слово происходит от подкожных трубок, тянутой заготовки из нержавеющей стали, используемой для производства игл, и теперь оно охватывает любую трубку стержневого типа, выполняющую ту же механическую работу, включая полимерные и армированные композитные версии. На чертежах и заказах на поставку встречаются два варианта написания. Под гипотрубками обычно понимается прокатная продукция: прямые отрезки или бухты тянутых труб номинального диаметра. Hypotube обычно означает готовый компонент после резки, лазерного профилирования, удаления заусенцев и пассивации. Когда поставщик предлагает одно и поставляет другое, вы либо получаете необработанную трубу, которую никто не может склеить, либо готовый вал, цена которого указана без учета вторичных операций. Номинальные размеры тонкостенной гипотрубки. Толщина стенок и допуски различаются в зависимости от поставщика и в зависимости от обозначения: обычная, тонкостенная или сверхтонкостенная. Калибр Номинальный диаметр Номинальный идентификатор Типичная роль вала 34Г 0,16 мм (0,0063 дюйма) 0,08 мм (0,0031 дюйма) Тонкие дистальные просветы, ходы микропроволок. 32Г 0,23 мм (0,0090 дюйма) 0,10 мм (0,0041 дюйма) Нейроваскулярные дистальные стволы 30Г 0,30 мм (0,0120 дюйма) 0,15 мм (0,0060 дюйма) Внутренние элементы микрокатетера 27Г 0,41 мм (0,0163 дюйма) 0,21 мм (0,0083 дюйма) Нагнетательные валы малого диаметра 25Г 0,51 мм (0,0203 дюйма) 0,26 мм (0,0103 дюйма) Проксимальные стержни микрокатетера 23Г 0,64 мм (0,0253 дюйма) 0,34 мм (0,0133 дюйма) Стержни диагностических катетеров 20G 0,90 мм (0,0354 дюйма) 0,58 мм (0,0230 дюйма) Внутренние элементы направляющего катетера 18Г 1,27 мм (0,0500 дюйма) 0,84 мм (0,0330 дюйма) Троакар и шахты доступа Материалы гипотрубок: что на самом деле дает вам каждый вариант Выбор материала – это в первую очередь решение о жесткости, а затем – о биосовместимости. Каждый распространенный материал гипотрубки уже является материалом медицинского назначения с длительной историей устройства, поэтому реальным отличием является механическое поведение и количество технологических этапов, которые потребуется валу после этого. Нержавеющая сталь 304 и 304В Нержавеющая сталь остается по умолчанию. Модуль упругости около 193 ГПа дает наибольший толчок на единицу толщины стенки, он виден под рентгеноскопией без добавок, а база поставок лазерной резки развита. Стоимость проявляется в дальнейшем: пассивация, тщательное удаление заусенцев для контроля твердых частиц и клеевые соединения, которые допускают очень незначительное загрязнение поверхности. PEEK PEEK находится посередине с модулем упругости при изгибе около 3,8 ГПа, согласно опубликованным спецификациям материалов, что примерно в пятьдесят раз мягче, чем нержавеющая сталь. Это особенность, когда стержень должен многократно сгибаться без перекручивания, сохранять сформированную кривую и оставаться совместимым с МРТ. PEEK рентгенопрозрачен, если он не содержит сульфата бария или вольфрама, хорошо сцепляется с Pebax и нейлоновыми оболочками и может расширяться, иметь наконечники или подвергаться механической обработке после экструзии. Для стержней, где важен мягкий проксимальный переход или магнитная совместимость, этап соединения металла с полимером полностью исключается. Этот обзор для чего трубки PEEK используются в стержнях катетеров охватывает дополнительные детали дизайна. PEEK Трубки Материал PEEK обладает высокой температурной устойчивостью и может стабильно работать в среде до 250 градусов Цельсия, сохраняя при этом хорошие механические свойства, в том числе при высоких температурах. Посмотреть продукт → Полиимид Полиимид is the stiffest of the common polymer shaft materials, which makes it the usual reinforcement layer in microcatheters. It can be produced at wall thicknesses that would collapse in most other polymers, withstands steam and ethylene oxide sterilisation, and holds dimensions at temperatures that would deform Pebax. Its limits are brittleness in sharp bends and cost. Медицинские полиимидные трубки Медицинские полиимидные трубки exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... Посмотреть продукт → Модуль упругости при изгибе полимеров с общим валом (ГПа) PEEK Полиимид ПТФЭ Пебакс 72Д 3.8 3.0 0.55 0.51 0 1 2 3 4 Ориентировочные значения модуля упругости при изгибе взяты из опубликованных технических характеристик полимеров. Нержавеющая сталь 304 имеет давление примерно 193 ГПа и не входит в шкалу, поэтому различия между полимерами остаются читаемыми. От трубки к стержню: как гипотрубка становится катетером Некоторые готовые катетеры представляют собой единую гипотрубку от втулки до кончика. Общая архитектура представляет собой трехзонный стержень: жесткая проксимальная часть, обеспечивающая толчок, усиленная средняя часть, передающая крутящий момент, и мягкая дистальная часть, которая следует за проводником, не повреждая стенку сосуда. Проксимальная гипотрубка (ПЭЭК или нержавеющая сталь 304) Средняя часть стержня усилена оплеткой или катушкой. Дистальный мягкий кончик Схематический изометрический вид трехзонного стержня катетера. Не в масштабе. Металлические гипотрубки профилируются посредством лазерной резки, а не путем замены материала. Спиральные разрезы, прерывистые разрезы и узоры окон превращают жесткую трубку в гибкий сегмент, а шаг разреза задает градиент жесткости. Полимерные валы достигают одного и того же результата с помощью разных инструментов: слоя оплетки или катушки, оболочки с переменной твердостью или многослойной совместной экструзии. Плетеная конструкция обеспечивает максимальный разрыв и крутящий момент при заданной толщине стенки, поэтому ее используют в устройствах, рассчитанных на давление. Плетеные трубки высокого давления Плетеная трубка высокого давления или трубка для мониторинга высокого давления используется для введения контрастных веществ и других медицинских растворов во время процедур ЧТКА, ЧКВ или ангиопластики. Посмотреть продукт → Размеры и допуски, которые несут риск закупок Большинство проблем с качеством гипотрубок представляют собой проблемы размерного стека, а не материальные проблемы. Четыре числа определяют, будет ли вал собран и будет работать: внешний диаметр, внутренний диаметр, однородность стенки и положение выреза. Типичные значения указаны в характеристиках стержня катетера. Допустимые пределы зависят от класса устройства, толщины стенки и метода сборки, поэтому согласуйте их в письменной форме перед нарезкой оснастки. Параметр Обычно указывается Почему это важно допуск по ОД ±0,013 мм (±0,0005 дюйма) Устанавливается внутри направляющего катетера или внешней оболочки; разрыв в облигационной линии Допуск идентификатора ±0,013 мм Проход провода или устройства; скорость промывки и впрыска Однородность стен 90 % номинальной стены или выше Излом и взрыв при изгибе Прямолинейность (развал) Обычно 0,05 мм на 100 мм. Ориентация наконечника, отслеживание, выравнивание маркерной полосы Положение вырезаемого элемента ±0,1 мм Точка перехода жесткости и концентрация напряжений Краевое состояние Без заусенцев, без заусенцев, пассивация Образование частиц и истирание проводника Чистота поверхности Ra 0,4 мкм или лучше при электрополировке Трение, адгезия, тромбогенность Три риска возникают неоднократно. Во-первых, обозначения калибра и метрики смешиваются: требование 25G и требование 0,51 мм близки, но не идентичны, и разница проявляется в месте соединения. Во-вторых, допуск указан без метода контроля, а ±0,013 мм означает разные вещи для лазерного микрометра, оптического компаратора и калибра-пробки. В-третьих, на чертеже не учитываются изгиб и однородность стенок, хотя они и объясняют непропорциональную долю жалоб на перекручивание и ориентацию кончика. Металлические или полимерные гипотрубки: выбор по функциям Если требованием является максимальный толчок при минимально возможном диаметре, нержавеющая сталь все равно выигрывает. Если стержень должен многократно сгибаться без перекручивания, оставаться пригодным для использования в аппарате МРТ, избегать соединения металл-полимер или переходить в мягкий наконечник без соединения, лучшим решением обычно является полимерная или армированная композитная гипотрубка. В приведенном ниже сравнении каждый материал оценивается от 1 до 5 по пяти критериям, которые лежат в основе большинства обзоров конструкций валов. PEEK Полиимид нержавеющая сталь 304 Жесткость Гибкость Сопротивление излому Совместимость с МРТ Легкость склеивания Толкание и крутящий момент: Нержавеющая сталь 304 дает максимальную эффективность на единицу стены; PEEK и полиимид нуждаются в более толстой стенке или соответствующем слое оплетки. Сопротивление излому: полимеры выигрывают при малых радиусах изгиба; металла зависит от рисунка и шага реза. Рентгеноконтрастность: нержавеющая сталь по умолчанию видна; для полимерных стержней требуется рентгеноконтрастный компаунд или маркерные ленты. Склеивание: полимерные валы приклеиваются к оболочкам теплом или растворителем, в то время как металл требует клея или сварки, а также подготовки поверхности. Совместимость изображений: PEEK и полиимид работают при МРТ; нержавеющая сталь нет. Структура затрат: металл имеет меньшую стоимость материала и больше вторичных операций; полимер имеет более высокую стоимость материала и меньше технологических этапов. Что проверить перед публикацией ордера Hypotube Три чека открывают большинство дорогих сюрпризов. Спрашивайте метод проверки, а не только допуск. Одна и та же выноска ±0,013 мм по-разному ведет себя на лазерном микрометре, оптическом компараторе и калибре-пробке, поэтому назовите метод на рисунке. Подтвердите, распространяется ли предложение на готовые гипотрубки или гипотрубки фрезерной длины. Лазерное профилирование, удаление заусенцев, пассивация и контроль — это отдельные статьи и зачастую отдельные возможности. Запрашивайте данные на уровне партии об однородности и выпуклости стен, а не просто сертификат соответствия. Эти две переменные являются причиной значительной доли жалоб на перекручивание и ориентацию кончика, зарегистрированных в полевых условиях. Для программ, которым требуется разработка вала, а не каталожной трубы, Программа OEM/ODM стержня катетера может охватить всю цепочку, от экструзии и плетения до лазерного профилирования, склеивания и контроля в рамках одной системы качества. Это устраняет споры, которые возникают, когда гипотрубка и оболочка поставляются от разных поставщиков с разными стандартами измерения. О компании Ningbo LINSTANT Polymer Materials Co., Ltd. Компания Ningbo LINSTANT Polymer Materials Co., Ltd. была основана в 2014 году и с тех пор превратилась в высокотехнологичное предприятие национального уровня с более чем 500 профессиональными сотрудниками. Компания стремится выйти за рамки роли традиционного поставщика компонентов и стать неотъемлемой частью продукции своих клиентов. От точного соответствия на этапе совместного проектирования до обеспечения надежности во время производства, LINSTANT глубоко интегрируется в основную цепочку создания стоимости продукции своих клиентов, превращая катетерную технологию в основное конкурентное преимущество своей продукции. Благодаря постоянным технологическим инновациям и строгому контролю качества мы можем предоставить производителям медицинского оборудования более безопасные, точные и технологически совершенные индивидуальные решения для катетерных систем. Компания работает в чистых помещениях площадью около 20 000 квадратных метров, соответствующих требованиям GMP, и имеет сертификат ISO 13485: 2016 по управлению качеством медицинского оборудования. Производственные ресурсы включают импортированные экструзионные линии с возможностью совместной экструзии одного, двух и трех слоев, специальные экструзионные линии из PEEK, линии литья под давлением, а также большую установленную базу оборудования для плетения, намотки, нанесения покрытий, сварки и формования. Ассортимент продукции включает медицинские экструдированные трубки, армированные трубки, баллонные трубки, термоусадочные трубки, трубки из фторполимера, компоненты из PEEK и полиимида, микрокатетеры, направляющие катетеры и ангиографические катетеры, а также услуги по вторичным процессам и обработке поверхности. Часто задаваемые вопросы о Hypotubes Вопрос 1. Для чего нужна гипотубка? Гипотрубка образует толкаемый стержень внутри микрокатетеров, направляющих катетеров, проводников, игл в сборе и систем доставки стентов. Он передает толчок и крутящий момент от втулки к дистальному кончику, сохраняя при этом стержень достаточно тонким, чтобы проходить через узкие сосуды. В2. В чем разница между гипотрубкой и гипотрубкой? Гипотрубки представляют собой необработанные трубы номинальной длины и номинального диаметра. Гипотрубка — это готовый компонент после резки, лазерного профилирования, удаления заусенцев и пассивации. Всегда подтверждайте, какое именно предложение охватывает, поскольку цена и время выполнения не совпадают. Вопрос 3. Могут ли полимерные трубки заменить гипотрубку из нержавеющей стали? Во многих шахтах да. Гипотрубки из PEEK и полиимида устраняют связь металл-полимер, повышают совместимость с МРТ и повышают устойчивость к перегибам. Они теряют осевую жесткость, поэтому в более длинные устройства или устройства с более высоким давлением обычно добавляют армирующий слой оплетки или катушки. Вопрос 4. Каков наименьший доступный размер гипотрубки? Стандартные манометры для подкожных инъекций имеют размер 34G, внешний диаметр примерно 0,16 мм и внутренний диаметр 0,08 мм. Более узкие отверстия существуют как элементы индивидуальной разработки, но в этом масштабе ограничивающими факторами становятся однородность стенок и управляемость, а не процесс рисования. Вопрос 5. Какие допуски наиболее важны для индивидуальной гипотрубки? Допуски по наружному и внутреннему диаметру, однородность стенок и выпуклость. Равномерность и прямолинейность стенок объясняют большинство жалоб на перегибы и ориентацию кончиков, однако эти два показателя реже всего указываются на чертеже или подтверждаются при входном контроле. Вопрос 6. Вы производите гипотубки и катетеры по индивидуальному заказу? Да. LINSTANT экструдирует и обрабатывает полимерные трубки из PEEK, полиимида, PTFE, FEP, PFA, Pebax и TPU, а также производит армированные стержни, плетеные трубки и компоненты многослойных катетеров в соответствии с системой качества ISO 13485: 2016 в качестве партнера OEM/ODM. Выбор Hypotube вознаграждает за ранние решения. Зафиксируйте целевую жесткость, предел однородности стенки и метод проверки перед обрезкой инструмента, а остальная часть вала будет зависеть от цифр, а не от привычки. Независимо от того, будет ли окончательная конструкция изготовлена из нержавеющей стали с лазерным профилем, из PEEK или полиимидного стержня или из плетеного композита, те же три решения определяют, как она будет вести себя внутри сосуда. .article-section{margin-bottom:24px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section .chart-box{text-align:center;margin:16px 0;}.article-section .chart-box svg{width:440px;height:auto;display:inline-block;}.article-section .company-card{background:#eef4f9;border:1px solid #d3e2ee;border-left:4px solid #2b6cb0;border-radius:8px;padding:16px;}.article-section .takeaway{background:#f6f9fc;border-top:2px solid #2b6cb0;border-bottom:2px solid #2b6cb0;padding:16px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f4f8fb;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-item h3{color:#1f4e79;}@media (max-width:640px){.article-section .chart-box svg{width:100%;height:auto;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
07Oct-2026Объяснение гипотрубок: материалы, размеры и полимерные альтернативы катетерам

-
15Sep-2026Прецизионная обработка на станках с ЧПУ из PEEK: полное руководство по компонентам медицинского назначенияОбработка PEEK на станках с ЧПУ — один из наиболее надежных способов получения высокопроизводительных пластиковых деталей с жесткими допусками. В отличие от основных полимеров, PEEK сохраняет свои механические свойства при высоких температурах, устойчив к агрессивным химическим веществам и при этом обеспечивает чистоту резки при использовании правильных параметров. Для инженеров медицинского оборудования эту комбинацию сложно превзойти. Что делает PEEK сильным кандидатом для обработки на станках с ЧПУ? PEEK (полиэфирэфиркетон) представляет собой полукристаллический термопласт с постоянной рабочей температурой около 260°C и температурой плавления около 343°C. Он обеспечивает высокую прочность на растяжение и изгиб, превосходное сопротивление ползучести и низкое поглощение влаги, что придает обработанным деталям исключительную стабильность размеров. Эти свойства объясняют, почему отрасли промышленности, от аэрокосмической до медицинской, полагаются на PEEK для изготовления компонентов, которые должны выдерживать многократную стерилизацию, химическое воздействие и механическое воздействие. Относительные характеристики ненаполненного PEEK (иллюстративные оценки на основе типичных опубликованных данных) Предел прочности 85 Прочность на изгиб 80 Термическая стабильность 95 Химическая стойкость 90 Износостойкость 88 Машиностроители также ценят тот факт, что PEEK доступен в нескольких марках: без наполнителя, со стеклонаполнителем, с наполнением из углеродного волокна и для медицинского применения. Выбор влияет на образование стружки, износ инструмента и конечные свойства детали. Ненаполненный PEEK легче всего поддается обработке и дает чистую поверхность, тогда как армированные марки добавляют жесткости, но требуют более жесткой оснастки. Полукристаллическая структура также означает, что детали сохраняют свои механические характеристики после циклов стерилизации, что является решающим фактором для многоразовых медицинских инструментов. Лучшие практики обработки на станках с ЧПУ PEEK: что работает в реальном производстве PEEK ведет себя иначе, чем металл или стандартный пластик. Он производит длинную, волокнистую стружку, а не сломанную стружку, поэтому контроль стружки имеет важное значение. Материал также чувствителен к нагреву: слишком сильное трение может вызвать локальное плавление или шероховатость поверхности. Используйте острые инструменты из твердого сплава или поликристаллического алмаза (PCD). Карбида достаточно для большинства работ; PCD снижает износ при обработке наполненного PEEK. Подача и скорость имеют значение. Обычной отправной точкой является скорость резания 100–150 м/мин с небольшим количеством стружки, но всегда уточняйте это у поставщика материала. Обеспечьте прохладу зоны резания воздухом или, если это разрешено, заливкой охлаждающей жидкости. Это предотвращает растрескивание под напряжением и сохраняет толерантность. Рассмотрите возможность отжига заготовки из PEEK перед окончательной обработкой. Отжиг при 200-220°C снимает внутренние напряжения и улучшает стабильность размеров. Часто удаляйте волокнистую стружку, чтобы она не намоталась на инструмент. Диам. 4,0 мм ±0,05 мм 6,0 мм Для трубчатых компонентов необходима дополнительная осторожность, чтобы избежать обрушения стенок. Подробные советы по распиловке и облицовке можно найти в нашем руководстве по как разрезать трубку PEEK . На практике консервативный подход — более низкая скорость шпинделя, более острый инструмент и постоянная подача СОЖ — дает наиболее стабильные результаты. Если геометрия включает тонкие стенки, уменьшите скорость подачи перед изменением геометрии инструмента. Обработка PEEK медицинского назначения: что изменится? Производители медицинского оборудования не могут относиться к PEEK так же, как к промышленному компоненту. Сырье должно соответствовать требованиям биосовместимости, таким как USP Class VI или ISO 10993, а процесс обработки должен защищать деталь от загрязнения. Это означает специальное оборудование, фильтрованный воздух и строгие процедуры работы в чистых помещениях. Особенности обработки PEEK промышленного и медицинского класса Фактор Промышленный PEEK Медицинский ПЭЭК Сертификация материалов Стандартный паспорт USP Класс VI/ISO 10993 Окружающая среда Стандартный магазин Чистое помещение (ISO 7 или выше) Ограничения на инструмент Разрешены стандартные охлаждающие жидкости Минимизация загрязнения смазочного материала Документация Базовый осмотр Полная отслеживаемость партий и DHR Типичное использование Аэрокосмическая, автомобильная Катетеры, хирургические инструменты, имплантаты По нашему опыту, переход от промышленной к медицинской обработке — это нечто большее, чем просто сертификат на материал. Для этого требуются операторы, которые понимают, как один заусенец может поставить под угрозу работу устройства. Вот почему LINSTANT запускает проверенные процессы с документально подтвержденной отслеживаемостью каждой партии. Где детали PEEK, обработанные на станке с ЧПУ, используются в медицинских приборах PEEK, обработанный на станках с ЧПУ, используется во всех современных медицинских устройствах. Вы найдете его в фитингах катетеров, ручках эндоскопов, изоляторах хирургических инструментов и компонентах сердечных насосов. Его способность подвергаться многократной стерилизации без потери механических характеристик делает его идеальной заменой металла. PEEK также хорошо работает при сжимающих нагрузках, поэтому его можно использовать в седлах клапанов, корпусах насосов и зажимных механизмах, где стабильность размеров имеет решающее значение. Для прототипов обработка на станке с ЧПУ зачастую является самым быстрым способом проверки конструкции перед переходом к литью под давлением. Если вы создаете прототип нового устройства или переходите к производству, LINSTANT может оказать вам поддержку, предложив несколько форм продуктов PEEK, предназначенных для прямой интеграции в рабочий процесс с ЧПУ: Компоненты PEEK, изготовленные на станках с ЧПУ для производства медицинского оборудования В этом списке продукции представлены детали, обработанные из PEEK, подходящие для рабочих процессов с ЧПУ, обеспечивающие высокую точность, биосовместимость и термостойкость. Здесь это актуально как прямой вариант для прототипирования или серийного производства. Посмотреть продукт → Трубки из PEEK с точными допусками по размерам и возможностью многопросветной конструкции Изучите трубки из PEEK с внутренним диаметром от 0,10 мм и термостойкостью выше 250°C, а также варианты многопросветных и баллонных трубок. Идеально подходит для сердечно-сосудистых, спинальных и других интервенционных вмешательств. Посмотреть продукт → Услуги по литью под давлением PEEK для высокотемпературных стерилизуемых компонентов имплантатов Литье под давлением из PEEK обеспечивает производство в чистых помещениях, модуль упругости, близкий к костной ткани, и рентгенопрозрачность. Эта услуга предназначена для проектов, требующих сложной геометрии, контроля затрат и соблюдения правил имплантации. Посмотреть продукт → О компании Ningbo LINSTANT Polymer Materials Co., Ltd. Компания Ningbo LINSTANT Polymer Materials Co., Ltd. была основана в 2014 году и с тех пор превратилась в высокотехнологичное предприятие национального уровня с более чем 500 профессиональными сотрудниками. Компания стремится выйти за рамки роли традиционного поставщика компонентов и стать неотъемлемой частью продукции своих клиентов. От точного соответствия на этапе совместного проектирования до обеспечения надежности во время производства, LINSTANT глубоко интегрируется в основную цепочку создания стоимости продукции своих клиентов, превращая катетерную технологию в основное конкурентное преимущество своей продукции. Благодаря постоянным технологическим инновациям и строгому контролю качества мы можем предоставить производителям медицинского оборудования более безопасные, точные и технологически совершенные индивидуальные решения для катетерных систем. В дополнение к деталям из PEEK, обработанным на станках с ЧПУ, LINSTANT предлагает экструзию, формование, вторичные операции и обработку поверхности под одной крышей. Посетите наш Страница OEM/ODM чтобы увидеть, как мы реализуем индивидуальные проекты, от проектирования до проверки. Часто задаваемые вопросы об обработке PEEK с ЧПУ Сложно ли обрабатывать PEEK на станках с ЧПУ? Нет. Благодаря острым инструментам и контролируемому нагреву компания PEEK обрабатывает предсказуемо и производит чистые детали с жесткими допусками. Какая марка PEEK лучше всего подходит для обработки на станках с ЧПУ? Ненаполненный натуральный PEEK легче всего обрабатывать; наполненный углеродом PEEK повышает жесткость, но ускоряет износ инструмента. Каких допусков можно достичь при обработке PEEK? Небольшие обработанные детали из PEEK обычно выдерживают ±0,05 мм. Для более крупных или тонкостенных деталей может потребоваться ±0,1 мм. Чем PEEK отличается от PTFE или PI? PEEK прочнее и жестче, чем PTFE, и его легче обрабатывать, чем PI, но при этом он обеспечивает отличную термическую стойкость. Безопасен ли обработанный PEEK для медицинских устройств? Да, если вы используете PEEK медицинского назначения и производите продукцию в чистых помещениях с надлежащим контролем процесса. Почему PEEK так популярен в медицинском производстве? Он выдерживает многократную стерилизацию, выдерживает воздействие химикатов и сохраняет механическую целостность при длительной нагрузке. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
30Sep-2026Понимание гидрофильного покрытия: как оно уменьшает трение в медицинских устройствахНейроинтервенционисту предстоит девяносто минут до механической тромбэктомии. Каждый раз, когда микрокатетер огибает изгиб средней мозговой артерии, поверхностное сопротивление стенке сосуда приводит к тому, что кончик катетера отстает от стержня. Врач компенсирует это увеличением силы, направленной вперед, что увеличивает напряжение стенки. Именно эту проблему — трение между устройством и живой тканью — и призваны решить гидрофильные покрытия. Сведено к минимуму: гидрофильное покрытие превращает сухую полимерную поверхность с высоким коэффициентом трения во влажную поверхность, практически не имеющую трения. В этом разница между проталкиванием катетера через песок и его скольжением по пленке воды. Что такое гидрофильное покрытие? Краткий ответ: гидрофильное покрытие представляет собой тонкий слой сшитого полимера, обычно толщиной 1–10 мкм, химически связанный с поверхностью медицинского устройства. При воздействии воды или крови он впитывает влагу и набухает, образуя пограничный слой геля с низким сдвигом. Именно этот слой снижает коэффициент трения (CoF) на границе раздела устройство-ткань. Механизм – физико-химический. Используемые полимеры — обычно поливинилпирролидон (ПВП), полиакриламид или сополимеры полиэтиленоксида — несут функциональные группы, которые образуют водородные связи с водой. В течение нескольких секунд после смачивания на поверхности с покрытием образуется гидратированная оболочка. Под нагрузкой сдвиговое смещение происходит внутри слоя связанной воды, а не на границе раздела твердых тел. Таким образом, трение падает с диапазона 0,3–0,5, типичного для полимерных трубок без покрытия, до уровня ниже 0,05, что в большинстве опубликованных сравнений превышает 90 процентов. Поперечное сечение стенки катетера — изометрическая проекция Слои показаны разделенными для ясности гидрофильный верхнее покрытие (1–10 мкм) Связующий слой / букварь Субстрат (стенка экструдированной трубы) Почему смазывающая способность имеет значение Смазывающая способность не является проблемой поверхностного восприятия; это параметр безопасности пациента. Устройства, которые проходят через кровеносные сосуды, мочеточники и желчные протоки, взаимодействуют с хрупкими тканями. Высокое трение приводит к спазму сосудов, повреждению интимы и необходимости более агрессивных манипуляций с катетером. Опубликованные оценки эффективности интервенционных устройств неизменно показывают, что устройства с покрытием требуют значительно меньшего усилия при введении, чем эквивалентные версии без покрытия, и эта сила возрастает медленнее при неоднократном изменении положения устройства. Репрезентативные значения коэффициента трения на мокрой дороге иллюстрируют разницу: Коэффициент трения мокрой поверхности по типу поверхности 0.48 0.18 0.15 0.03 без покрытия Силикон ПТФЭ гидрофильный Репрезентативные значения из опубликованной литературы по покрытиям медицинского оборудования; ниже — лучше. Разница имеет клиническое значение. Устройство, которое движется плавно, снижает риск спазма сосудов, рассечения интимы и необходимости повторного перемещения — параметры, которые напрямую влияют на время процедуры и результаты лечения пациента. Гидрофильные и гидрофобные покрытия Гидрофобные покрытия, такие как слои на основе ПТФЭ, силикона или парафина, отталкивают воду и снижают трение за счет минимизации поверхностной адгезии. Они эффективны в сухих условиях, но их CoF во влажной среде крови обычно остается выше 0,1. Гидрофильные покрытия действуют наоборот: они притягивают и удерживают воду, создавая пограничный слой, который превосходит любую гидрофобную поверхность после гидратации. Выбор зависит от контекста использования. Для проводников конструкции с насадкой из ПТФЭ остаются стандартными, поскольку желательна сухая поверхность с низким уровнем скольжения. Для катетеров и интродьюсеров, требующих влажной навигации, гидрофильные системы обеспечивают более низкий и более стабильный CoF. Ключевые различия между подходами к гидрофильному и гидрофобному покрытию для медицинских устройств. Недвижимость гидрофильный coating Гидрофобное покрытие Угол контакта с водой >90° Трение во влажном состоянии КоФ 0,02–0,05 КоФ 0,1–0,25 Смазочный механизм Пограничный слой гидратированного геля Низкая поверхностная энергия отталкивает жидкость. Типичное использование Катетеры, интродьюсеры, микрокатетеры Проводники, клапанные компоненты Химия гидрофильных покрытий На рынке покрытий для медицинского оборудования доминируют три семейства полимеров. Системы на основе ПВП являются наиболее распространенными для катетеров. Они сочетают в себе высокое водопоглощение с отличным образованием пленки и могут сшиваться термически или УФ-излучением. Полиакриламидные покрытия обеспечивают высокую долговечность при многократном тестировании на протирание, что делает их частым выбором для интродьюсеров и более крупных устройств. Системы на основе ПЭО используются, когда требуется продолжительный цикл влажно-сухой эксплуатации; их более медленная кинетика гидратации обеспечивает устойчивую смазку в течение более длительных процедур. Поверхностная энергия подложки определяет способ крепления покрытия. Высокоэнергетические термопласты, такие как нейлон, Pebax и ТПУ, хорошо связываются после плазменной активации. Фторполимеры, такие как ПТФЭ и ФЭП, требуют травления или связующего слоя грунтовки. Пропуск подготовки поверхности является наиболее распространенной первопричиной отслоения покрытия на производстве. Как наносятся гидрофильные покрытия Три процесса охватывают почти все катетеры и трубки. Покрытие погружением — наиболее распространенное — обеспечивает равномерное покрытие сложных внешних профилей. Устройство погружается в раствор для покрытия и извлекается с контролируемой скоростью; Толщина влажной пленки зависит от скорости извлечения и вязкости раствора, при этом типичная толщина сухой пленки составляет 2–8 мкм. Нанесение распылением рекомендуется, когда необходимо выборочное покрытие, например, для покрытия только дистального сегмента стержня. Наполняющее и дренажное покрытие, при котором просвет катетера заполняет раствор покрытия, а затем дренирует его, является предпочтительным методом обработки внутренней поверхности. Контроль процесса имеет большее значение, чем выбор химического состава. Дрейф вязкости, увлеченные пузырьки, влажность и однородность температуры отверждения — все это влияет на конечный коэффициент трения и характеристики адгезии. Компания LINSTANT управляет специальными линиями обработки поверхности на своем предприятии, контролируемом GMP, что позволяет проектам катетеров переходить от экструдированного субстрата к готовому продукту с покрытием под одной крышей. Угол контакта с водой в зависимости от состояния поверхности 20° 40° 60° 80° 72° без покрытия 35° Плазменная обработка 12° гидрофильный Типичные значения для подложек из ПЭТ (полиэтилентерефталата); меньший угол означает лучшее смачивание. Ключевые преимущества производительности Гидрофильные покрытия обеспечивают заметное улучшение производительности, которое сохраняется на протяжении всего жизненного цикла устройства. В стендовых сравнениях катетеры с покрытием обычно достигают 90-процентного или более снижения влажного CoF и пропорционального уменьшения силы введения. Кроме того: Травма сосудов снижается: меньшее поверхностное сопротивление означает меньшую денудацию эндотелия и меньший вазоспазм. Улучшается управление устройством: врачи могут чувствовать реакцию наконечника, поскольку давление колонки не поглощается трением вдоль стержня. Изменение положения становится менее травматичным: при повторном дистальном выдвижении и ретракции трение в устройствах с покрытием нарастает медленнее, чем в контрольных устройствах без покрытия. Характеристики производительности — гидрофильный катетер в сравнении с катетером без покрытия Смазывающая способность Долговечность Биокомпат. Адгезия Травма тканей сокращение гидрофильный coated без покрытия Приложения для интервенционных устройств Гидрофильные покрытия применяются везде, где устройство должно перемещаться по просвету во влажных условиях. Основные приложения включают в себя: Ангиографические катетеры для диагностической визуализации Проводниковые катетеры, используемые для доставки баллонов и стентов. Микрокатетеры для нейрососудистой и периферической эмболизации Ингредиенты для доступа к мочеточникам и катетеры для баллонной дилатации Эндоскопические аксессуары, проходящие через рабочие каналы Микрокатетер с настраиваемой жесткостью и закругленным кончиком Этот небольшой армированный катетер предназначен для прохождения извилистых сосудов при минимально инвазивных процедурах. Его настраиваемая твердость и закругленная головка подходят для применений, где требуется низкое трение по всей длине. Посмотреть продукт → Требования к производительности различаются в зависимости от приложения. Например, направляющий катетер должен иметь высокую проталкиваемость на проксимальном конце и низкое трение на дистальном стержне, где он проходит по проводнику. Микрокатетер, напротив, требует одинаково низкого трения по всей длине, поскольку последний подход к поражению почти всегда является наиболее извилистым. Подробное объяснение конструкции направляющего катетера можно найти в нашей технической статье направляющие катетеры . Ангиографический катетер для доставки контрастного вещества и устойчивости к давлению Этот катетер обеспечивает канал для рентгеноконтрастных веществ во время рентгенодиагностики. Он имеет плетеную конструкцию из нержавеющей стали, мягкий наконечник и выдерживает давление до 1200 фунтов на квадратный дюйм, что соответствует различным требованиям к производительности. Посмотреть продукт → Сила трения во время повторяющихся циклов введения Относительная сила трения 5 10 15 20 50 100 150 без покрытия гидрофильный Иллюстративные данные моделирования использования с повторным дистальным продвижением. Выбор партнера по гидрофильному покрытию При оценке аутсорсингового партнера по гидрофильному покрытию имеют значение четыре момента: Субстрат capability — производит ли партнер собственные трубки или необходимо брать подложку из другого источника? Зрелость процесса — запросите данные CoF и адгезии на реальном основании, а не только в таблице данных. Совместимость лекарств — убедитесь, что покрытие отверждается в пределах теплового баланса устройства. Проверка стерилизации — убедитесь, что EtO или гамма-циклы не ухудшают характеристики покрытия. Партнер, обладающий собственной экструзией, нанесением покрытий и вторичной обработкой, может значительно сократить сроки разработки. ЛИНСТАНТ Программа OEM/ODM обеспечивает вертикальную интеграцию, от выбора полимера до окончательной сборки. Обсудите требования заранее, особенно если устройство имеет необычную геометрию или подложку из фторполимера. О компании Ningbo LINSTANT Polymer Materials Co., Ltd. Компания Ningbo LINSTANT Polymer Materials Co., Ltd. была основана в 2014 году и с тех пор превратилась в высокотехнологичное предприятие национального уровня с более чем 500 профессиональными сотрудниками. Компания стремится выйти за рамки роли традиционного поставщика компонентов и стать неотъемлемой частью продукции своих клиентов. От точного соответствия на этапе совместного проектирования до обеспечения надежности во время производства, LINSTANT глубоко интегрируется в основную цепочку создания стоимости продукции своих клиентов, превращая катетерную технологию в основное конкурентное преимущество своей продукции. Благодаря постоянным технологическим инновациям и строгому контролю качества мы можем предоставить производителям медицинского оборудования более безопасные, точные и технологически совершенные индивидуальные решения для катетерных систем. Часто задаваемые вопросы по гидрофильному покрытию Вопрос 1. Как долго сохраняется гидрофильное покрытие на катетере? Хорошо отвержденное гидрофильное покрытие обычно сохраняет смазывающую способность на протяжении всей процедуры — обычно от 20 минут до 4 часов непрерывного влажного контакта. Долговечность зависит от качества отверждения, адгезии подложки и стерилизации; после повторной езды на велосипеде трение постепенно возрастает, но для многих конфигураций обычно остается ниже 0,1. В2. Каков коэффициент трения гидрофильного покрытия? Влажный CoF обычно составляет 0,02–0,05 по сравнению с 0,3–0,5 для полимерных трубок без покрытия. Точное значение зависит от подложки, толщины покрытия, условий отверждения и используемого метода испытаний. Вопрос 3. Можно ли наносить гидрофильное покрытие на трубки из ПТФЭ или ПЭЭК? Да, при правильной подготовке поверхности. Перед нанесением покрытия ПТФЭ требует химического травления или плазменной обработки; PEEK можно покрыть после плазменной активации или совместимой грунтовкой. Проверка границы раздела подложка-покрытие на ранних этапах проекта позволяет избежать сбоев соединения в дальнейшем. Вопрос 4. Как проверяется адгезия покрытия при производстве медицинского оборудования? Стандартные методы включают испытание на защемление (многократное защемление поверхности с покрытием и проверку на расслоение), испытание на адгезию при натяжении ленты и поперечные сечения сканирующей электронной микроскопии после испытания на выдержку. Вопрос 5. Влияет ли гидрофильное покрытие на биосовместимость? Ингредиенты покрытия проверяются на цитосовместимость по стандарту ISO 10993-5; большинство коммерческих систем нецитотоксичны. Однако каждую конфигурацию устройства следует тестировать с помощью заключительного цикла стерилизации, поскольку EtO или гамма-облучение могут изменить плотность поперечных связей. Вопрос 6. Как гидрофильное покрытие снижает трение в катетере? Во влажном состоянии полимерная матрица покрытия впитывает воду и образует скользкий слой гидратированного геля. Сдвиг происходит между устройством и тканью внутри этого богатого водой слоя, а не на границе твердого тела, поэтому трение снижается более чем на 90 процентов. .article-section table{display: table!important;border-collapse:collapse;margin:20px auto;width:100%;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f2f2f2;text-align:left;} .article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-box{width:440px;margin:20px auto;text-align:center;} .chart-box svg{display:block;margin:0 auto;width:440px;height:auto;} .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:20px 0;} .faq-item{background:#f0f7fb;border-left:4px solid #2e9e5b;border-radius:8px;padding:16px;} .faq-item:nth-child(odd){background:#fff3e8;border-left-color:#e07a3f;} .faq-item h3{font-size:15px;font-weight:bold;margin-bottom:8px!important;color:#1a3a5c;} .faq-item p{font-size:15px!important;margin-bottom:0!important;color:#444;line-height:1.5;} @media (max-width:640px){ .chart-box{width:100%;} .chart-box svg{width:100%;height:auto;} .faq-grid{grid-template-columns:1fr;} } .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
23Sep-2026Практическое руководство по формованию наконечников: использование, выбор и ключевые соображенияВы находитесь на заключительном этапе разработки нового направляющего катетера. Стержень хорошо толкает, изогнутая форма держит курс, но кончик продолжает цепляться за моделируемую анатомию при первом изгибе. В большинстве случаев проблема заключается не в конструкции стержня или смеси полимеров, а в этапе формирования наконечника. Формирование кончиков не является косметической отделочной операцией. Именно этот процесс определяет, может ли устройство безопасно перемещаться по извилистым сосудам, пересекать узкий участок поражения или получать доступ к дистальной ветви, не вызывая травмы. Для инженеров медицинского оборудования идея проста: сначала сделайте правильный наконечник, и остальная часть устройства сможет работать. Что такое формирование кончика катетера? Формирование кончика катетера — это вторичная операция, основанная на нагревании. Предварительно экструдированную трубку помещают в формовочный инструмент, нагревают до тех пор, пока полимер не размягчится, придают ей заданную геометрию, а затем охлаждают для фиксации формы. Процесс контролируется четырьмя независимыми переменными: Температура нагрева и профиль рампы Зазор в форме и время выдержки Осевая сила, вакуум или внутреннее давление воздуха Скорость охлаждения и отклонение после охлаждения На практическом уровне формирование кончика берет дистальный конец катетера и превращает его в конусную, куполообразную, расширяющуюся или изогнутую форму. Выбор геометрии соответствует предполагаемой клинической функции. Мягкий конус помогает отслеживать проводник, куполообразный кончик защищает стенку сосуда, а изогнутый кончик помогает перенаправить устройство. Где в производственном процессе находится формирование наконечника Формирование наконечника обычно происходит после экструзии и плетения, а также перед сборкой втулки или окончательного соединения компонентов. Это означает, что любой дефект, обнаруженный во время формирования наконечника, также влияет на выход продукции на этапе добычи. Дисциплинированная разработка процессов предотвращает циклы доработок. Катетер Совет Верхняя форма Нижняя форма Обогреватель Изометрическая иллюстрация формы для формирования наконечника катетера, показывающая трубку, геометрию наконечника, зону нагрева и верхнюю/нижнюю половины формы. Почему нельзя пренебрегать качеством формирования наконечника Форма кончика катетера влияет не только на внешний вид устройства. Это имеет прямые последствия для: Сосудистая безопасность. Острый край или заусенец на кончике могут рассечь стенку сосуда или вызвать эмболию. Отслеживаемость и проходимость. Правильно сформированный конус более эффективно передает крутящий момент и толкающую силу по извилистой траектории. Совместимость проводников и устройств. Геометрия наконечника определяет, насколько легко провод или другое устройство проходит через просвет. Производительность изображения. Мерцающий или неровный кончик может создавать артефакты при рентгеноскопии или ОКТ. Прочность сборки. Отклонения в размерах наконечника затрудняют приклеивание рентгеноконтрастного маркера или соединение дистального отдела. Короче говоря, формирование наконечника — это последняя линия защиты между хорошим устройством и хорошим дизайном. Это понимание определяет, почему ведущие производители инвестируют в определение характеристик процесса на этом этапе. Выбор материалов для формирования наконечника Выбор материала влияет на окно процесса больше, чем любая другая переменная. Каждое семейство полимеров имеет свое термическое поведение, прочность расплава и профиль усадки. «Рабочая лошадка» полимеров: Пебакс, ТПУ и нейлон. Пебакс (полиэфирблокамид) является наиболее распространенным материалом для мягких кончиков катетеров. Диапазон твердости по Шору от 25D до 72D позволяет инженерам сбалансировать гибкость и передачу крутящего момента. Типичное окно формования находится в диапазоне от 150°С до 210°C, что достаточно низко, чтобы уменьшить тепловые повреждения, но достаточно высоко, чтобы быстро придать форму наконечнику. ТПУ (термопластичный полиуретан) обладает превосходной стойкостью к истиранию и может содержать рентгеноконтрастные наполнители. Наконечники ТПУ обычно формируются при температуре 160–220 ° C. Его более низкая прочность расплава требует более плотного зазора в форме, чтобы избежать провисания. Нейлон (полиамид) обеспечивает более высокую прочность колонки и часто используется в наконечниках со сложными структурными требованиями. Однако чувствительность к влаге может привести к дефектам поверхности, поэтому перед формованием необходимо обеспечить сухое кондиционирование воздуха. Высокопроизводительные варианты: ПЭК и полиимид ПЭК — отличный выбор для устройств, которым требуется высокая усталостная прочность и термостойкость. Формование наконечника из PEEK требует температуры формы в диапазоне 340–400°С. Поскольку PEEK расширяется больше, чем стандартные конструкционные пластики, зазор в форме должен быть меньше, чтобы предотвратить прилипание или истирание. Полиимид не формуется из расплава. Его ценность заключается в тонкостенных, термостойких валах. Для формирования наконечников производители обычно полагаются на методы на основе клея или растворителей. Фторполимеры: низкое трение, ограниченная формуемость ПТФЭ и ФЭП обладают наилучшей смазывающей способностью и химической стойкостью, но они не растекаются в стандартной форме для формования наконечников. ПТФЭ вообще не подлежит переработке из расплава. На практике наконечник из фторполимера получается путем приклеивания отдельной дистальной части с низким коэффициентом трения или с использованием технологии термоусадки. Таблица 1. Сравнение распространенных материалов для формирования кончика катетера. Материал Твердость по Шору Формирование температуры Ключевой риск Пебакс 25Д–72Д 150–210°С Термическая деградация ТПУ 80А–95А 160–220°С Провисание расплава Нейлон 30Д–65Д 170–230°С Чувствительность к влаге PEEK 80Д–90Д 340–400°C Перегрев/залипание Полиимид Жесткий Не формуемый Проблемы с адгезией ПТФЭ/ФЭП 50Д–55Д Не формуется из расплава Без обработки расплавом Прецизионные баллонные трубки для медицинских катетеров Баллонные трубки с жесткими допусками до ±0,01 мм и многослойными вариантами с давлением разрыва до 55 атм. Подходит для катетеров с баллонной дилатацией при сердечно-сосудистых и минимально инвазивных процедурах, обладает стабильными механическими свойствами. Посмотреть продукт → Типичная начальная температура для формирования кончика катетера Pebax 150°C ТПУ 160°С Нейлон 170°С PEEK 340°С ПТФЭ Н/Д ПИ Н/Д Температурные диапазоны являются типичными значениями для полимеров медицинского назначения, обобщенными на основе общих технических рекомендаций и технологических данных LINSTANT. Когда наконечнику приходится работать с баллоном, выбор марки трубки баллона влияет на сборку в целом. Многие инженеры ищут партнера, который может поставить баллонные трубки с постоянным формированием кончика. Ассортимент медицинских баллонных трубок LINSTANT включает однослойные, двухслойные и трехслойные варианты именно потому, что кончик находится там, где встречаются различные структуры стенок. Распространенные дефекты формирования наконечника и способы их предотвращения В производственных условиях дефекты формирования наконечников делятся на несколько повторяющихся семейств. Раннее их распознавание предотвращает систематический брак. Таблица 2. Типичные дефекты формирования наконечника, основные причины и меры противодействия. Дефект Основная причина Контрмера Бурр/вспышка Зазор в форме слишком большой или слишком высокая температура Уменьшите зазор, понизьте температуру, отрегулируйте скорость охлаждения Несоответствие размеров Неравномерный нагрев или изменение партии материала Повторная аттестация теплового профиля, проверка партии материала Изменение толщины стенки Несоосная форма или эксцентриковая трубка Выровняйте инструмент, проверьте концентричность трубы. Тусклая или волнистая поверхность Неправильная скорость охлаждения или чрезмерное время выдержки. Сократите выдержку, оптимизируйте кривую охлаждения Закрытый/свернутый наконечник Чрезмерный вакуум или избыточное давление Баланс внутреннего давления и вентиляции Сварочная линия Столкновение фронта потока в многослойном наконечнике Отрегулируйте геометрию формы или комбинацию материалов. Для микрокатетеров контроль формирования кончика еще более требователен, поскольку толщина стенки часто составляет менее 0,2 мм. Изменение температуры на 5°C может превратить чистый конус в мягкий, нефункциональный наконечник. Правильное формирование кончика микрокатетера обычно включает инфракрасный или радиочастотный нагрев с контролем температуры с обратной связью. Усиленный микрокатетер для минимально инвазивной хирургии Микрокатетер с внешним диаметром менее 1 мм, настраиваемой твердостью и изменением диаметра для навигации по извилистым сосудам. Закругленный кончик снижает травмоопасность, что делает его идеальным для нейровмешательства, лечения сердечно-сосудистых заболеваний и опухолей. Посмотреть продукт → Когда вы работаете с трубками из PEEK, риск перегрева реален. Для формирования PEEK без обугливания и потери механических свойств необходимы современные инструменты. Подробнее об этом конкретном материале читайте в нашей статье на формирование наконечника, медицинские трубки из PEEK . О компании LINSTANT: партнере по изготовлению индивидуальных катетерных систем Компания Ningbo LINSTANT Polymer Materials Co., Ltd. была основана в 2014 году и с тех пор превратилась в высокотехнологичное предприятие национального уровня с более чем 500 профессиональными сотрудниками. Компания стремится выйти за рамки роли традиционного поставщика компонентов и стать неотъемлемой частью продукции своих клиентов. От точного соответствия на этапе совместного проектирования до обеспечения надежности во время производства, LINSTANT глубоко интегрируется в основную цепочку создания стоимости продукции своих клиентов, превращая катетерную технологию в основное конкурентное преимущество своей продукции. Благодаря постоянным технологическим инновациям и строгому контролю качества мы можем предоставить производителям медицинского оборудования более безопасные, точные и технологически совершенные индивидуальные решения для катетерных систем. LINSTANT управляет чистым помещением площадью около 20 000 м², соответствующим требованиям GMP, с 15 импортными экструзионными линиями, 8 специализированными экструзионными линиями из PEEK, 2 линиями литьевого формования и около 100 комплектами оборудования для оплетки, пружин, нанесения покрытий и сварки. Эта мощность поддерживает как мелкомасштабное пилотное производство, так и устойчивые объемы поставок. Проводник с высоким крутящим моментом и плетеной структурой Направляющий катетер с многоступенчатой твердостью, мягким дистальным кончиком и плетеным стержнем для превосходного крутящего момента и стабильности. Ультратонкие стенки и внутренний слой из ПТФЭ обеспечивают плавную доставку устройства, что поддерживается производством в чистых помещениях, соответствующим требованиям GMP. Посмотреть продукт → От чертежа к производству: как масштабировать конструкцию, формирующую наконечник Для внедрения в производство спецификации по формованию наконечников требуется нечто большее, чем просто пресс-форма. Это требует определения характеристик процесса, проверки первого изделия и контролируемых производственных параметров. Хороший партнер определит окно процесса, документирует критические параметры процесса и поддержит действия по проверке. ЛИНСТАНТ OEM/ODM-услуги охватить весь путь от выбора материала и оснастки до пилотных запусков и серийного производства. Для европейских и североамериканских групп устройств преимуществом является единый поставщик с собственной экструзией и вторичной обработкой, что снижает риски при транспортировке и сокращает время выполнения заказов. Часто задаваемые вопросы о формировании кончика катетера Вопрос 1. Что такое формирование кончика катетера? Катетер tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety. В2. Какие материалы лучше всего подходят для формирования кончиков? Обычно используются Pebax, TPU, нейлон и PEEK. Полиимид и ПТФЭ обычно требуют склеивания или механических методов вместо термической формовки. Вопрос 3. Что вызывает дефекты формирования кончиков? Неравномерный нагрев, плохое выравнивание формы, избыточное давление и несовместимые марки материалов являются наиболее частыми причинами возникновения заусенцев, заусенцев или проблем с размерами. Вопрос 4. Как проверяется качество формирования наконечника? Для проверки формованного наконечника обычно объединяют оптический контроль, измерение размеров, испытание на герметичность и испытание на разрывное давление. Вопрос 5. Предлагает ли LINSTANT изготовление наконечников по индивидуальному заказу? Да. Программа OEM/ODM компании LINSTANT поддерживает формирование наконечников по индивидуальному заказу, начиная с этапа проектирования и заканчивая разработкой оснастки и серийным производством. Вопрос 6. В чем разница между типпингом и формированием кончика? Советping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing. .article-section { margin-bottom:28px; }.article-section h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important; }.article-section h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; }.article-section p { font-size:16px!important; margin-bottom:12px; }.article-section ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; }.article-section ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; }.article-section li { list-style:inherit; font-size:16px; margin-bottom:6px; }.article-section table { display:table!important; border-collapse:collapse; }.article-section thead { display:table-header-group!important; }.article-section tbody { display:table-row-group!important; }.article-section tr { display:table-row!important; }.article-section th { display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; }.article-section td { display:table-cell!important; border:1px solid #cccccc; padding:8px; }.article-section caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.intro-section { background:#f0f7ff; border-left:4px solid #2b7bb9; padding:18px 20px; }.process-section { background:#ffffff; }.why-section { background:#f8f8f8; padding:18px 20px; }.materials-section { border-top:2px solid #e0e0e0; }.quality-section { background:#fffaf0; padding:18px 20px; }.company-section { background:#f0f4f0; padding:18px 20px; border-radius:8px; }.partner-section { background:#f8f0f4; padding:18px 20px; }.faq-section { border-top:3px solid #2b7bb9; }.svg-figure { width:440px; margin:0 auto; text-align:center; }.figure-caption { font-size:14px; color:#666; font-style:italic; margin-top:8px; }.chart { width:440px; margin:0 auto 20px; background:#f9f9f9; padding:16px; border-radius:8px; }.chart-title { font-size:15px; font-weight:bold; text-align:center; margin-bottom:14px; }.bar-row { display:flex; align-items:center; margin-bottom:10px; }.bar-label { width:90px; font-size:14px; }.bar-track { flex:1; background:#e5e5e5; border-radius:5px; height:22px; }.bar-fill { height:100%; border-radius:5px; background:#4a90d9; }.bar-range { width:90px; font-size:13px; margin-left:8px; }.source-note { font-size:13px; color:#777; font-style:italic; margin-top:6px; }.faq-grid { display:grid; grid-template-columns:1fr 1fr; gap:16px; }.faq-item { background:#edf4fb; border-radius:8px; padding:14px 16px; border-left:4px solid #2b7bb9; }.faq-item h3 { font-size:15px; font-weight:bold; margin-bottom:6px; }.faq-item p { font-size:15px; margin-bottom:0; }@media (max-width:640px) {.svg-figure, .chart { width:100%; }.svg-figure svg { width:100%; height:auto; }.faq-grid { grid-template-columns:1fr; }.bar-label { width:70px; font-size:13px; }.bar-range { width:74px; font-size:12px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
16Sep-2026Полиамид против полиимида: ключевые различия, плюсы и минусы медицинских трубок и катетеровВыбор между полиамидом и полиимидом для компонента медицинского катетера — это решение, которое влияет на производительность устройства, стоимость производства и нормативный риск. Практический ответ прост: полиамид — правильный выбор, когда приоритетом являются гибкость, устойчивость к изломам и бюджет; полиимид является правильным выбором, когда прочность тонкостенных материалов, термическая стабильность и точность размеров имеют решающее значение. Молекулярная разница объясняет разницу в производительности. Полиамид состоит из гибких амидных цепей, которые делают материал прочным и пластичным, но ограничивают его термостойкость. Полиимид содержит жесткие имидные кольца, которые выдерживают гораздо более высокие температуры, но уменьшают удлинение при разрыве. В этой статье мы сравниваем оба полимера по свойствам, которые наиболее важны при производстве медицинских трубок и катетеров. Что такое полиамид (ПА)? Полиамид, широко известный как нейлон, представляет собой полукристаллический термопласт с повторяющимися амидными связями. Наиболее распространенными медицинскими марками являются PA11 и PA12, которые обеспечивают баланс прочности, гибкости и технологичности. PA6 и PA66 также используются в неимплантируемых компонентах устройств, где требуется более высокая жесткость. К основным свойствам полиамидов относятся: Прочность на разрыв от 50 до 90 МПа, в зависимости от содержания влаги и марки. Высокое удлинение при разрыве, часто превышающее 200% для PA12, что обеспечивает отличную устойчивость к излому тонкостенных трубок. Постоянная рабочая температура от 100 до 120°С, с кратковременными пиками около 150°C. Водопоглощение от 1 до 3%, что может привести к изменению размеров и небольшому снижению жесткости. Низкая стоимость материала и отличная экструдируемость делают его выбором по умолчанию для чувствительных к стоимости компонентов. Многопросветные трубки для одновременного доступа в медицинских катетерах Многопросветная трубка имеет несколько каналов в одной трубке, что обеспечивает одновременное прохождение проводников, лекарств и газов. Он предлагает настраиваемую конфигурацию просветов до 10, хорошие механические свойства и биосовместимость, что делает его пригодным для сложных интервенционных процедур. Посмотреть продукт → В производстве медицинского оборудования полиамид широко используется для изготовления гибких стержней катетеров, баллонных трубок и многопросветной экструзии. Трубки из ПА часто подвергаются совместной экструзии с другими полимерами для создания устройства с мягким, устойчивым к перегибам корпусом и жесткой проксимальной частью. Полиамид также хорошо работает при термоусадке, где его низкая температура плавления и хорошая склеиваемость создают надежные соединения. Что такое полиимид (ПИ)? Полиимид — это высокоэффективный полимер с имидными кольцами в основной цепи. Он доступен как в термореактивной, так и в термопластической форме и используется в медицинских устройствах в первую очередь в качестве тонкостенного материала трубок для стержней катетеров, направляющих катетеров и микрокатетеров. К основным свойствам полиимидов относятся: Прочность на разрыв от 120 до 200 МПа для тянутых или армированных марок. Температура непрерывной эксплуатации от 250 до 300°С, с кратковременными пиками выше 400°С. Низкое удлинение при разрыве (от 5 до 15%), обеспечивающее высокую толкаемость и передачу крутящего момента. Поглощение влаги ниже 0,3%, что обеспечивает стабильность размеров во влажной среде. Исключительная устойчивость к гидролизу, растворителям, гамма-излучению и стерилизации EtO. Медицинские полиимидные трубки с тонкими стенками и высоким модулем упругости Медицинские полиимидные трубки сочетают в себе прочность, износостойкость и устойчивость к сверхвысоким температурам. Его тонкие стенки максимально увеличивают внутренний просвет, сохраняя при этом высокий модуль упругости, предотвращая прогибание в условиях извилистой анатомии, что идеально подходит для нейрососудистых и коронарных катетеров. Посмотреть продукт → Сочетание высокого модуля упругости и тонкой стенки делает полиимид столь привлекательным для изготовления нейрососудистых катетеров, коронарных микрокатетеров и направляющих катетеров. Более тонкая стенка при том же внешнем диаметре обеспечивает больший внутренний просвет для пересечения проволоки, а высокий модуль упругости предотвращает коробление во время навигации по извилистой анатомии. Полиамид против полиимида: прямое сравнение Когда эти два материала помещаются рядом, различия в характеристиках и стоимости становятся сразу заметными. В таблице ниже приведены ключевые инженерные свойства, которые производители устройств должны оценивать при выборе материала. Таблица 1: Сравнение свойств полиамида (PA) и полиимида (PI) Недвижимость Полиамид (ПА) Полиимид (ПИ) Химическая структура Амидные связи Имидные кольца Постоянная рабочая температура 100-120°С 250-300°С Предел прочности 50-90 МПа 120-200 МПа Удлинение при разрыве 100-300% 5-15% Водопоглощение 1-3% Устойчивость к радиации Умеренный Отлично Химическая стойкость Хорошо сочетается с обычными растворителями Отлично to most chemicals Относительная стоимость материала 1x 5-10x Метод обработки Экструзия, литье под давлением Литье раствора, специализированная экструзия Тепловой зазор является наиболее очевидным отличием. Согласно опубликованным техническим характеристикам материалов, полиамид работает при температуре около 120°C в непрерывном режиме, тогда как полиимид может работать при температуре до 300°C. Для медицинских устройств, которые подвергаются термосварке, лазерной сварке или высокотемпературной формовке наконечников, эта разница имеет решающее значение. 0°C 100°С 200°С 300°C 400°C ПА (нейлон): 120°C ПИ: 300°С Механические и термические свойства на практике В реальной конструкции катетера механическое поведение полимерной трубки определяется прочностью на разрыв, удлинением при разрыве и модулем изгиба. Большое удлинение полиамида делает трубку со стенкой 0,15 мм чрезвычайно устойчивой к перегибам при изгибе по радиусу от 8 до 10 мм. Высокая прочность на разрыв и низкое удлинение полиимида позволяют трубке со стенкой 0,05 мм выдерживать крутящий момент и толкающую силу, необходимые для достижения дистальной анатомии, но она может перегнуться при резком изгибе. Термальный Мех Гибкий Химия Элек Стоимость Полиамид Полиимид Вот почему многие разработчики устройств используют составной подход. Полиимидный стержень обеспечивает возможность толкания и реакцию на крутящий момент, в то время как более мягкий полимер — часто полиамид или Pebax — прикрепляется к дистальной части для улучшения гибкости и отслеживаемости. Трубка, армированная ПИ, с внешним слоем из полиамида сочетает в себе преимущества обоих материалов: жесткость тонкостенной структуры для прохождения извилистых анатомий и гибкий, устойчивый к перегибам наконечник для безопасного пересечения. Чтобы более подробно понять, в чем преимущество PI в конструкции катетера, прочитайте нашу статью Ключевые эксплуатационные характеристики медицинских полиимидных трубок . PI-слой Стенка 0,03-0,10 мм Люмен Путь проводника Вопросы стоимости и закупок Стоимость часто является решающим фактором для некритических приложений. Полиамидная смола обычно стоит от одной пятой до одной десятой стоимости полиимидного материала того же объема. Однако общая стоимость компонентов не масштабируется линейно. Полиимидные трубы можно экструдировать до очень тонких стенок, что снижает расход материала на единицу длины. Для устройства, в котором профиль катетера должен быть меньше одного французского размера, преимущества полиимида в производительности намного перевешивают надбавку к цене. С точки зрения закупок важно задаться вопросом о отслеживаемости и толерантности. Медицинские полиимидные трубки доступны с допусками по внутреннему/наружному диаметру до ±0,01 мм, тогда как полиамидные трубки обычно имеют допуск от ±0,02 до ±0,05 мм. Эти допуски напрямую влияют на конечные характеристики устройства и должны быть частью проверки спецификаций во время квалификации поставщика. Еще одним фактором закупок является доходность. Полиимид более жесткий и хрупкий в тонкостенной форме, поэтому его обычно обрабатывают партиями, и при намотке или лазерной обработке он может иметь более высокий процент брака. Полиамид, напротив, обрабатывается более щадяще и часто поставляется в рулонах непрерывного действия, что позволяет сократить трудозатраты при крупносерийном производстве. Выбор подходящего материала для трубок катетера При выборе между полиамидом и полиимидом воспользуйтесь этим кратким руководством по принятию решений: Выбирайте полиамид (ПА), когда: Для устройства требуется мягкая, гибкая и устойчивая к перегибам дистальная часть. В процессе производства трубка не подвергается воздействию температур выше 120°C. Стоимость материалов является доминирующим ограничением закупок. Компонент является частью многослойной совместной экструзии, где необходимы прочность и способность к склеиванию. Выбирайте полиимид (ПИ), когда: Катетер должен достигать глубокой сосудистой анатомии с высоким крутящим моментом и возможностью проталкивания. Стенка трубки должна быть как можно тоньше, чтобы максимально увеличить внутренний просвет. Устройство подвергается термической обработке, такой как формовка наконечника, сварка или термосварка. Стерилизация включает гамма-облучение, при котором PI демонстрирует исключительную стабильность. Дополнительную информацию см. в нашем обсуждении имеет ли полиимидная трубка достаточную гибкость для применения катетера . Усиленная трубка PI с плетеным слоем для повышения способности к проталкиванию Трубы, армированные PI, включают в себя плетеный или спиральный слой внутри полиимидной стенки, что улучшает контроль скручивания, гибкость и возможность толкания. Эта композитная структура обеспечивает сбалансированную жесткость и мягкость и подходит для катетеров, требующих точной навигации и устойчивости к давлению. Посмотреть продукт → Компания LINSTANT поставляет как медицинские полиимидные трубки, так и трубки, армированные ПИ, что позволяет производителям устройств сочетать жесткость ПИ с гибкостью других полимеров в единой катетерной системе, изготовленной по индивидуальному заказу. О компании Ningbo LINSTANT Polymer Materials Co., Ltd. Компания Ningbo LINSTANT Polymer Materials Co., Ltd. была основана в 2014 году и с тех пор превратилась в высокотехнологичное предприятие национального уровня с более чем 500 профессиональными сотрудниками. Компания стремится выйти за рамки роли традиционного поставщика компонентов и стать неотъемлемой частью продукции своих клиентов. От точного соответствия на этапе совместного проектирования до обеспечения надежности во время производства, LINSTANT глубоко интегрируется в основную цепочку создания стоимости продукции своих клиентов, превращая катетерную технологию в основное конкурентное преимущество своей продукции. Благодаря постоянным технологическим инновациям и строгому контролю качества мы можем предоставить производителям медицинского оборудования более безопасные, точные и технологически совершенные индивидуальные решения для катетерных систем. Часто задаваемые вопросы о полиамиде и полиимиде в медицинских изделиях 1. Полиамид — это то же самое, что полиимид? Нет. В полиамиде (нейлоне) используются амидные связи, а в полиимиде — имидные кольца. Они существенно различаются по термической стабильности, механической прочности и стоимости. 2. Какой материал лучше для стержней катетера? Полиимид is better for thin-wall, high-pushability shafts. Polyamide is better for flexible, kink-resistant distal sections. 3. Какой основной недостаток полиимида? Стоимость and brittleness. PI is expensive and has low elongation at break, so it can kink or crack under sharp bending. 4. Может ли полиамид выдержать стерилизацию в автоклаве? Стандартные марки PA разлагаются при высокой влажности и температуре выше 150°C. Термостабилизированный PA12 может выдерживать повторяющиеся циклы при температуре около 120–130°C. 5. Какова их электроизоляция? Полиимид is a superior dielectric with stable insulation up to 250°C. Polyamide absorbs moisture, which reduces insulation performance. 6. Доступны ли полиимидные трубки медицинского назначения? Да. Полиимид медицинского назначения широко используется в катетерах и проводниках с доказанной устойчивостью к гамма-излучению и стерилизации EtO. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
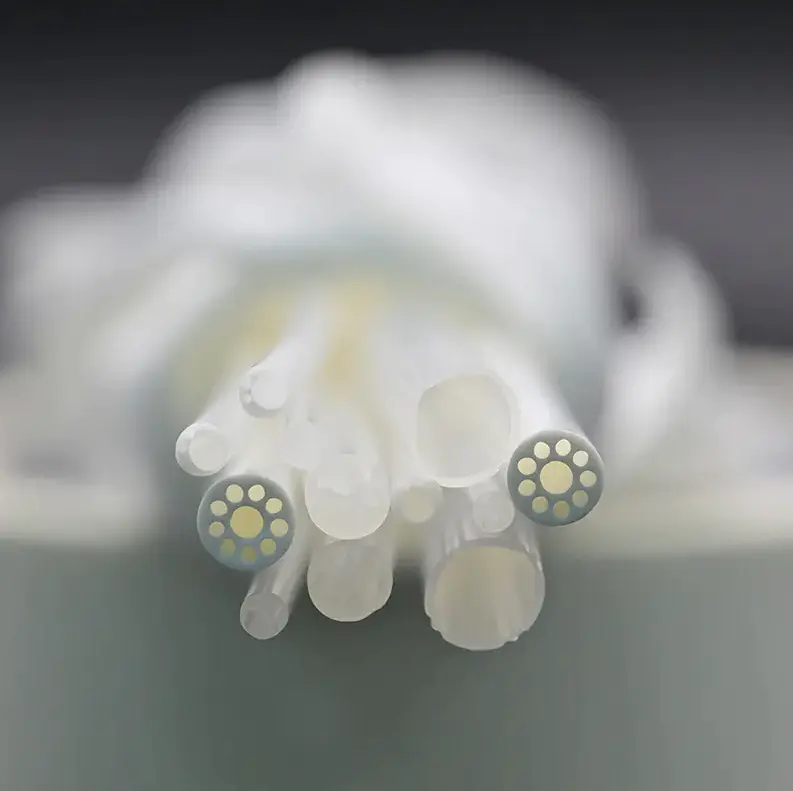
-
09Sep-2026Руководство по проектированию катетера: материалы, слои, допуски и производствоПроектирование катетера – это компромиссная игра. Удобство толкания, контроль крутящего момента, устойчивость к перегибам, смазывающая способность, отслеживаемость и видимость в рентгеновских лучах — все это конкурирует за одинаковую толщину стенок и пространство просвета. Самый быстрый путь к эффективному проектированию — не гоняться за каким-то одним показателем производительности, а сначала определить клиническую задачу и анатомический путь, а затем выбрать набор слоев, материалы и армирование, которые будут служить этой задаче. Вот почему опытные команды разработчиков устройств рассматривают проектирование катетера как системное упражнение, а не как выбор трубок. Возьмем два примера. Коронарный направляющий катетер требует сильной передачи крутящего момента и мягкого атравматичного кончика. Нейроваскулярный микрокатетер, напротив, требует исключительной гибкости и низкого профиля, даже если при этом приходится жертвовать некоторой возможностью проталкивания. Одно и то же сырье может быть организовано совершенно по-разному для удовлетворения этих противоположных приоритетов. Ключевые показатели эффективности при проектировании катетера Входные данные при проектировании исходят из предполагаемой анатомии, рабочей длины устройства, техники доставки и профиля жесткости, необходимого для достижения цели. Эти исходные данные, а не каталог доступных материалов, должны определять спецификацию. В таблице ниже показаны общие клинические области, основные проблемы проектирования и типичный выбор материалов. Таблица 1. Клиническая направленность и соответствующие приоритеты конструкции катетера Клиническая направленность Основные требования к производительности Типичный выбор материала/конструкции Коронарный/периферический доступ Передача крутящего момента, устойчивость к перегибам, совместимость с проводником, низкий профиль Усиленная трубка с внутренним слоем из ПТФЭ и внешней частью из Пебакса. Нейроваскулярный микрокатетер Гибкость, отслеживаемость, мягкий наконечник, низкое трение. Вал из полиимида или пебакса с армированием и смазывающим покрытием. Баллонная дилатация Разрывное давление, податливость, прочность соединения наконечника Многослойные баллонные трубки из ПЭТ или Pebax. Диагностическая ангиография Рентгеноконтрастность, скорость потока, ровный просвет Вкладыш из ФЭП или ПТФЭ с армирующей оплеткой и рентгеноконтрастными наполнителями. Послойная архитектура: основа производительности Современные интервенционные катетеры построены по трехслойному принципу. Внутренний вкладыш обеспечивает гладкий просвет с низким коэффициентом трения для проводников и жидкостей. Центральное усиление контролирует крутящий момент, сопротивление раздавливанию и сопротивление перекручиванию. Внешняя оболочка определяет гибкость, смазывающую способность поверхности и биосовместимость. Правильная последовательность важнее, чем выбор самого дорогого полимера. Лайнер Армирование Куртка Выбор армирования часто является решающим моментом в конструкции катетера. Плетеные конструкции обеспечивают превосходную передачу крутящего момента, а спиральные конструкции обеспечивают гибкость в условиях извилистой анатомии. Многие гибридные конструкции сочетают в себе оба варианта для настройки вала на целевое судно. Армированные оплеткой трубки для повышения крутящего момента и устойчивости к разрыву В этой трубке между слоями вплетены металлические или волоконные оплетки, что повышает давление разрыва, прочность колонны и передачу крутящего момента. Идеально подходит для катетеров, требующих точного контроля скручивания, таких как микрокатетеры и управляемые интродьюсеры. Посмотреть продукт → Выбор материала: важные компромиссы Не существует единственного лучшего материала для катетера. ПТФЭ обеспечивает непревзойденную смазывающую способность и химическую стойкость, но его трудно склеивать и он обладает ограниченной устойчивостью к перегибам. PEEK обладает превосходной жесткостью и биосовместимостью, может быть тонкостенным, но обладает меньшей смазывающей способностью. Полиимид отлично подходит для изготовления высокопрочных материалов со сверхтонкими стенками. Pebax мягок, гибок и прост в обработке, а ТПУ обеспечивает устойчивость и широкий диапазон твердости. Смазывающая способность Жесткость Тонкая стена Темп. Сопротивление Сопротивление излому ПТФЭ PEEK Полиимид часто используется в микрокатетерах из-за его тонких стенок и высокой прочности. Приведенная выше радиолокационная диаграмма является качественным эталоном для двух распространенных материалов; используйте его как отправную точку для структурированного сравнения, а не как замену стендового тестирования. Микрокатетер для малоинвазивной навигации в мелких сосудах Этот катетер с внешним диаметром менее 1 мм обеспечивает гибкость и биосовместимость для точного доступа к крошечным сосудам. Настраиваемые изменения жесткости и диаметра обеспечивают безопасное прохождение даже в условиях извилистой анатомии. Посмотреть продукт → Производственные допуски и вторичные процессы Замысел проекта хорош настолько, насколько хороши производственные возможности, способные его реализовать. Стержень катетера, размер которого превышает 0,02 мм, может вызвать трение проводника, а армирующий слой меньшего размера на 0,02 мм может повлиять на передачу крутящего момента. Управление допусками зависит от процесса экструзии, консистенции материала и инструментов. Многослойная соэкструзия используется для достижения точного контроля стенок по всему поперечному сечению, особенно там, где различные материалы должны склеиваться без слабых мест. Эта техника является одной из причин технология многослойной соэкструзии стал центром внимания в индустрии медицинских расходных материалов. Вторичные процессы добавляют функциональности: развальцовка для придания формы кончикам, сварка для баллонов, покрытие для смазывающей способности и термоусадка для защиты соединений. Когда эти этапы выполняются в том же чистом помещении, что и экструзия, риск загрязнения и смещения размеров снижается, а поведение конечного катетера приближается к его расчетной модели. Проводник-катетер с многоступенчатой конструкцией и вкладышем с низким коэффициентом трения Плетеная конструкция обеспечивает высокий крутящий момент и стабильность, а мягкий наконечник предотвращает повреждение сосудов. Ультратонкая стенка с большой внутренней полостью и вкладышем из ПТФЭ обеспечивает плавную доставку инструментов. Посмотреть продукт → Партнерство с производителем компонентов катетера Компания Ningbo LINSTANT Polymer Materials Co., Ltd. была основана в 2014 году и с тех пор превратилась в высокотехнологичное предприятие национального уровня с более чем 500 профессиональными сотрудниками. Компания стремится выйти за рамки роли традиционного поставщика компонентов и стать неотъемлемой частью продукции своих клиентов. От точного соответствия на этапе совместного проектирования до обеспечения надежности во время производства, LINSTANT глубоко интегрируется в основную цепочку создания стоимости продукции своих клиентов, превращая катетерную технологию в основное конкурентное преимущество своей продукции. Благодаря постоянным технологическим инновациям и строгому контролю качества мы можем предоставить производителям медицинского оборудования более безопасные, точные и технологически совершенные индивидуальные решения для катетерных систем. Чистое помещение площадью 20 000 м², соответствующее требованиям GMP, для экструзии, нанесения покрытий и вторичной обработки. 15 импортных экструзионных линий для производства многослойных и многопросветных трубок, а также 8 специализированных экструзионных линий из PEEK. Около 100 машин для оплетки, навивки пружин и нанесения покрытий, а также 40 станций сварки и формовки. Сертифицированная система менеджмента качества ISO 13485:2016. Для команд, которым нужен партнер-производитель для воплощения концепции катетера в воспроизводимое устройство, Сотрудничество OEM/ODM это естественный следующий шаг. LINSTANT может поддерживать анализ проектирования для производства, выбор материалов и проверку процесса перед серийным производством. Часто задаваемые вопросы о конструкции катетера Что такое конструкция катетера? Проектирование катетера — это процесс балансировки размера просвета, толщины стенки, гибкости, передачи крутящего момента и характеристик наконечника для конкретного клинического применения. Обычно это включает в себя выбор подходящего материала футеровки, армирования и внешней оболочки. Какие материалы используются для медицинских катетеров? Обычные материалы для медицинских катетеров включают ПТФЭ, ФЭП, ПЭЭК, полиимид, Пебакс, ТПУ и поликарбонат. Каждый из них предлагает различное сочетание смазывающей способности, жесткости, рентгеноконтрастности и характеристик обработки. В чем разница между плетеными катетерами и катетерами, армированными спиралью? Оплетка улучшает реакцию на крутящий момент и устойчивость к перегибам, а намотка обеспечивает лучшую гибкость и устойчивость к раздавливанию. Оплетка подходит для высокомоментных устройств; намотка подходит для очень гибких валов. Какова общепринятая терпимость к использованию медицинских катетерных трубок? Типичные допуски по наружному и внутреннему диаметру медицинских трубок находятся в диапазоне от ±0,02 мм до ±0,05 мм, в зависимости от материала, толщины стенки и размеров. Жесткие допуски имеют решающее значение для совместимости проводника и давления разрыва. В чем разница между направляющим катетером и микрокатетером? Направляющий катетер обеспечивает стабильный канал с высоким крутящим моментом для доставки устройств. Микрокатетер предназначен для глубокого дистального доступа при извитой анатомии, имеет меньший профиль и более высокую гибкость. Предлагает ли LINSTANT разработку и производство катетеров по индивидуальному заказу? Да. LINSTANT предоставляет услуги OEM/ODM для компаний, производящих медицинское оборудование, включая экструдированные трубки, армированные трубки, баллонные трубки, термоусадочные изделия, а также вторичные операции, такие как нанесение покрытия и сварка. .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 СВЯЗАТЬСЯ С НАМИ
Если вы заинтересованы в нашей продукции, пожалуйста, свяжитесь с нами
- КОНТАКТЫ
- Address : 5 Oak Park Dr, Бедфорд, Массачусетс 01730
- Tel: +86-13061789249
- Email: [email protected]
- Информация, представленная на данном веб-сайте, предназначена для использования исключительно в странах и юрисдикциях за пределами Китайской Народной Республики.
- ПРОДУКЦИЯ
- Медицинские экструдированные трубки
- Медицинские армированные трубки
- Полиимид
- ПЭК
- Воздушный шар
- Микро Катетер
- Вторичные процессы
- Термоусадочная трубка
- Фторполимерные медицинские трубки
- Эндоскоп
- Тубус для доступа к отрицательному давлению
- Направляющий катетер
- Ангиографический катетер
- Плетеные трубки высокого давления
- Процесс обработки поверхности медицинских трубок
- НОВОСТНОЙ ЦЕНТР
- Новости отрасли
- Новости компании
- МОБИЛЬНЫЙ ТЕРМИНАЛ

