

Перепад толщины стенки в 0,03 мм на чертеже выглядит безобидным. На скамейке он превращается в изгиб дуги аорты, в шарик, который не движется, или в капающий клапан гемостаза. По нашему опыту, большинство жалоб на качество катетера связано с линией экструзии, а не с конструкцией катетера.
Короткий ответ: Экструзия катетера определяет диапазон допуска, который вы можете удерживать, прочность соединения, доступную на выходе, и насколько воспроизводимым будет готовое устройство в масштабе. Правильно настройте окно экструзии, и каждый последующий шаг станет проще. Если вы ошибетесь, никакие опрокидывание, склеивание или монтажные работы не спасут устройство.
В этом руководстве рассказывается о том, что на самом деле контролируется экструзией, о важных переменных процесса, о полимерах, которые ведут себя по-разному на одном и том же шнеке, о дефектах, которые проявляются первыми, а также о проверках качества, которые предотвращают отклонение проверенного процесса.
Что прежде всего контролирует экструзия катетера
Экструзия — это шаг, который исправляет геометрию, которую предполагает любой другой процесс. Если вал сходит с конвейера с отклонением стенки на 12 процентов, этапы плетения, оплавления и формирования наконечника наследуют это изменение и усиливают его. Вот почему опытные команды блокируют окно экструзии до завершения разработки конструкции катетера, а не после этого.
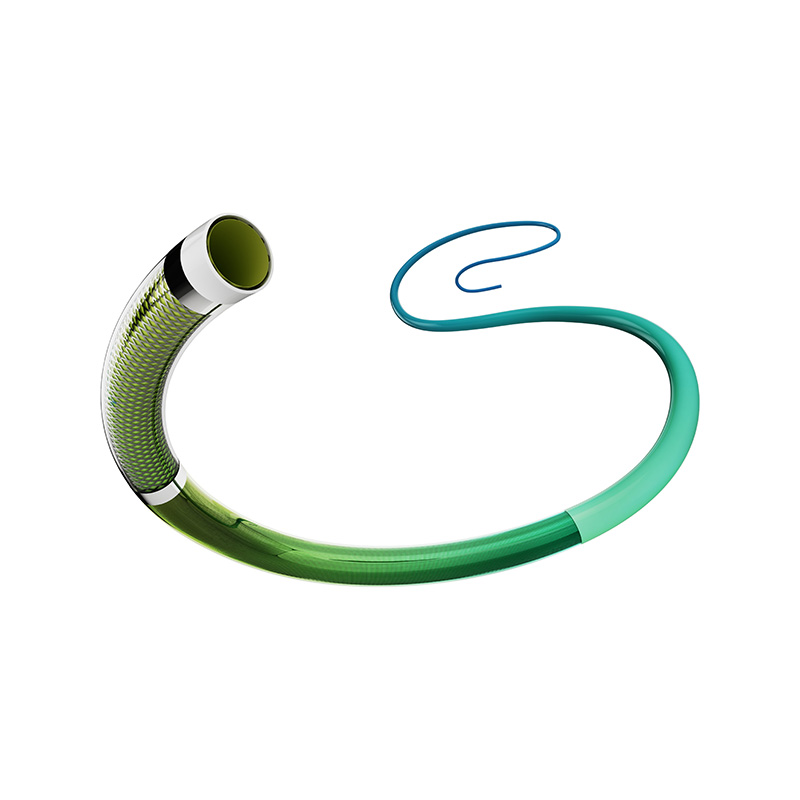
Для типичного интервенционного стержня наибольшее значение имеют пять показателей: внешний диаметр, толщина стенки и концентричность, овальность, обработка поверхности внутреннего просвета и стабильность размеров по всей катушке.
| Параметр | Типичная цель | Почему это важно в дальнейшем |
|---|---|---|
| Внешний диаметр | от /-0,02 до /-0,05 мм на трубке диаметром 1–3 мм. | Французский размер, футляр подходит, замена катетера |
| Толщина стенки/концентричность | В пределах 10 % от номинальной стены | Устойчивость к изломам, давление разрыва, консистенция оплавления |
| Овальность | Низкий однозначный процент | Уплотнение клапана, формирование наконечника, герметичные соединения |
| Шероховатость внутренней поверхности | Субмикронный Ра на просвет | Проходимость, объем смыва, адгезия покрытия |
| Стабильность от катушки к катушке | Та же полоса по всей длине | Производительность сборки и автоматическая подача |
Для тонкостенных валов эти цифры усложняются. Когда стенка опускается до 0,05 мм, расплаву остается меньше места для релаксации и окно просадки резко сужается.
 Ультратонкостенные медицинские трубки для точной транспортировки жидкостей Ультратонкие экструдированные медицинские трубки поддерживают точные внутренние диаметры и такие материалы, как ТПУ, Пебакс и ПЭК, для минимально инвазивного использования и использования в каналах для жидкости. Посмотреть продукт →
Экструзионная линия, шаг за шагом
Большинство катетерных трубок производятся на одновинтовых или двухвинтовых линиях с крестообразной головкой и вакуумной калибровкой. Приведенная ниже последовательность является стандартной, но каждый шаг имеет контрольную точку, которая определяет окончательный допуск.
- Сушка и обработка материала. Гигроскопичные смолы, такие как блок-сополимеры на основе полиамида и ТПУ, впитывают влагу. Невысушенные гранулы образуют пузырьки, гель и полосы на поверхности, которые появляются только через несколько часов после начала производственного цикла.
- Кормление и плавление. Геометрия шнека и степень сжатия определяют, насколько мягко плавится полимер. Чувствительным к сдвигу смолам необходима зона постепенного сжатия, чтобы избежать деградации.
- Дозирование и стабильность давления. Изменение давления расплава почти напрямую приводит к изменению диаметра. Шестеренчатый насос или хорошо настроенная зона дозирования сглаживают эту кривую.
- Крестовина умирает и опускается. Матрица задает форму; соотношение просадки между выходом головки и конечным размером трубы определяет стенку. Небольшие изменения здесь быстро меняют толщину стены.
- Охлаждение и калибровка. Вакуумные калибровочные баки и контроль температуры воды определяют округлость и качество поверхности. Слишком быстрое охлаждение замораживает напряжение в стене.
- Взлет, замер и намотка. Постоянное напряжение предотвращает растяжки и овальность; линейный калибр улавливает смещение катушки до того, как полная катушка будет потрачена впустую.
Изометрический вид линии трубок: полимер поступает в экструдер, расплав формируется в крейцкопфной головке, калибруется под вакуумом, измеряется лазерным датчиком, и вытягивается при постоянном натяжении. Каждый блок — это точка управления, а не просто машина.
Выбор материала меняет температурное окно
Тот же винт и матрица ведут себя совершенно по-другому с новой смолой. Полиамидные блок-сополимеры, такие как Pebax и TPU, обрабатываются при умеренном объеме ствола, в то время как ПЭК и фторполимеры требуют выделенных линий, коррозионностойких инструментов и более длительных циклов продувки. Перевод линии с PEEK на низкотемпературный эластомер редко бывает экономически выгодным, поэтому специалисты держат отдельные экструзионные мощности для высокотемпературных полимеров.
Помимо температуры, профиль свойств каждого полимера определяет, какая конструкция вала имеет смысл. Жесткий, термостойкий материал не является автоматически лучшим выбором для гусеничного вала.
PEEK и полиимид имеют высокие показатели жесткости и термостойкости; Pebax и TPU получили высокие оценки за гибкость. Большинство современных валов смешивают оба мира посредством многослойной совместной экструзии, при которой мягкий внешний слой несет гидрофильное покрытие, а жесткий внутренний слой несет просвет. Более подробно о том, как эта технология применяется на практике, читайте в этом обзоре. коэкструзия многослойного катетера .
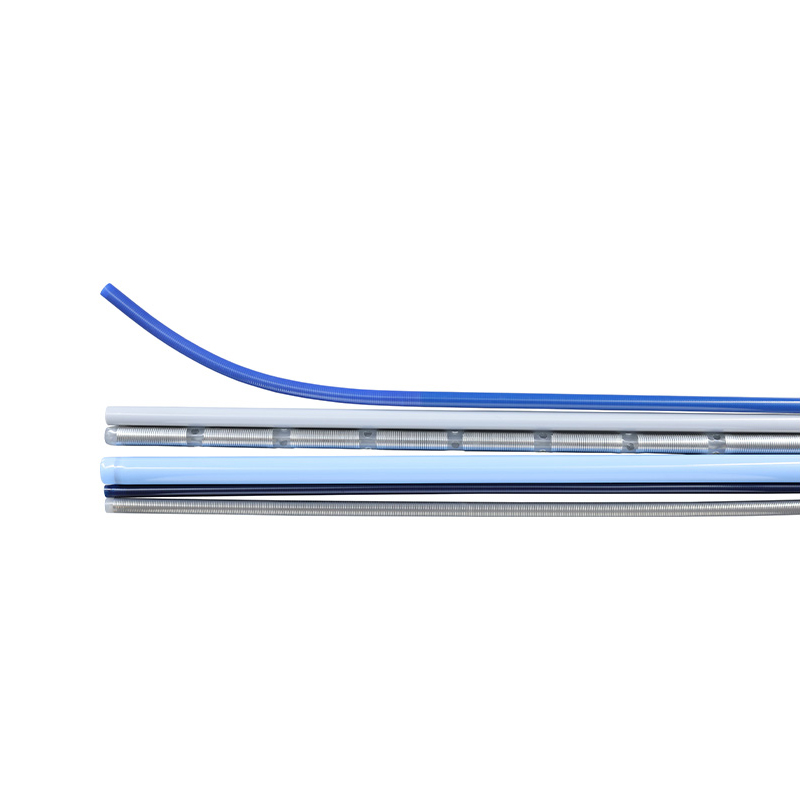
 Медицинские многослойные трубки для катетеров и доставки лекарств Многослойные экструдированные трубки сочетают внутреннюю биосовместимость с внешней прочностью или защитой, поддерживая катетеры, системы инфузии, дренажа и доставки лекарств с жесткими допусками. Посмотреть продукт →
Откуда на самом деле возникают дефекты экструзии
Дефекты редко появляются случайно. При устранении неполадок на производстве те же пять основных причин являются причиной большинства бракованных катушек.
Иллюстративное распределение основано на типичных схемах устранения неполадок при производстве медицинских трубок, а не на измеренных отраслевых статистических данных.
- Дрейф диаметра обычно указывает на нестабильность давления расплава или несоответствие скорости взлета.
- Гели и черные точки указывают на неполную продувку, деградацию смолы в мертвых зонах или наличие влаги.
- Эксцентриситет стены часто возникает из-за центрирования матрицы или несбалансированного вакуума в калибровочной втулке.
- Излом расплава и шероховатость появляются, когда производительность превышает то, что геометрия матрицы может выдержать при этой температуре.
- Овальность на катушке Это проблема натяжения и намотки, а не проблема экструзии.
Допуски, поточное измерение и контроль качества
Валидированный процесс не является стабильным навечно. Настройки вакуума расползаются, штампы изнашиваются, а новая партия смолы может изменить вязкость расплава. Непрерывное измерение — единственная практическая защита.
Практические меры контроля на линии экструзии катетера включают:
- Лазерная или ультразвуковая проверка через фиксированные промежутки времени, фиксируемая по положению золотника.
- Статистический контроль процесса по наружному диаметру, стенкам и овальности, с правилами реагирования, а не проверкой постфактум.
- Квалификация установки, эксплуатации и производительности каждой новой комбинации матрицы и смолы.
- Полная прослеживаемость партии от партии пеллет до готовой катушки в соответствии с системой качества, такой как ISO 13485.
- Документированный контроль изменений для любой корректировки, которая касается проверенного окна.
От экструдированной трубки до готового катетера
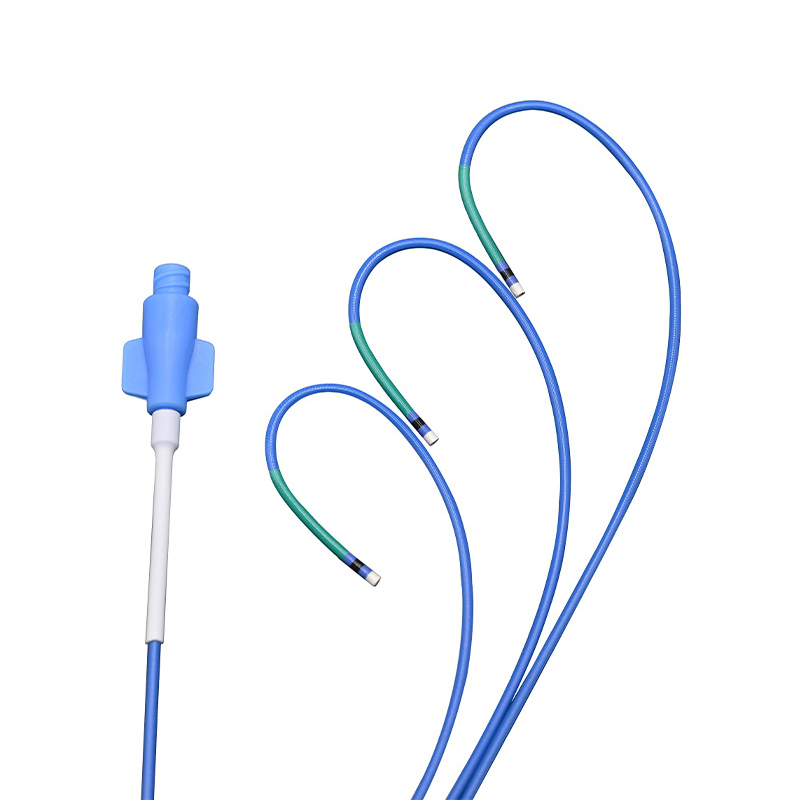
Экструзия обычно является первой из нескольких операций. Вторичные процессы, такие как наконечник, развальцовка, перфорация, склеивание оплавлением, плетение и термоусадочное ламинирование, превращают катушку трубок в рабочий вал. Эти шаги во многом зависят от того, что произошло выше по течению: просвет, слегка отклоненный от круглой формы, не сможет надежно прилегать к гемостазному клапану, а стенка с замороженным напряжением будет деформироваться во время оплавления.
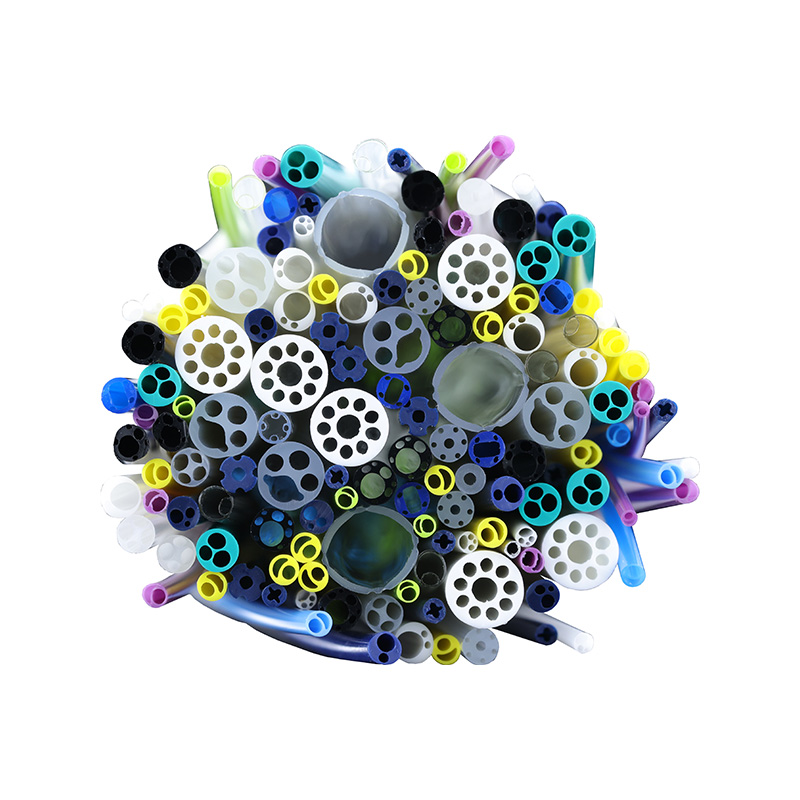
Сложная структура просветов предъявляет самые высокие требования к этапу экструзии. Многопросветные профили с двумя, тремя и более каналами требуют сбалансированного потока через матрицу, чтобы каждый просвет сохранял свою форму и поперечное сечение по всей длине.
 Многопросветные медицинские трубки для катетеров сложной конструкции Экструдированные трубки с настраиваемыми несколькими каналами обеспечивают одновременный доступ к проводникам, лекарствам и газам при коронарных, диализных, эндоскопических и нейрососудистых катетерах. Посмотреть продукт →
Выбор партнера по экструзии
Для производителей устройств поставщик экструзии фактически является частью команды разработчиков. Разница между поставщиком компонентов и партнером по разработке проявляется в том, насколько рано они вовлекаются в процесс и какую часть окна процесса они могут для вас документировать.
Компания Ningbo LINSTANT Polymer Materials Co., Ltd. была основана в 2014 году и с тех пор превратилась в высокотехнологичное предприятие национального уровня с более чем 500 профессиональными сотрудниками. Компания стремится выйти за рамки роли традиционного поставщика компонентов и стать неотъемлемой частью продукции своих клиентов. От точного соответствия на этапе совместного проектирования до обеспечения надежности во время производства, LINSTANT глубоко интегрируется в основную цепочку создания стоимости продукции своих клиентов, превращая катетерную технологию в основное конкурентное преимущество своей продукции.
Благодаря постоянным технологическим инновациям и строгому контролю качества мы можем предоставить производителям медицинского оборудования более безопасные, точные и технологически совершенные индивидуальные решения для катетерных систем.
Производственная база занимает около 20 000 квадратных метров чистых помещений, соответствующих требованиям GMP, и включает 15 импортных экструзионных линий, поддерживающих одно-, двух- и трехслойную соэкструзию, восемь специализированных линий из PEEK, две линии литья под давлением и около 100 установок для плетения, намотки и нанесения покрытия. В ассортимент материалов входят PEEK, полиимид, ПТФЭ, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET и PVDF, а ассортимент продукции простирается от базовых трубок, усиленных стержней и баллонных трубок до микрокатетеров и направляющих катетеров. Менеджмент качества сертифицирован по стандарту ISO 13485:2016.
Для команд, которым нужна поддержка в проектировании, а не готовые трубки, OEM и ODM-сервис охватывает совместную разработку, оснастку, проверку процессов и серийное производство.
Часто задаваемые вопросы
Вопрос 1. Что такое экструзия катетера?
Это процесс плавления, в результате которого полимерные гранулы превращаются в непрерывные трубки катетера с определенным внутренним диаметром, внешним диаметром и стенками. Он задает геометрию, от которой зависят все последующие этапы сборки.
В2. Какую толерантность может соблюдать экструзия катетера?
Хорошо контролируемые линии обычно поддерживают внешний диаметр в пределах от /-0,02 до /-0,05 мм и стенку в пределах примерно 10 процентов от номинального значения, в зависимости от смолы, толщины стенки и размера трубки.
Вопрос 3. Какие полимеры используются для экструзии трубок катетера?
Пебакс, ТПУ, ПВДФ, ПЭТ, полиимид, ПЭЭК, ПТФЭ, ФЭП, ПФА и ЭТФЭ широко распространены. Выбор материала определяет температурный диапазон, жесткость вала и стратегию нанесения покрытия.
Вопрос 4. В чем разница между однопросветной и многопросветной экструзией?
Однопросветная трубка имеет один канал. Многопросветные трубки объединяют два или более каналов в один профиль, что требует сбалансированного потока в головке, чтобы каждый просвет сохранял свое поперечное сечение по длине.
Вопрос 5. Как предотвратить перекручивание экструдированной трубки катетера?
Концентрические стенки, постоянная толщина стенок, правильный твердость или плетеный армирующий слой, а также контролируемый процесс оплавления — все это повышает устойчивость к изломам.
Вопрос 6. Могут ли экструдированные трубки поставляться как часть полного комплекта катетера OEM?
Да. Поставщики экструзионных изделий, обладающие возможностями вторичной обработки, могут поставлять стержни с наконечниками, клееными, плетеными или покрытыми, а также поддерживать полную разработку индивидуальных катетеров от этапа проектирования до серийного производства.