

Вы находитесь на заключительном этапе разработки нового направляющего катетера. Стержень хорошо толкает, изогнутая форма держит курс, но кончик продолжает цепляться за моделируемую анатомию при первом изгибе. В большинстве случаев проблема заключается не в конструкции стержня или смеси полимеров, а в этапе формирования наконечника.
Формирование кончиков не является косметической отделочной операцией. Именно этот процесс определяет, может ли устройство безопасно перемещаться по извилистым сосудам, пересекать узкий участок поражения или получать доступ к дистальной ветви, не вызывая травмы. Для инженеров медицинского оборудования идея проста: сначала сделайте правильный наконечник, и остальная часть устройства сможет работать.
Что такое формирование кончика катетера?
Формирование кончика катетера — это вторичная операция, основанная на нагревании. Предварительно экструдированную трубку помещают в формовочный инструмент, нагревают до тех пор, пока полимер не размягчится, придают ей заданную геометрию, а затем охлаждают для фиксации формы. Процесс контролируется четырьмя независимыми переменными:
- Температура нагрева и профиль рампы
- Зазор в форме и время выдержки
- Осевая сила, вакуум или внутреннее давление воздуха
- Скорость охлаждения и отклонение после охлаждения
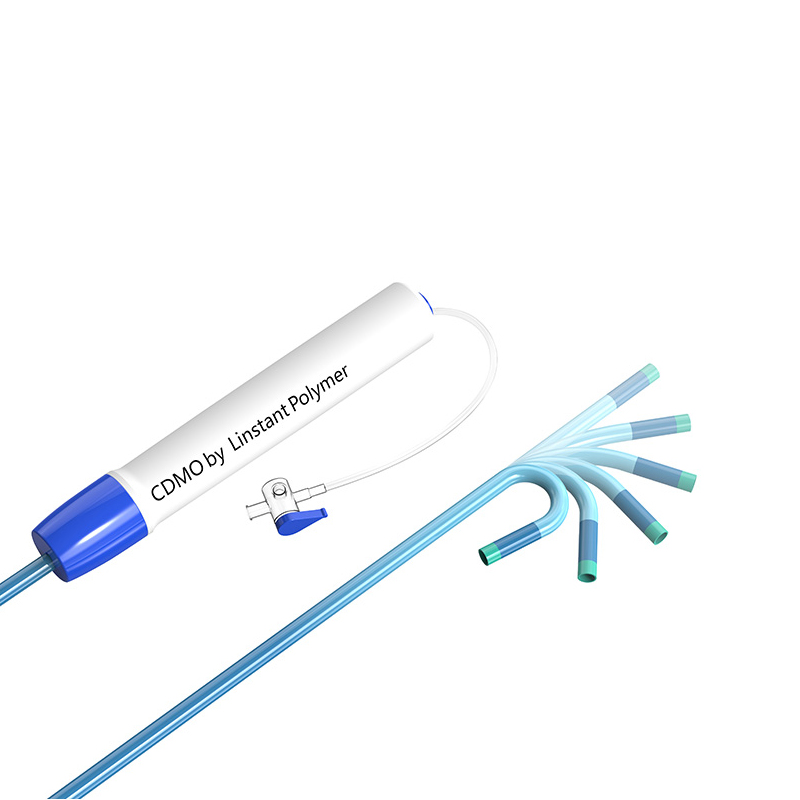
На практическом уровне формирование кончика берет дистальный конец катетера и превращает его в конусную, куполообразную, расширяющуюся или изогнутую форму. Выбор геометрии соответствует предполагаемой клинической функции. Мягкий конус помогает отслеживать проводник, куполообразный кончик защищает стенку сосуда, а изогнутый кончик помогает перенаправить устройство.
Где в производственном процессе находится формирование наконечника
Формирование наконечника обычно происходит после экструзии и плетения, а также перед сборкой втулки или окончательного соединения компонентов. Это означает, что любой дефект, обнаруженный во время формирования наконечника, также влияет на выход продукции на этапе добычи. Дисциплинированная разработка процессов предотвращает циклы доработок.
Изометрическая иллюстрация формы для формирования наконечника катетера, показывающая трубку, геометрию наконечника, зону нагрева и верхнюю/нижнюю половины формы.
Почему нельзя пренебрегать качеством формирования наконечника
Форма кончика катетера влияет не только на внешний вид устройства. Это имеет прямые последствия для:
- Сосудистая безопасность. Острый край или заусенец на кончике могут рассечь стенку сосуда или вызвать эмболию.
- Отслеживаемость и проходимость. Правильно сформированный конус более эффективно передает крутящий момент и толкающую силу по извилистой траектории.
- Совместимость проводников и устройств. Геометрия наконечника определяет, насколько легко провод или другое устройство проходит через просвет.
- Производительность изображения. Мерцающий или неровный кончик может создавать артефакты при рентгеноскопии или ОКТ.
- Прочность сборки. Отклонения в размерах наконечника затрудняют приклеивание рентгеноконтрастного маркера или соединение дистального отдела.
Короче говоря, формирование наконечника — это последняя линия защиты между хорошим устройством и хорошим дизайном. Это понимание определяет, почему ведущие производители инвестируют в определение характеристик процесса на этом этапе.
Выбор материалов для формирования наконечника
Выбор материала влияет на окно процесса больше, чем любая другая переменная. Каждое семейство полимеров имеет свое термическое поведение, прочность расплава и профиль усадки.
«Рабочая лошадка» полимеров: Пебакс, ТПУ и нейлон.
Пебакс (полиэфирблокамид) является наиболее распространенным материалом для мягких кончиков катетеров. Диапазон твердости по Шору от 25D до 72D позволяет инженерам сбалансировать гибкость и передачу крутящего момента. Типичное окно формования находится в диапазоне от 150°С до 210°C, что достаточно низко, чтобы уменьшить тепловые повреждения, но достаточно высоко, чтобы быстро придать форму наконечнику.
ТПУ (термопластичный полиуретан) обладает превосходной стойкостью к истиранию и может содержать рентгеноконтрастные наполнители. Наконечники ТПУ обычно формируются при температуре 160–220 ° C. Его более низкая прочность расплава требует более плотного зазора в форме, чтобы избежать провисания.
Нейлон (полиамид) обеспечивает более высокую прочность колонки и часто используется в наконечниках со сложными структурными требованиями. Однако чувствительность к влаге может привести к дефектам поверхности, поэтому перед формованием необходимо обеспечить сухое кондиционирование воздуха.
Высокопроизводительные варианты: ПЭК и полиимид
ПЭК — отличный выбор для устройств, которым требуется высокая усталостная прочность и термостойкость. Формование наконечника из PEEK требует температуры формы в диапазоне 340–400°С. Поскольку PEEK расширяется больше, чем стандартные конструкционные пластики, зазор в форме должен быть меньше, чтобы предотвратить прилипание или истирание.
Полиимид не формуется из расплава. Его ценность заключается в тонкостенных, термостойких валах. Для формирования наконечников производители обычно полагаются на методы на основе клея или растворителей.
Фторполимеры: низкое трение, ограниченная формуемость
ПТФЭ и ФЭП обладают наилучшей смазывающей способностью и химической стойкостью, но они не растекаются в стандартной форме для формования наконечников. ПТФЭ вообще не подлежит переработке из расплава. На практике наконечник из фторполимера получается путем приклеивания отдельной дистальной части с низким коэффициентом трения или с использованием технологии термоусадки.
| Материал | Твердость по Шору | Формирование температуры | Ключевой риск |
|---|---|---|---|
| Пебакс | 25Д–72Д | 150–210°С | Термическая деградация |
| ТПУ | 80А–95А | 160–220°С | Провисание расплава |
| Нейлон | 30Д–65Д | 170–230°С | Чувствительность к влаге |
| PEEK | 80Д–90Д | 340–400°C | Перегрев/залипание |
| Полиимид | Жесткий | Не формуемый | Проблемы с адгезией |
| ПТФЭ/ФЭП | 50Д–55Д | Не формуется из расплава | Без обработки расплавом |
 Прецизионные баллонные трубки для медицинских катетеров Баллонные трубки с жесткими допусками до ±0,01 мм и многослойными вариантами с давлением разрыва до 55 атм. Подходит для катетеров с баллонной дилатацией при сердечно-сосудистых и минимально инвазивных процедурах, обладает стабильными механическими свойствами. Посмотреть продукт →
Температурные диапазоны являются типичными значениями для полимеров медицинского назначения, обобщенными на основе общих технических рекомендаций и технологических данных LINSTANT.
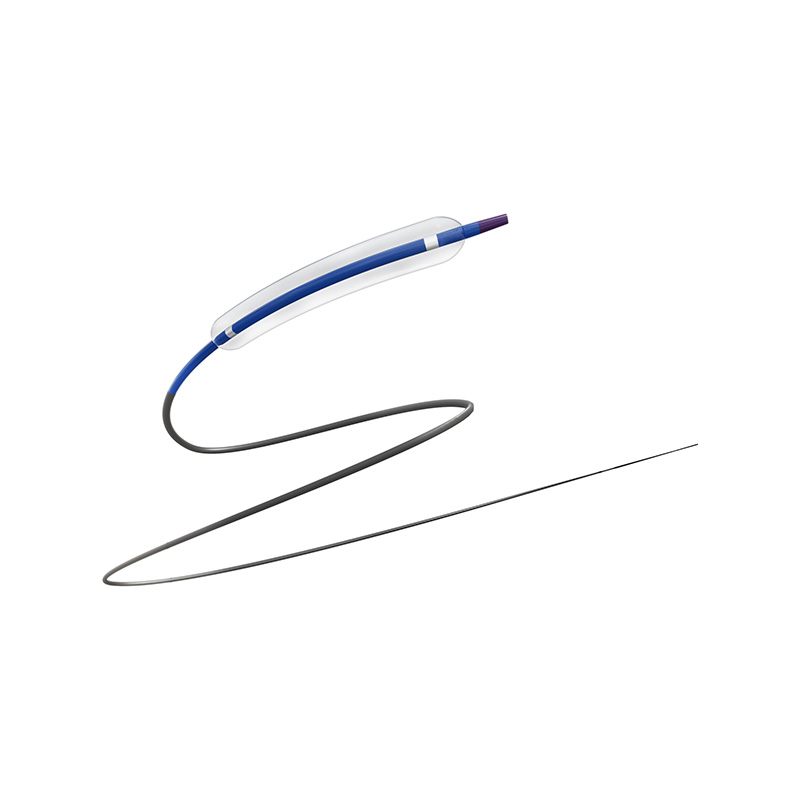
Когда наконечнику приходится работать с баллоном, выбор марки трубки баллона влияет на сборку в целом. Многие инженеры ищут партнера, который может поставить баллонные трубки с постоянным формированием кончика. Ассортимент медицинских баллонных трубок LINSTANT включает однослойные, двухслойные и трехслойные варианты именно потому, что кончик находится там, где встречаются различные структуры стенок.
Распространенные дефекты формирования наконечника и способы их предотвращения
В производственных условиях дефекты формирования наконечников делятся на несколько повторяющихся семейств. Раннее их распознавание предотвращает систематический брак.
| Дефект | Основная причина | Контрмера |
|---|---|---|
| Бурр/вспышка | Зазор в форме слишком большой или слишком высокая температура | Уменьшите зазор, понизьте температуру, отрегулируйте скорость охлаждения |
| Несоответствие размеров | Неравномерный нагрев или изменение партии материала | Повторная аттестация теплового профиля, проверка партии материала |
| Изменение толщины стенки | Несоосная форма или эксцентриковая трубка | Выровняйте инструмент, проверьте концентричность трубы. |
| Тусклая или волнистая поверхность | Неправильная скорость охлаждения или чрезмерное время выдержки. | Сократите выдержку, оптимизируйте кривую охлаждения |
| Закрытый/свернутый наконечник | Чрезмерный вакуум или избыточное давление | Баланс внутреннего давления и вентиляции |
| Сварочная линия | Столкновение фронта потока в многослойном наконечнике | Отрегулируйте геометрию формы или комбинацию материалов. |
Для микрокатетеров контроль формирования кончика еще более требователен, поскольку толщина стенки часто составляет менее 0,2 мм. Изменение температуры на 5°C может превратить чистый конус в мягкий, нефункциональный наконечник. Правильное формирование кончика микрокатетера обычно включает инфракрасный или радиочастотный нагрев с контролем температуры с обратной связью.
 Усиленный микрокатетер для минимально инвазивной хирургии Микрокатетер с внешним диаметром менее 1 мм, настраиваемой твердостью и изменением диаметра для навигации по извилистым сосудам. Закругленный кончик снижает травмоопасность, что делает его идеальным для нейровмешательства, лечения сердечно-сосудистых заболеваний и опухолей. Посмотреть продукт →
Когда вы работаете с трубками из PEEK, риск перегрева реален. Для формирования PEEK без обугливания и потери механических свойств необходимы современные инструменты. Подробнее об этом конкретном материале читайте в нашей статье на формирование наконечника, медицинские трубки из PEEK .
О компании LINSTANT: партнере по изготовлению индивидуальных катетерных систем
Компания Ningbo LINSTANT Polymer Materials Co., Ltd. была основана в 2014 году и с тех пор превратилась в высокотехнологичное предприятие национального уровня с более чем 500 профессиональными сотрудниками. Компания стремится выйти за рамки роли традиционного поставщика компонентов и стать неотъемлемой частью продукции своих клиентов. От точного соответствия на этапе совместного проектирования до обеспечения надежности во время производства, LINSTANT глубоко интегрируется в основную цепочку создания стоимости продукции своих клиентов, превращая катетерную технологию в основное конкурентное преимущество своей продукции.
Благодаря постоянным технологическим инновациям и строгому контролю качества мы можем предоставить производителям медицинского оборудования более безопасные, точные и технологически совершенные индивидуальные решения для катетерных систем.
LINSTANT управляет чистым помещением площадью около 20 000 м², соответствующим требованиям GMP, с 15 импортными экструзионными линиями, 8 специализированными экструзионными линиями из PEEK, 2 линиями литьевого формования и около 100 комплектами оборудования для оплетки, пружин, нанесения покрытий и сварки. Эта мощность поддерживает как мелкомасштабное пилотное производство, так и устойчивые объемы поставок.
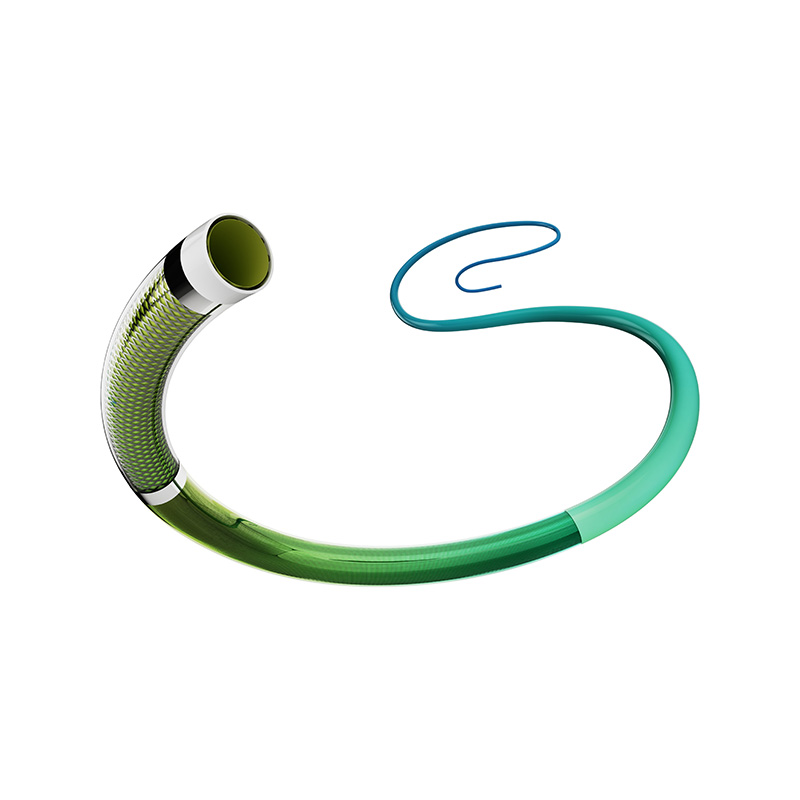
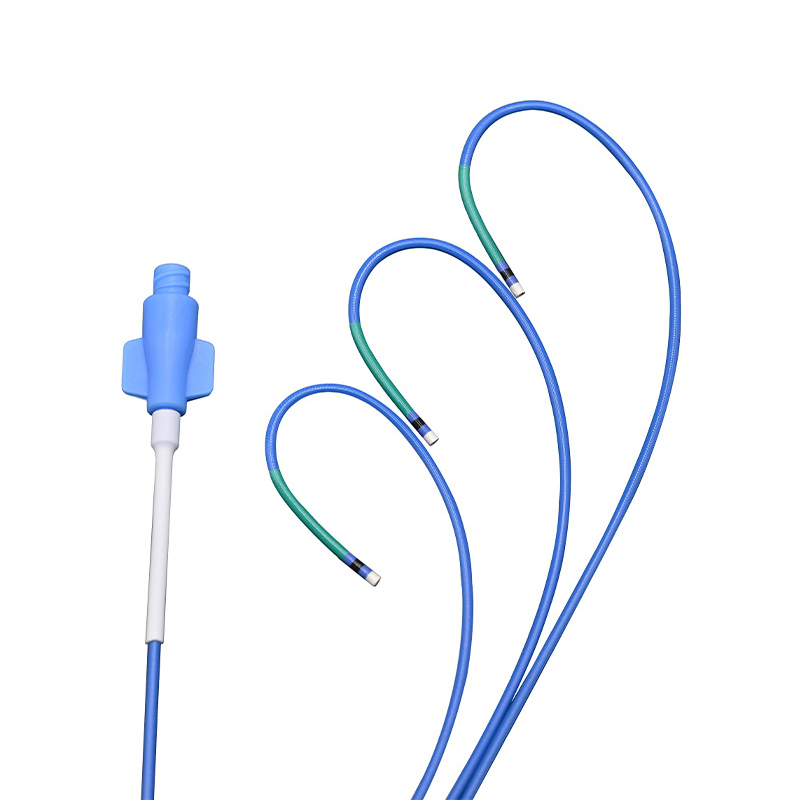
 Проводник с высоким крутящим моментом и плетеной структурой Направляющий катетер с многоступенчатой твердостью, мягким дистальным кончиком и плетеным стержнем для превосходного крутящего момента и стабильности. Ультратонкие стенки и внутренний слой из ПТФЭ обеспечивают плавную доставку устройства, что поддерживается производством в чистых помещениях, соответствующим требованиям GMP. Посмотреть продукт →
От чертежа к производству: как масштабировать конструкцию, формирующую наконечник
Для внедрения в производство спецификации по формованию наконечников требуется нечто большее, чем просто пресс-форма. Это требует определения характеристик процесса, проверки первого изделия и контролируемых производственных параметров. Хороший партнер определит окно процесса, документирует критические параметры процесса и поддержит действия по проверке.
ЛИНСТАНТ OEM/ODM-услуги охватить весь путь от выбора материала и оснастки до пилотных запусков и серийного производства. Для европейских и североамериканских групп устройств преимуществом является единый поставщик с собственной экструзией и вторичной обработкой, что снижает риски при транспортировке и сокращает время выполнения заказов.
Часто задаваемые вопросы о формировании кончика катетера
Вопрос 1. Что такое формирование кончика катетера?
Катетер tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety.
В2. Какие материалы лучше всего подходят для формирования кончиков?
Обычно используются Pebax, TPU, нейлон и PEEK. Полиимид и ПТФЭ обычно требуют склеивания или механических методов вместо термической формовки.
Вопрос 3. Что вызывает дефекты формирования кончиков?
Неравномерный нагрев, плохое выравнивание формы, избыточное давление и несовместимые марки материалов являются наиболее частыми причинами возникновения заусенцев, заусенцев или проблем с размерами.
Вопрос 4. Как проверяется качество формирования наконечника?
Для проверки формованного наконечника обычно объединяют оптический контроль, измерение размеров, испытание на герметичность и испытание на разрывное давление.
Вопрос 5. Предлагает ли LINSTANT изготовление наконечников по индивидуальному заказу?
Да. Программа OEM/ODM компании LINSTANT поддерживает формирование наконечников по индивидуальному заказу, начиная с этапа проектирования и заканчивая разработкой оснастки и серийным производством.
Вопрос 6. В чем разница между типпингом и формированием кончика?
Советping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing.